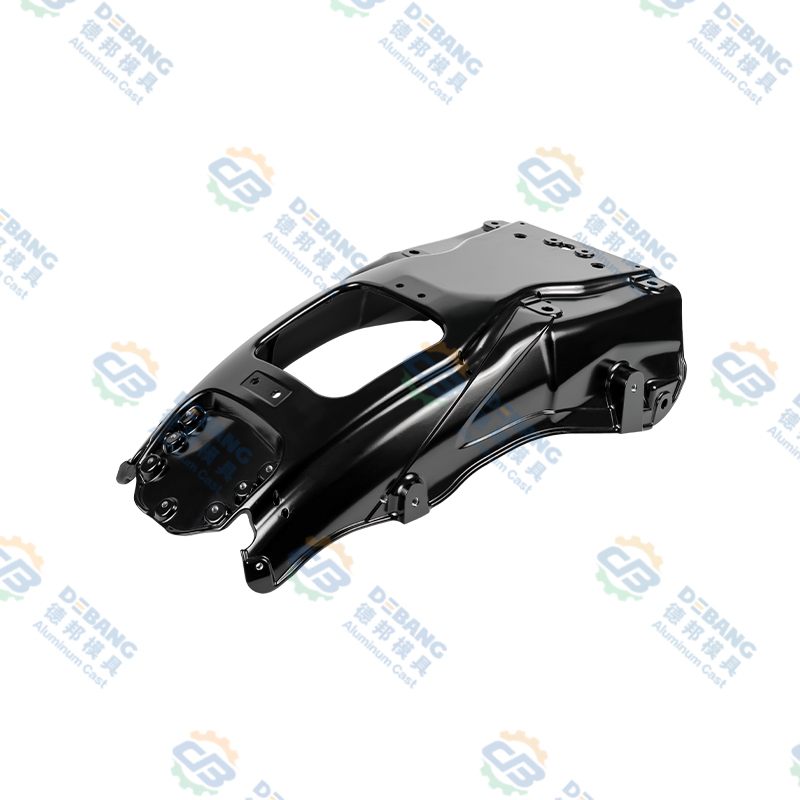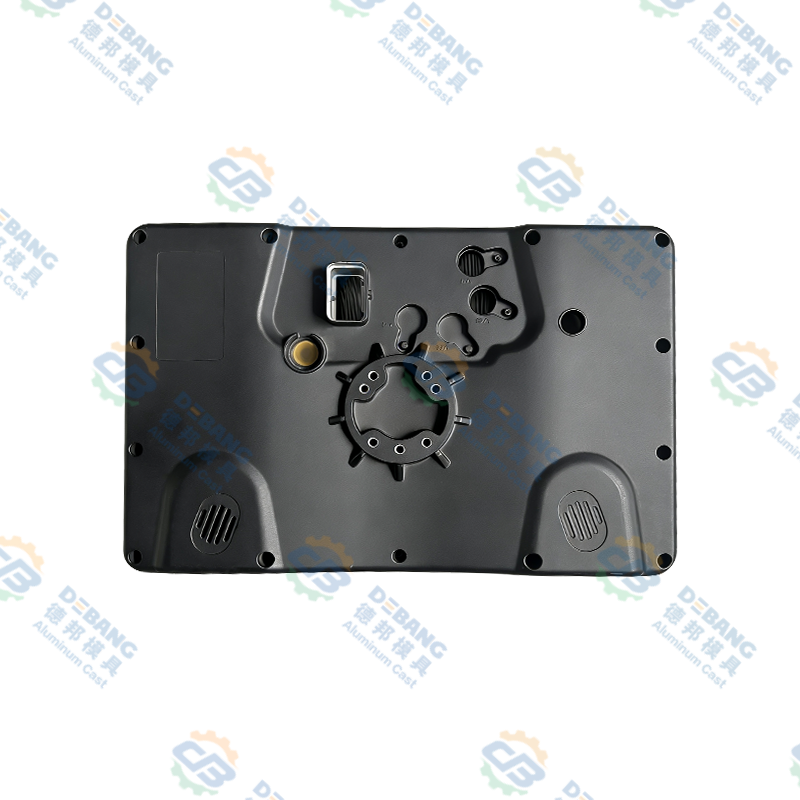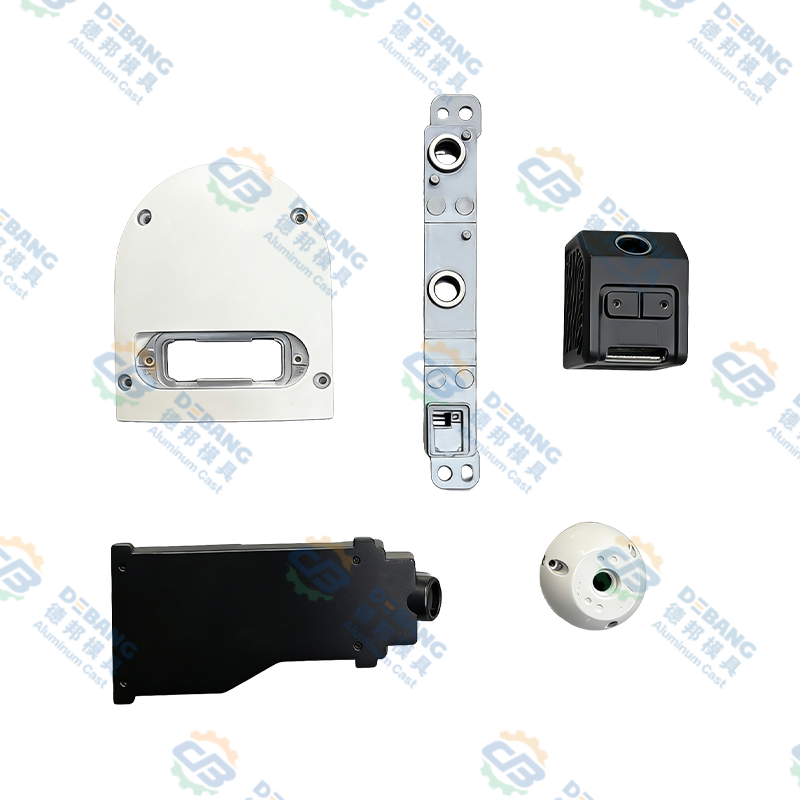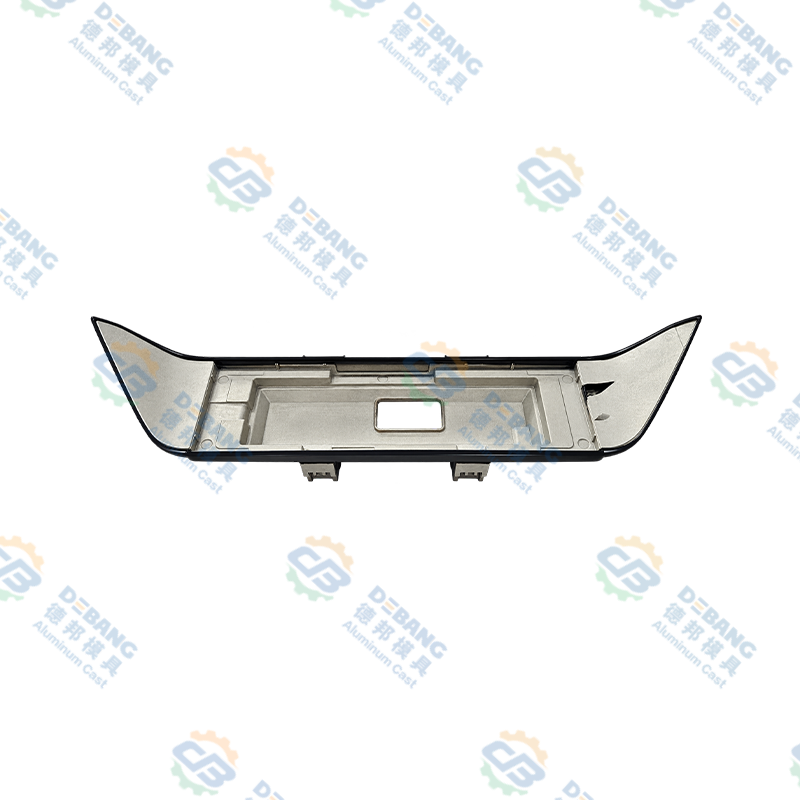


Přímá definice a přehled součástí pro tlakové lití hliníku
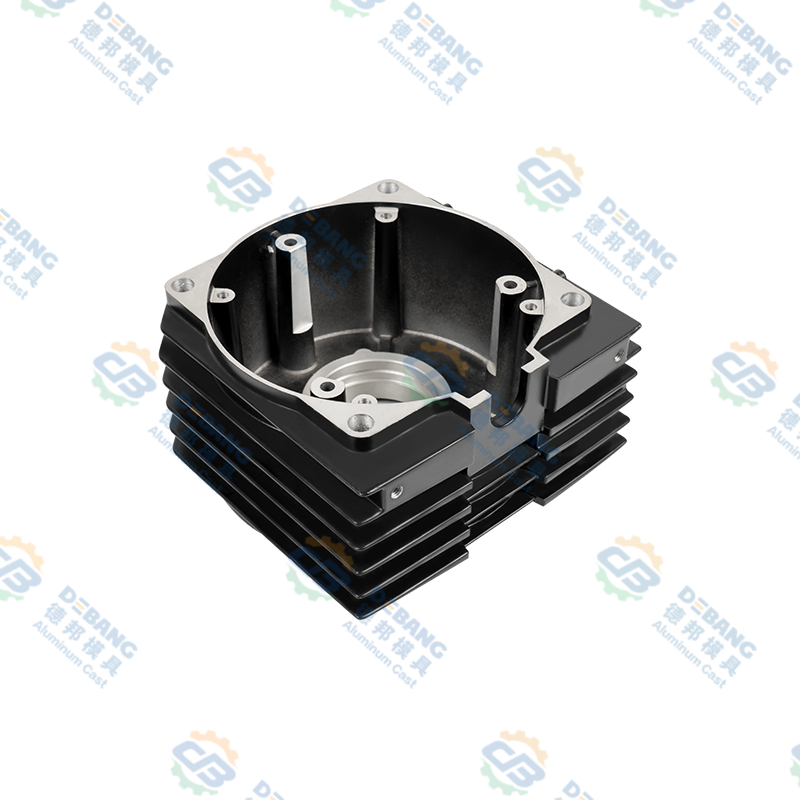
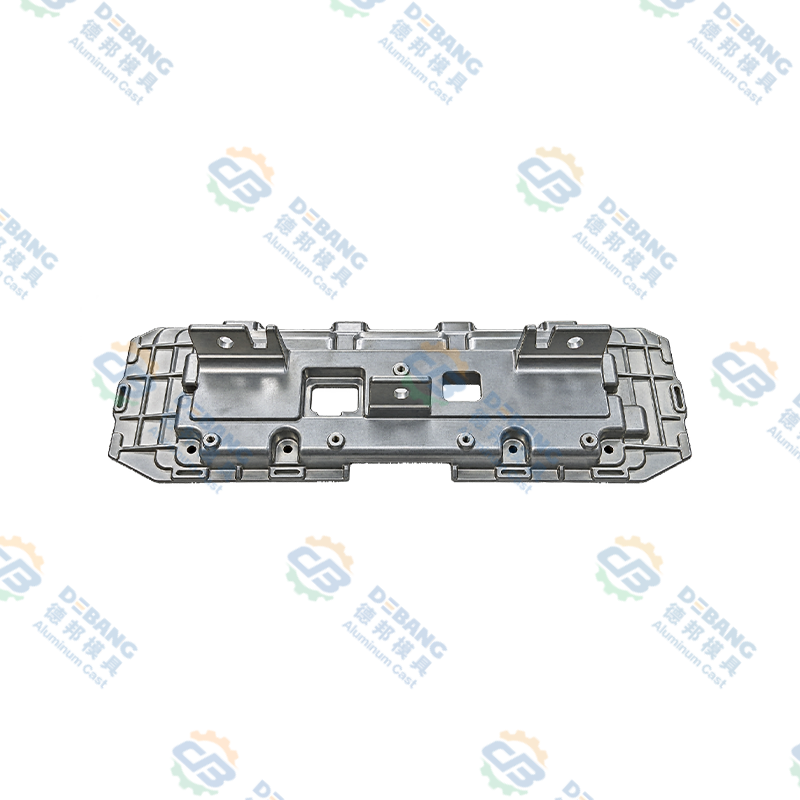
Hliníkové tlakově lité komponenty představují precizně konstruované kovové díly vyrobené vysokotlakým vstřikováním roztaveného hliníku do kalených ocelových forem, které vytvářejí složité geometrie s úzkými rozměrovými tolerancemi a vynikající povrchovou úpravou v jednotlivých výrobních cyklech .
Proces tlakového lití tlačí roztavený hliník při tlacích přesahujících 1 500 až 3 500 liber na čtvereční palec do přesně obrobených dutin, což umožňuje výrobu součástí s rozměrovou přesností plus nebo mínus 0,003 palce a povrchovou úpravou srovnatelnou s obráběnými díly bez sekundárních dokončovacích operací. .
Výběr hliníkových slitin včetně 380, 390, A356 a specializovaných patentovaných složení umožňuje přizpůsobené vlastnosti materiálu splňující specifické požadavky aplikace, včetně výkonu při vysokých teplotách, odolnosti proti korozi a optimalizace mechanické pevnosti .
Základy procesu tlakového lití hliníku a výrobní postupy
Pochopení výrobních postupů tlakového lití objasňuje způsobilost a kvalitativní charakteristiky.
Komponenty tlakového lití a tlakového systému
Tlakové licí stroje rozdělené do kategorií s horkou komorou a studenou komorou poskytují výrazné provozní výhody, přičemž systémy s horkou komorou udržují roztavený kov na konstantní teplotě umožňující rychlé po sobě jdoucí cykly odlévání produkující 400 až 600 součástí za hodinu, zatímco stroje se studenou komorou používají kovy s vyššími teplotami tavení, což umožňuje všestrannost hliníkové slitiny a vynikající kvalitu produktu. . Vstřikovací tlaky v rozmezí od 1500 liber na čtvereční palec u velkých součástí až po 3500 liber na čtvereční palec u přesných tenkostěnných dílů tlačí roztavený kov do každého detailu dutiny formy.
Konstrukce forem a specifikace nástrojové oceli
Přesné formy z kalené nástrojové oceli vyrobené s tolerancí plus nebo mínus 0,0005 palce poskytují geometrii dutiny definující tvar konečné součásti a rozměrové charakteristiky, s očekávanou životností formy 100 000 až 500 000 odlitků v závislosti na výběru materiálu a konstrukci chladicího systému . Formy s více dutinami vyrábějící 4 až 8 součástí za cyklus dramaticky snižují náklady na jednotku výroby.
Návrh vtoku a systému krmení
Sofistikované vtokové systémy směřující proud roztaveného hliníku do dutin forem přesně řízenou rychlostí zabraňují turbulencím, snižují zachycování vzduchu a umožňují konzistentní kovovou výplň, která eliminuje dutiny a defekty poréznosti . Napájecí systémy dodávají kontinuální tok kovu kompenzující smrštění tuhnutím.
Postupy tuhnutí a chlazení
Řízené rychlosti chlazení typicky v rozsahu od 50 do 200 stupňů Celsia za sekundu umožňují dosažení požadovaných charakteristik mikrostruktury včetně velikosti zrn a distribuce fází optimalizujících mechanické vlastnosti . Vodou chlazené stěny dutiny umožňují rychlou tepelnou extrakci.
Co jsou hliníkové tlakově lité komponenty a definice podle aplikace
Porozumění hliníkový tlakově litý komponent aplikace objasňuje význam výroby a rozsah schopností.
Bloky motorů, hlavy válců, skříně převodovek a sací potrubí tvoří 20 až 30 procent hmotnosti moderních vozidel.
- Snížení spotřeby paliva o 5 až 10 %.
- Schopnost vysokoteplotní slitiny
- Integrované chladicí kanály
Součásti podvozku, konstrukční armatury a hardware palivového systému vyžadují standardy nulových vad.
- Požadavky na kvalitu leteckého průmyslu
- Kompletní sledovatelnost
- Speciální výkon slitiny
Počítačové servery, telekomunikační zařízení a průmyslové řídicí skříně těží z tepelného managementu.
- Tvorba komplexní geometrie
- Integrace odvodu tepla
- Schopnost stínění EMI
Tělesa čerpadel, tělesa ventilů a komponenty kompresoru poskytují spolehlivý výkon.
- Schopnost drsného prostředí
- Efektivita nákladů
- Integrované průchody
Elektrické nářadí, zahradní technika a přenosná zařízení demonstrují všestrannost.
- Estetická povrchová úprava
- Lehká konstrukce
- Flexibilita designu
Skříně zařízení a síťový hardware předvádějí schopnosti přesnosti.
- Přesné dimenzování
- Integrace komponent
- Spolehlivost výkonu
Výběr a specifikace hliníkových slitin pro tlakové lití
Výběr slitiny zásadně ovlivňuje vlastnosti součástí a vhodnost použití.
| Označení slitiny | % primárního křemíku | Pevnost v tahu ksi | % prodloužení | Primární aplikace |
|---|---|---|---|---|
| Slitina 380 | 8.5 až 11.5 | 47 až 49 | 3 až 5 | Automobilové hnací ústrojí |
| Slitina 390 | 17 až 19 | 53 až 56 | 1 až 2 | Motor blokuje čerpadla |
| Slitina A356 | 7,0 nominální | 33 až 55 | 3 až 6 | Letecký automobilový průmysl |
Standardní průmyslová volba
8,5 až 11,5 % křemíku poskytuje vynikající slévatelnost umožňující složité konstrukce s tenkými stěnami s vynikající odolností proti korozi, což z něj činí optimální volbu pro součásti automobilového hnacího ústrojí.
Možnost vysokého výkonu
17 až 19 % křemíku poskytuje vynikající tvrdost a odolnost proti opotřebení ve srovnání s 380, se zvýšenými pevnostními charakteristikami vhodnými pro aplikace s vysokým namáháním.
Prémiová třída
7% křemíku umožňuje tepelné zpracování prostřednictvím precipitačního vytvrzování zvýšením pevnosti o 30 až 50 procent, což poskytuje výjimečné vlastnosti pro letecké aplikace.
Výhody procesu tlakového lití a konkurenční výhody
Výzvy and Limitations in Aluminum Die Casting Processes
Zachycování plynu a tvorba pórovitosti smršťování během tuhnutí vytváří v odlitcích dutiny. Odlévání pod vysokým tlakem snižuje, ale neodstraňuje problémy s pórovitostí.
Přesnost hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Omezení tloušťky stěny, požadavky na úhel úkosu a omezení dělicí čáry omezují svobodu návrhu ve srovnání s obráběním.
Mnoho aplikací vyžaduje ořezávání hran, tepelné zpracování a přesné dokončovací úpravy, které zvyšují celkové náklady o 10 až 30 %.
Kontrola kvality and Testing Procedures for Die Cast Components
Rozměrová kontrola
Souřadnicové měřicí stroje a automatizované optické kontrolní systémy ověřují rozměrovou shodu s plány vzorkování kontrolujícími 0,5 až 5 % vyrobeného množství.
Detekce pórovitosti
Rentgenové rentgenové vyšetření detekuje vnitřní poréznost a tvorbu dutin, přičemž automatická analýza kvantifikuje velikost a umístění defektu.
Mechanické testování
Vzorky pro zkoušky tahem ověřují pevnost v tahu, mez kluzu a prodloužení, zda splňují požadavky specifikace.
Kvalita povrchu
Vizuální kontrola a optická profilometrie ověřují hladkost povrchové úpravy a identifikují vady včetně stop po smrštění a studených lapů.
Dokumentace
Komplexní dokumentace zaznamenávající identifikaci formy, výrobní parametry a výsledky kontroly vytváří úplnou sledovatelnost produktu.
Soulad
Systémy elektronické správy dat umožňují efektivní přístup k záznamům splňující požadavky předpisů a zákazníků.
Ekonomika a analýza nákladů na tlakové lití hliníku
Tlakové lití se stává ekonomicky životaschopným při 50 000 až 100 000 jednotkových objemech v závislosti na složitosti součásti. Pod touto hranicí se obrábění nebo jiné procesy mohou ukázat jako ekonomičtější.
Pokyny pro navrhování and Best Practices for Die Casting
Rovnoměrnost tloušťky stěny
Udržujte stejnoměrnou tloušťku stěny 0,100 až 0,150 palce, abyste zabránili nadměrnému smršťování a horkým místům. Pro přechody použijte velkorysé poloměry minimálně 0,050 palce.
Požadavky na úhel ponoru
Použijte minimálně 1 až 2 stupňové úhly úkosu umožňující snadné vysunutí součásti z forem bez otisků nebo poškození.
Žebra a šéfy
Použijte strategické žebrování a umístění výstupků ke zvýšení tuhosti a pevnosti bez úměrného zvýšení hmotnosti. Tloušťka žebra by měla být 50 až 70 % jmenovité tloušťky stěny.
Minimalizace podříznutí
Minimalizujte podříznutí a složitou geometrii vyžadující pohyblivá jádra, což výrazně zvyšuje složitost formy a náklady.
Strategie tolerance
Specifikujte realistické tolerance odpovídající schopnosti tlakového lití typicky ±0,003 palce pro prvky a ±0,001 na palec rozměru.
Umístění dělicí čáry
Umístěte dělicí čáry na nekritické povrchy, abyste minimalizovali estetický dopad a zjednodušili konstrukci formy.
Pokročilá technologie tlakového lití a procesní inovace
Squeeze Casting & Polopevný kov
Aplikace zvýšených tlaků během tuhnutí vytváří ultrahusté odlitky bez defektů s mechanickými vlastnostmi blížícími se kovaným součástem.
Vakuové lití pod tlakem
Vakuové odsávání během plnění formy zabraňuje zachycování plynu a snižuje poréznost o 75 až 90 procent, což umožňuje tlakově těsné odlitky.
Řízení tepelného odlévání
Pokročilé chladicí systémy umožňují přesné řízení tepelného cyklování optimalizující mikrostrukturu a vlastnosti pro jemnější struktury zrn.
Simulace procesů a AI
Pokročilý simulační software a umělá inteligence optimalizují parametry dosahující vynikající kvality a neustále zlepšují výkon.
Integrace Průmyslu 4.0
Propojené systémy shromažďující data o výrobě v reálném čase umožňují prediktivní údržbu a vzdálené monitorování.
Často kladené otázky o součástech pro tlakové lití hliníku
Odlévání hliníku se stává ekonomicky konkurenceschopným s obráběním při objemech výroby přesahujících 50 000 až 100 000 jednotek v závislosti na složitosti součásti , s výpočtem rovnoměrnosti porovnání nákladů na formu s úsporami na jednotku, který určuje minimální životaschopný objem.
Specializované hliníkové slitiny včetně 390 a modifikovaných variant A356 si zachovávají přijatelné vlastnosti při teplotách do 300 až 350 stupňů Celsia i když rozšířený provoz při vysokých teplotách vyžaduje pečlivý výběr materiálu a potenciální sekundární tepelné zpracování.
Mezi běžné sekundární operace patří ořezávání hran dělicí čáry, odstraňování stop vtokových kanálků, přesné vrtání a závitování, vytváření závitových otvorů a příležitostné vyvrtávání a dokončovací obrábění pro kritické rozměry, kde se tolerance tlakového lití ukazuje jako nedostatečná.
Rentgenová radiografie poskytuje definitivní detekci vnitřních defektů včetně identifikace poréznosti, zatímco ultrazvukové testování nabízí rychlý screening defektů pro velkosériovou výrobu vyžadující rychlejší kontrolní cykly.
Tlakově lité povrchy mohou být eloxovány pro ochranu proti korozi a barevné variace, práškové lakování pro trvanlivé barevné úpravy, pokovování včetně niklu a chromu nebo leštěním pro zářivě kovový vzhled.
Specializované potravinářské hliníkové slitiny a postupy odlévání s přísnou dokumentací o čištění a sledovatelnosti umožňují výrobu součástí schválených pro styk s potravinami splňující regulační požadavky včetně shody FDA.
Jednotná tloušťka stěny, velké poloměry pro přechody, strategické umístění žeber pro tuhost a pečlivé umístění dělicí linie minimalizují vady a podstatně zlepšit výtěžek produkce.
Nechráněné hliníkové odlitky snadno korodují v prostředí se slanou vodou, což vyžaduje ochranné nátěry včetně eloxování, polyuretanové barvy nebo speciálních epoxidových systémů poskytuje spolehlivou dlouhodobou ochranu.
Přesnost die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly s pečlivým návrhem a analýzou nahromadění tolerancí zajišťující spolehlivou opakovatelnost montáže.
Kompletní dodací lhůta obvykle trvá 8 až 12 týdnů, včetně návrhu a konstrukce formy, vyzkoušení a ověření nástrojů a počáteční dodávky vzorků výroby , s urychleným nástrojem zvyšujícím plán snížení nákladů o 20 až 40 procent.