

Tlakové lití v automobilovém průmyslu: Volba slitiny, tolerance a výběr OEM
 2026.09.07
 Novinky z oboru
Vedoucí automobilového programu nám jednou poslal převodové pánve, které neustále selhávaly v testech těsnosti. Tloušťka stěny se posunula, objevila se pórovitost a výrobní linka se zastavila dvakrát týdně. Oprava nebyla nákladným vylepšením materiálu; byl to partner pro tlakové lití, který od začátku řídil nástroje, parametry procesu a kontrolu. Pokud součást vyžaduje opakovatelnou geometrii, velký objem a téměř čistý tvar, tlakové lití v automobilovém průmyslu je proces, který to zajišťuje a jeho úspěch závisí na tom, kdo řídí matrici.
Proč tlakové lití zaujímá hlavní místo v automobilových součástech
Tlakové lití vstřikuje roztavený kov do kalené ocelové formy pod vysokým tlakem, typicky mezi 1 500 a 25 000 psi, a vytváří složité tvary s úzkými tolerancemi v jediném kroku. Pro automobilové aplikace to znamená, že odlitky mohou zahrnovat tenké stěny, chladicí kanály, nálitky a montážní body bez samostatných obráběcích operací.
Tři faktory ztěžují nahrazení tohoto procesu při výrobě vozidel. Za prvé, schopnost téměř čistého tvaru snižuje plýtvání materiálem a počet hodin obrábění. Za druhé, doby cyklů jsou dostatečně krátké na to, aby podporovaly velkoobjemové programy. Za třetí, flexibilita designu umožňuje inženýrům konsolidovat více součástí do jednoho odlitku, což zjednodušuje montáž a snižuje hmotnost.
- Stěnové sekce mohou být drženy v tloušťce 1,5 až 3,0 mm z hliníku se správnou konstrukcí matrice.
- Opakovatelnost rozměrů podporuje robotické sestavení a těsné řízení stohování.
- Recyklovatelnost hliníku a hořčíku odpovídá cílům udržitelnosti automobilového průmyslu.
Architektury elektrických vozidel zvýšily poptávku po hliníkových odlitcích v bateriových krytech, krytech motorů a konstrukčních rámech. Průmysl také zkoumá integrované tlakové lití, někdy nazývané megacasting, za účelem vytvoření velkých jednodílných částí těla. I když tyto velké odlitky zaujmou titulky, každodenní přínos je jednodušší: spolehlivé komponenty v chladicím systému, sestavě stěračů a převodovce, kde porucha znamená prostoj.
Hliník, zinek nebo hořčík: která slitina se hodí pro váš automobilový díl
Před schválením jakéhokoli návrhu formy závisí volba slitiny na životnosti nástroje, době cyklu, hmotnosti součásti a ceně. Ve většině případů se rozhoduje, zda potřebujete nosnost, složité drobné detaily nebo co nejlehčí díl.
| Slitina | Hustota (g/cm³) | Typická mez kluzu (MPa) | Běžné použití v automobilech |
|---|---|---|---|
| Hliník (A380/ADC12) | 2.7 | 150-170 | Odlitky motorů, převodové vany, chladiče, konstrukční skříně |
| Zinek (Zamak 3) | 6.6 | 200-220 | Ramena stěračů, malé držáky, zámkové mechanismy, drobné složité díly |
| Hořčík (AZ91D) | 1.8 | 140-160 | Rámy sloupku řízení, vnitřní obložení, odlehčené kryty |
Hliník je výchozí volbou pro automobilové konstrukční a tepelné díly, protože vyvažuje pevnost, odolnost proti korozi a hmotnost za přijatelnou cenu. Slitiny zinku září, když je geometrie malá, složitá a vyžaduje vynikající povrchovou úpravu a tenké stěny. Hořčík nabízí nejlehčí řešení, ale vyžaduje pečlivý výběr nátěru a montáže pro zvládnutí koroze v prostředí vozidla.
Tlakově lité automobilové komponenty napříč vozidlem
Systémy tepelného managementu a osvětlení
Osvětlovací pole a LED moduly generují teplo, které musí být odváděno, aby byly chráněny elektronické součástky a zachován světelný výkon. Hliníkový chladič nabízí dobrou tepelnou vodivost a může být odlit s žebry nebo vnitřními kanály pro zvětšení povrchu. V sestavách LED světlometů je chladič také konstrukčním prvkem, který drží čočku a pouzdro v zarovnání, takže na rozměrové přesnosti záleží stejně jako na přenosu tepla.
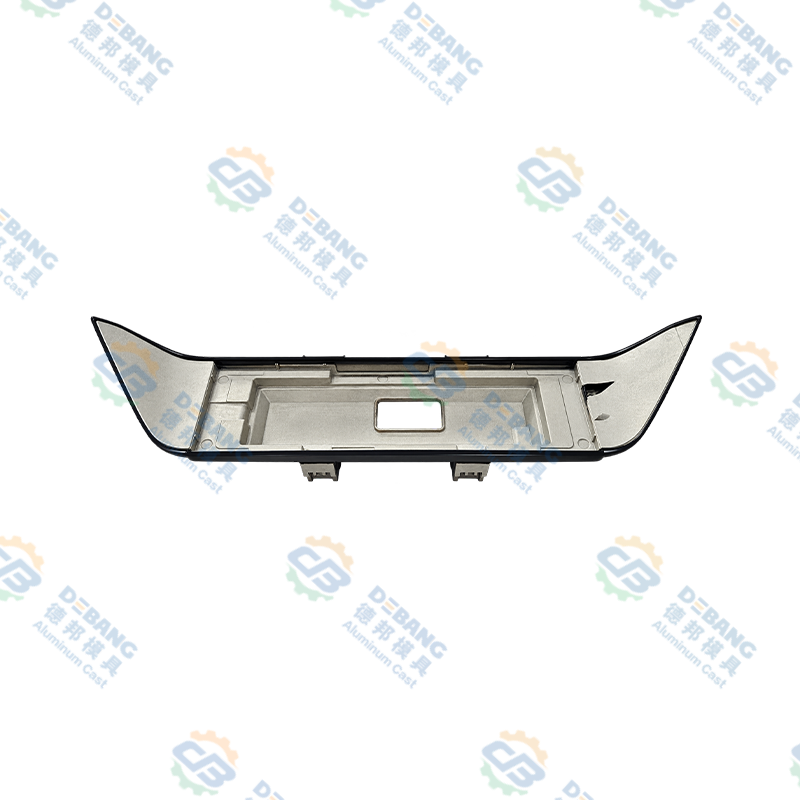
 Chladič z hliníkové slitiny pro automobilové osvětlení Tento chladič je navržen pro sestavy LED světlometů a kombinuje tepelný management se strukturální podporou. Jeho litá žebra a kanály maximalizují chlazení a zároveň zachovávají vyrovnání objektivu pro spolehlivý výkon. Zobrazit produkt →
Systémy stěračů a vnější mechanismy
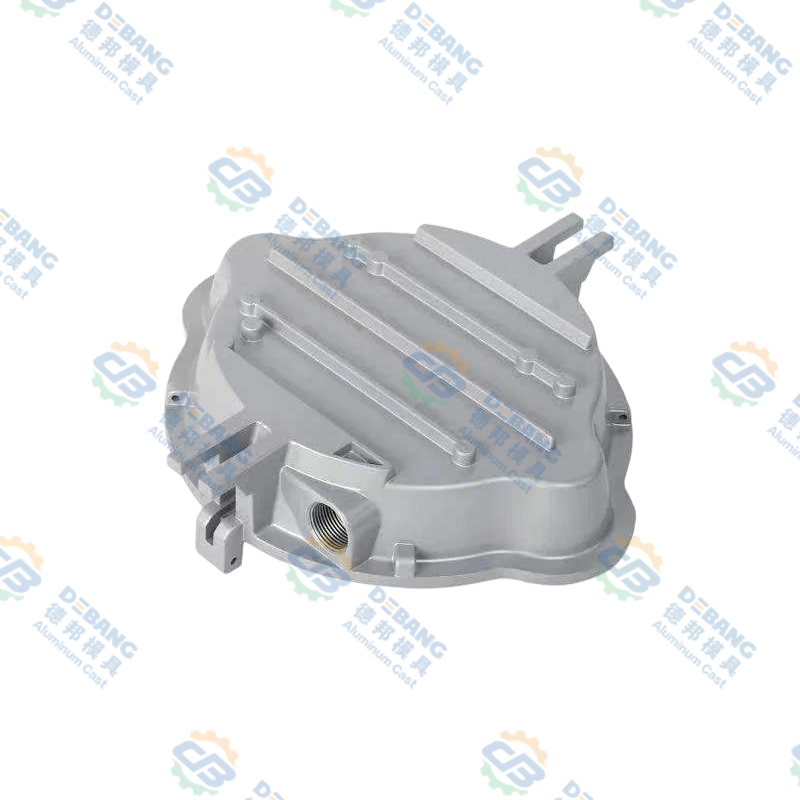
Motory stěračů, ramena stěračů a jejich pouzdra čelí vibracím, vlhkosti a teplotním výkyvům. Slitiny zinku poskytují vynikající obrobitelnost a mohou odlévat jemné detaily pro součásti ramen stěrače, zatímco hliníkové tlakové odlitky se používají, když součást vyžaduje větší tuhost nebo musí nést větší zatížení. Skříň motoru odlitá z hliníku udržuje ozubené soukolí soustředné a odolné proti nárazu, což snižuje vůle a nepříjemný hluk v táhlu.
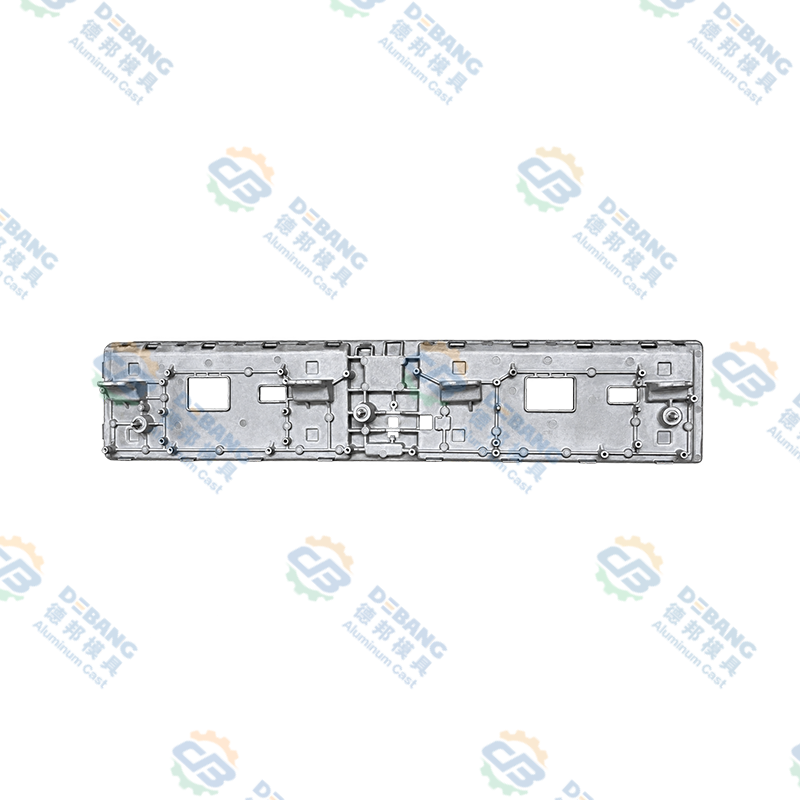
 Hliníkový tlakově litý kryt motoru stěrače pro automobilový průmysl Toto pouzdro je vyrobeno tlakovým litím hliníku, aby byly zajištěny jednotné stěny a těsné tolerance. Nabízí odolnost proti korozi a tepelnou vodivost, chrání motor před vibracemi a teplem pro delší životnost. Zobrazit produkt →
Hnací ústrojí, převodovka a konstrukční součásti
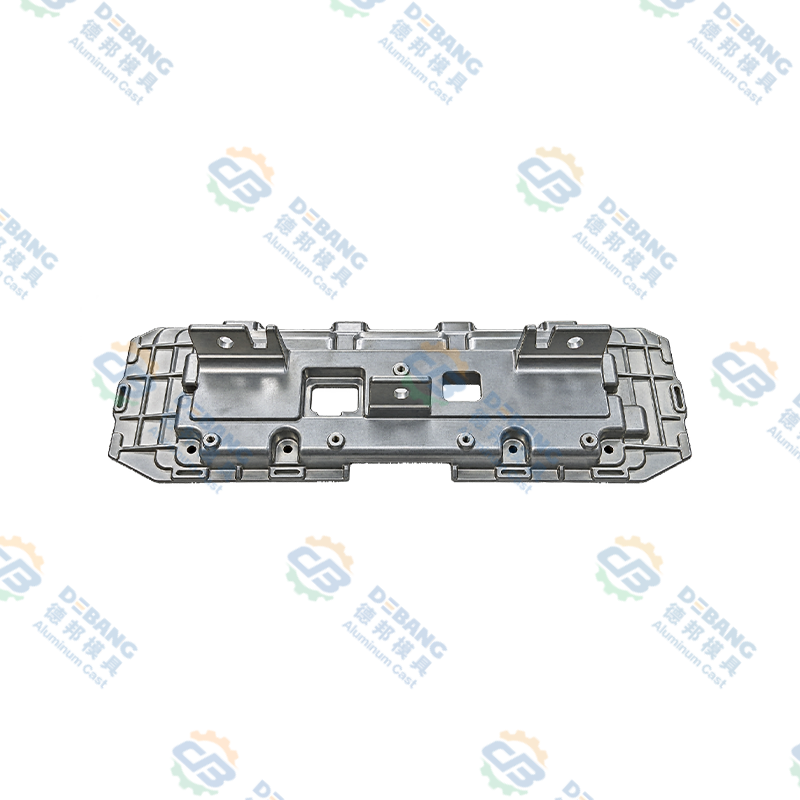
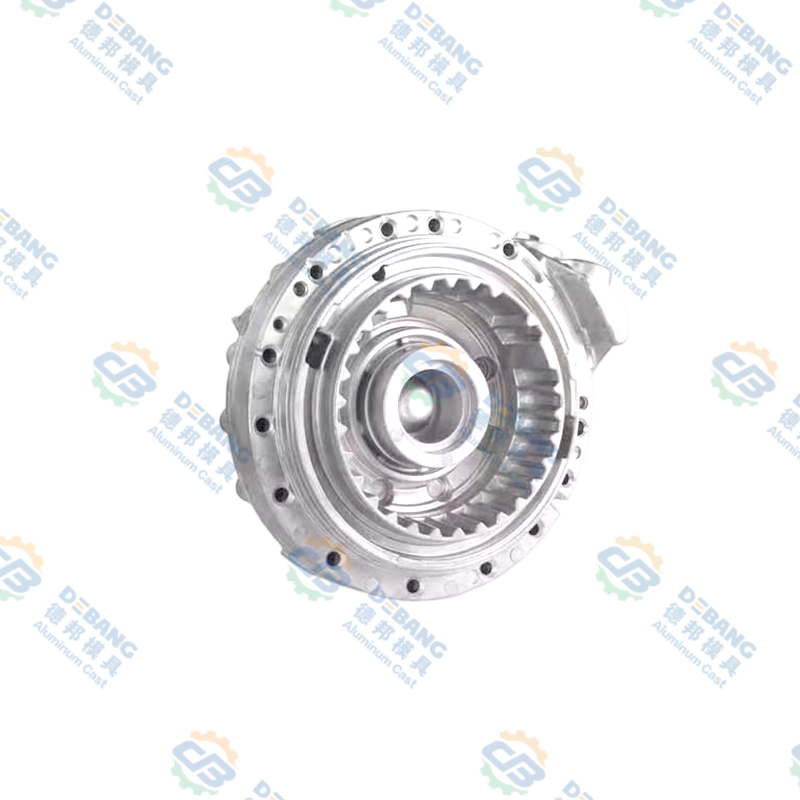
Převodové pánve a skříně motoru se spoléhají na tlakové lití, aby se vytvořily kapalinotěsné a tlakově odolné skříně. Odlitek musí držet ploché povrchy těsnění v rámci úzkých tolerancí, aby se zabránilo netěsnostem. Hliníkové převodové pánve snižují hmotnost ve srovnání s lisovanou ocelí a mohou obsahovat integrovaná chladicí žebra. V těžkých vozidlech vyžadují součásti spojky se silikonovým olejem stejnou pozornost tloušťce stěny a čistotě, aby se zabránilo kontaminaci olejem, která mění výkon spojky.
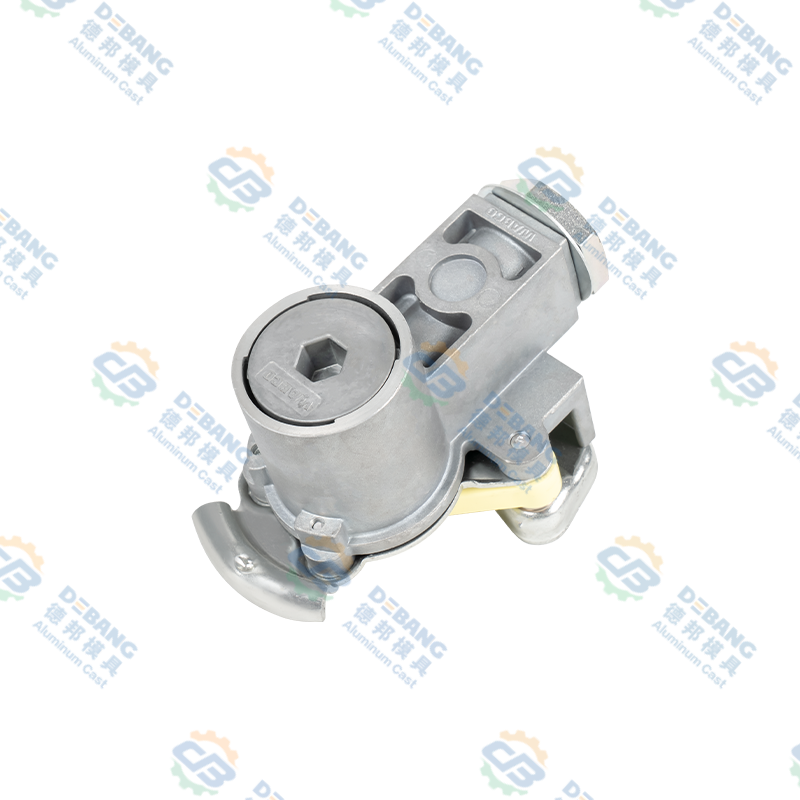
 Hliníková tlakově litá převodová pánev pro vozidlo Tato převodová vana je vyrobena z vysoce pevné hliníkové slitiny, která poskytuje kapalinotěsné těsnění a odvod tepla. Oproti oceli snižuje hmotnost a podporuje účinné chlazení v náročných podmínkách. Zobrazit produkt →
Tolerance a pravidla návrhu, která zabraňují nákladným přepracováním
Každý rozměr na výkresu není stejně důležitý. Montážní otvor, který umísťuje senzor, lze držet přesně, zatímco kosmetický povrch potřebuje pouze rozsah drsnosti. Nejdražší chyby pocházejí z použití plošných tolerancí na každý prvek. Realistická tolerance tlakového lití se často pohybuje v rozmezí ±0,25 až ±0,5 mm pro obecné rozměry, zatímco kritické výstupky a obrobená sedla mohou při dokončovacích operacích dosáhnout ±0,05 až ±0,1 mm.
Několik pravidel návrhu se vyhýbá nejčastějším problémům při výrobě. Nejprve se vyhněte stejnoměrným tlustým stěnám; pomalu se ochlazují a vytvářejí smršťovací pórovitost. Místo toho použijte žebra a souvislý přechod stěn. Za druhé, určete úhly úkosu 1 až 2 stupně pro hliník a 0,5 až 1 stupeň pro zinek, aby se díl čistě uvolnil z matrice. Za třetí, dodržujte poloměry rohů alespoň 0,5 mm, aby se snížila koncentrace napětí a opotřebení matrice. Když tato pravidla vložíte do analýzy zásobníku před zahájením obrábění, vyhnete se pozdním opravám, které mohou zpozdit program vozidla.
Co je třeba vyhodnotit před výběrem dodavatele automobilového tlakového lití
Rizikem při tlakovém lití v automobilovém průmyslu není samotná tolerance odlévání; je to nedostatek kontroly proti proudu. Dodavatel, který provozuje pouze stroj, bude vyrábět díly, které jsou unášeny. Dodavatel, který navrhuje a vlastní matrice, řídí chlazení a udržuje zdokumentovaný plán kvality, vám poskytne opakovatelnost v rámci celého programu.
- Možnost návrhu formy: uspořádání chladicího kanálu, úhly úkosu, přechody stěn a strategie vyhazování.
- Dokumentace procesu: parametry výstřelu, teplota taveniny, vstřikovací tlak a protokoly teploty matrice.
- Sekundární operace: obrábění, povrchová úprava a montáž pod jednou střechou pro snížení rizika dodavatelského řetězce.
- Systém kvality: inspekční metody , zprávy o prvním článku a prevence defektů.
- Dlouhodobé partnerství: technická podpora při změnách designu a kapacita pro náběh výroby.
Když hodnotíte dodavatele, zeptejte se, jak zachází s pórovitostí v konstrukčních oblastech, jak zajišťuje rovnoměrnost tloušťky stěny a jak dokumentuje nápravná opatření po selhání součásti. Tyto odpovědi jsou důležitější než cena za kus.
Praktická nabídka pro automobilové OEM
Tlakové lití v automobilovém průmyslu není univerzální proces. Je to rozhodnutí o funkci součásti, limitech slitiny, konstrukci formy a výrobním systému, který za ní stojí. Čím dříve přivedete partnera pro tlakové lití do fáze návrhu, tím snazší bude kontrolovat tloušťku stěny, vyhnout se ostrým rohům a určit realistickou zónu tolerance.
V Ningbo Beilun Debang Mold Technology byl náš přístup formován více než třemi desetiletími poskytování OEM programů od systémů osvětlení a stěračů po převodovky a součásti karoserie. Spojujeme design zápustek, výrobu zápustek, odlévání, obrábění, povrchovou úpravu a montáž v jednom strojírenském řetězci. Pokud jste uprostřed ověřování návrhu nebo získávání zdrojů, prodiskutujte svůj projekt s naším inženýrským týmem a porovnejte svá očekávání tolerance s proveditelným výrobním plánem.
Nejnovější zprávy
Zjistěte více o Industry News
-
28
Sep
 Zamak 3 Zinc Alloy: Vlastnosti, aplikace tlakového lití a průvodce výběrem pro výrobce OEMPokud kovový díl vyžaduje složitou geometrii, úzké tolerance a dobrou povrchovou úpravu za rozumnou cenu, materiálový inženýr se často obrací jako první na Zamak 3. Tento závěr není založen pouz...
-
19
Oct
Automobilové tlakové lití hliníku: Praktický průvodce slitinami, díly a kvalitouTlakové lití hliníku je jedním z tichých tahounů moderního automobilu. Podívejte se za světlomet nebo pod kapotu a zjistíte, že díly z litého hliníku vykonávají neokoukanou, ale zásadní práci: o... -
05
Oct
Přesné automobilové odlitky, které zvyšují výkon, bezpečnost a nízkou hmotnostKdyž se zamyslíte nad tisíci součástkami, které spolupracují uvnitř moderního vozidla, je snadné přehlédnout neopěvovaného hrdinu: automobilové odlitky. Od bloků motoru až po kryty motorů stěrač... -
21
Sep
slitina zinku vs hliník: Aplikace, kritéria výběru a praktické pokynyPro kupující OEM porovnávající slitinu zinku a hliníku pro lití pod tlakem , výběr materiálu je obvykle řízen čtyřmi proměnnými: velikostí součásti, cílovou hmotností, provozní teplot...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití