

Odlévání hliníkových motorových bloků do písku: Proces, výhody a klíčové aspekty
 2026.09.14
 Novinky z oboru
Hliníkové bloky motorů jsou odlévány do písku, protože tento proces může produkovat vnitřní chladicí kanály a přechody z tenkých na tlusté stěny, které se tlakové lití obtížně replikuje bez nákladných úprav nástrojů. Tato krátká odpověď řídí každé rozhodnutí od prototypu až po výrobu a vysvětluje, proč většina OEM programů stále začíná blokem litým do písku. Tento článek vysvětluje proces, volbu slitiny a designu, kompromisy mezi litím do písku a tlakovým litím a co je třeba zvážit, než si pořídíte hliníkový blok motoru nebo jeho okolní součásti.
Proč pískové lití zůstává standardem pro hliníkové bloky motorů
Dominantním důvodem je plášť chladicí kapaliny. Blok motoru musí pohybovat chladicí kapalinou bludištěm průchodů kolem válců, ventilů a olejových kanálů. Při lití do písku jsou tyto průchody tvořeny pískovými jádry, která jsou umístěna ve formě a poté vylamována po ztuhnutí kovu. To dává konstruktérům naprostou svobodu směrovat chlazení tam, kde je potřeba. Nástroj pro tlakové lití naproti tomu používá trvalá ocelová jádra, která musí být vytahována z dutiny v přímce. Složité zakřivené průchody jsou nepraktické a jakýkoli pokus o jejich následné opracování zvyšuje náklady a může součást oslabit.
Dalším důvodem je tepelná únava. Hliníkové bloky motoru pracují při vysokých teplotách a zažívají rychlé cykly zahřívání a chlazení. Odlévání do písku vytváří relativně pomalou rychlost ochlazování ve formě, což pomáhá vyhnout se zachycování plynu a umožňuje tažnější mikrostrukturu. Výsledkem je blok, který dokáže absorbovat tepelné cykly bez praskání stejně snadno jako některé vysokotlaké odlitky.
Na ceně také záleží. Pískové nástroje jsou výrazně levnější než nástroje pro tlakové lití. U nového programu motorů, zejména během fáze prototypu a ověřování, vám odlévání do písku umožňuje testovat více návrhů dutin bez uvedení do provozu plné výrobní matrice. I při mírných objemech celkové náklady na pískové nástroje plus náklady na jádro často převyšují amortizované náklady na matrici, která může stát stovky tisíc dolarů. Když je návrh zmrazen a objem je velký, některé programy se přesunou do semipermanentní formy nebo nízkotlakého lití, ale výchozím bodem zůstává písek.
Jak funguje lití do písku pro hliníkové bloky motorů
Proces začíná výrobou jádra. Pro blok motoru obvykle potřebujete několik jader: jedno pro plášť chladicí kapaliny, jedno pro dutinu vodního čerpadla a jedno pro vrtání válců. Tato jádra jsou vyrobena z křemičitého písku smíchaného s pojivem. Procesy studeného boxu a horkého boxu jsou běžné. V mnoha moderních nástrojárnách se jádra vyrábějí také pomocí 3D tisku, který umožňuje rychlou iteraci na vnitřní geometrii bez jakéhokoli fyzického vzoru.
- Vytvořte jádra pro plášť chladicí kapaliny, dutinu vodního čerpadla a vývrty válců.
- Postavte formu kolem vnějšího vzoru.
- Vložte jádra do formy a uzavřete ji.
- Nalijte roztavený hliník přes řízený vtokový systém.
- Po ztuhnutí špalek vyklepejte a vyjměte jádra.
- Vyřežte bránu a stoupačky, tepelně upravte a obrobte kritické povrchy.
Vzhledem k tomu, že lití do písku má hrubý povrch a širší rozsah rozměrových tolerancí než lití pod tlakem, měli byste počítat s nadměrným přídavkem zhruba 3 až 5 mm na hlavních plochách, které budou opracovány.
Výběr slitiny a úvahy o designu
Většina bloků motorů z pískového litého hliníku používá slitiny křemíku a hliníku. A356 (Al-7Si-0,3Mg) je běžný, protože nabízí dobrou kombinaci slévatelnosti, obrobitelnosti a mechanické pevnosti po tepelném zpracování T6. A319 se také používá, když díl vyžaduje vyšší tepelnou vodivost a mírně lepší tlakovou těsnost. Volba slitiny ovlivňuje chladicí výkon, deformaci a to, jak snadno lze blok opracovat.
Při návrhu věnujte pozornost tloušťce stěny. Odlévání do písku může zpracovávat úseky od 3 mm do 20 mm, ale náhlé změny tloušťky vytvářejí horká místa, která vedou ke smršťovací pórovitosti. Použijte zaoblení a velkorysé rádiusy v každém vnitřním rohu. Ujistěte se, že výtisky jádra – prvky, které lokalizují a stabilizují každé jádro – jsou dostatečně robustní, aby vydržely sílu proudícího kovu. Důležitý je také vtokový systém: špatně navržený vtok může vnášet oxidové inkluze, které se projevují jako únavové trhliny během testování motoru.
Když hodnotíte blok litý do písku, požádejte o zprávu o simulaci. Dobrý dodavatel by měl provést analýzu plnění a tuhnutí, aby ukázal, kde je pravděpodobná pórovitost a jak se jádra budou chovat. Zde oddělíte dodavatele, který jednoduše nalévá kov, od dodavatele, který je odpovědný za kvalitu odlitku.
Lití do písku vs. lití pod tlakem: Kde každý proces vítězí
| Atribut | Odlévání do písku | Odlévání pod tlakem |
|---|---|---|
| Typické díly | Bloky motoru, velké skříně | Převodové vany, skříně motorů, držáky |
| Vnitřní geometrie | Vynikající, používá spotřební jádra | Omezená ocelová jádra se musí stáhnout |
| Náklady na nástroje | Nižší | vyšší |
| Minimální ekonomický objem | Prototyp do středního objemu | Vysoká hlasitost |
| Rozměrová tolerance | ČT8 až ČT10 | ČT5 až ČT7 |
| Typická tloušťka stěny | 3 mm a více | 1,5 mm a více |
Jak ukazuje tabulka, lití do písku má jasnou výhodu, když potřebujete složitou vnitřní geometrii, nízké náklady na nástroje a cestu vhodnou pro prototypy. Tlakové lití se stává oblíbeným, když je objem součásti velký, tloušťka stěny malá a rozměry musí být opakovatelné. U bloků motoru udržuje plášť chladicí kapaliny pískové odlévání v olově téměř při každém použití.
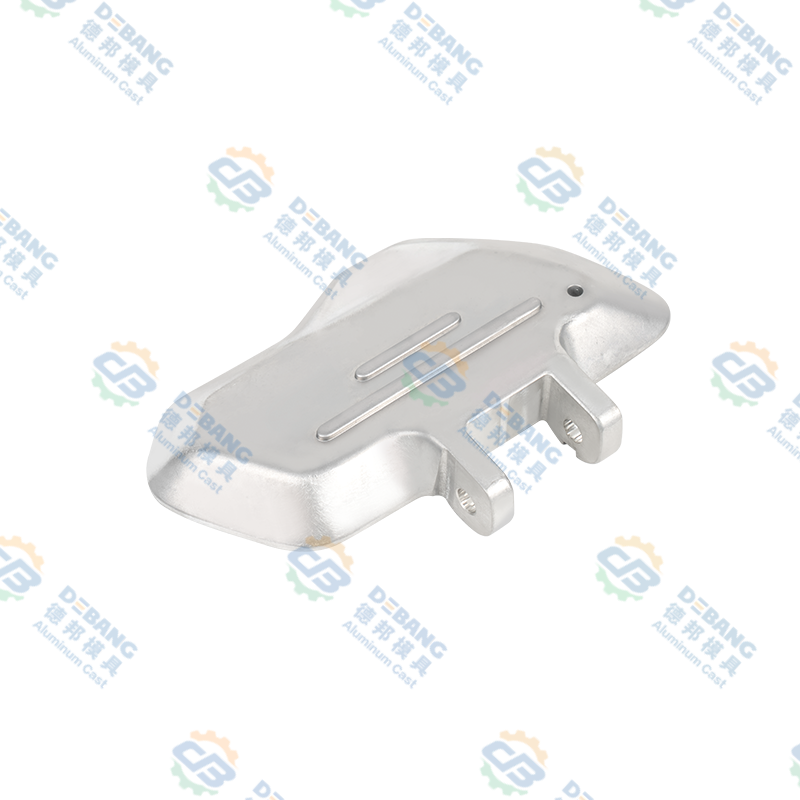
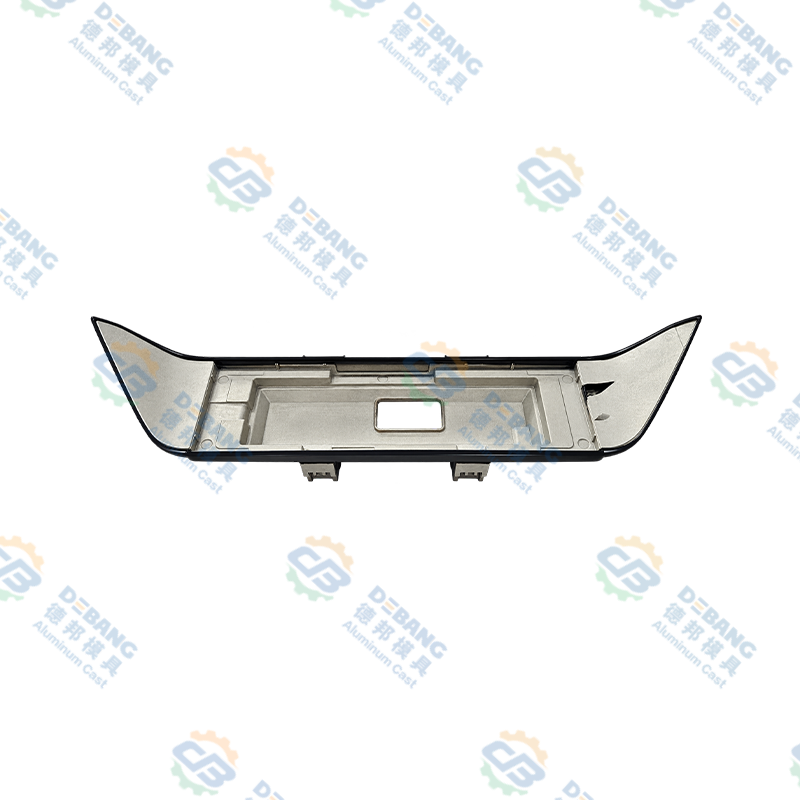
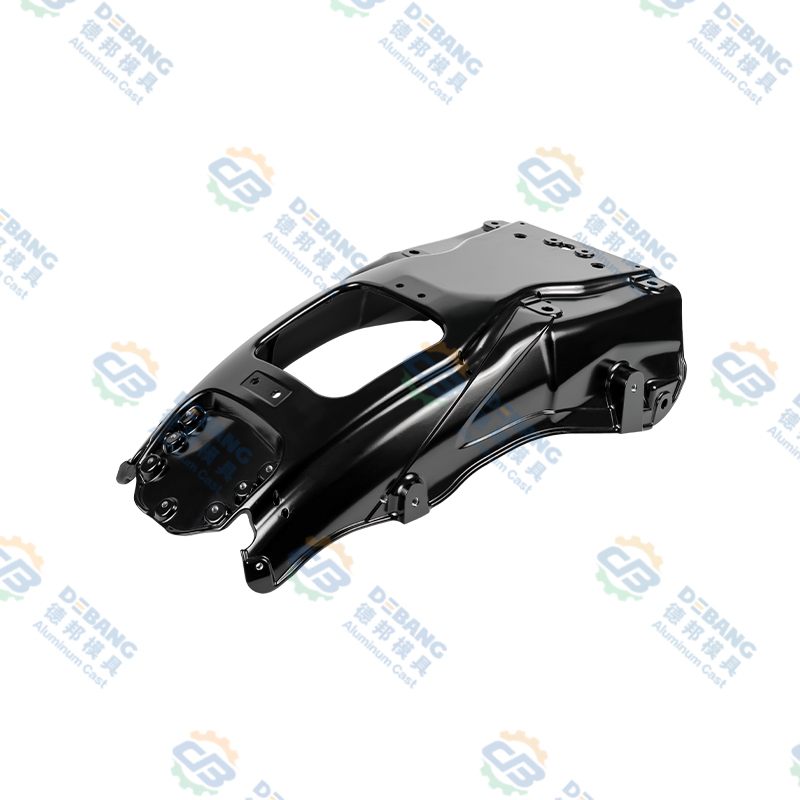
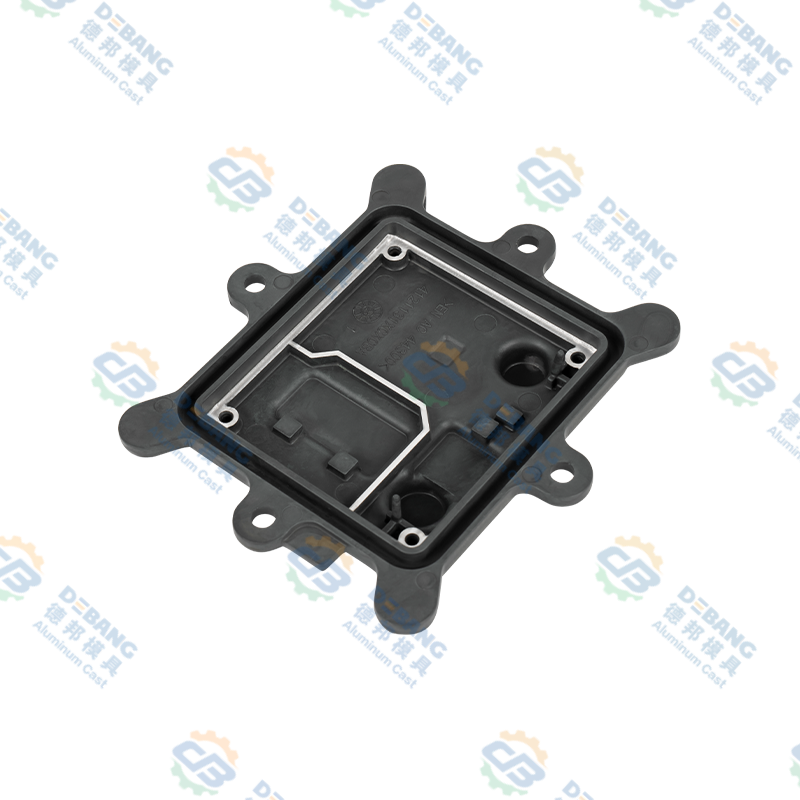
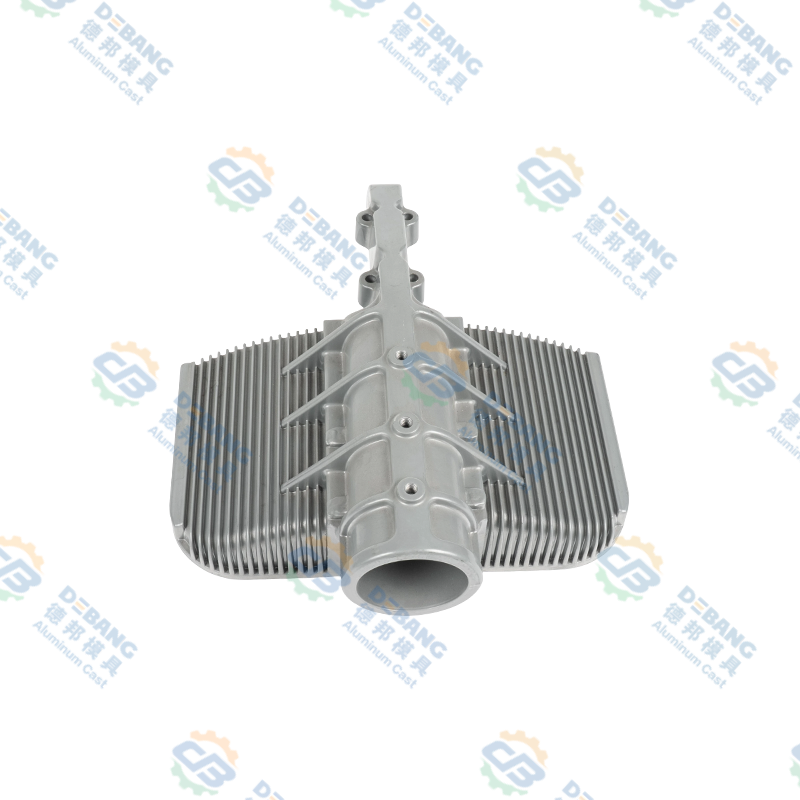
Tlakové lití však stále dělá těžkou práci v celkovém hnacím ústrojí. Komponenty, jako jsou hliníkové skříně motoru a vany převodovky, jsou perfektními kandidáty pro vysokotlaké lití. Často mají tenčí stěny, jednodušší vnitřní průchody a vyžadují těsné tolerance, které tlakové lití poskytuje v měřítku. Ve společnosti Debang Mold se zaměřujeme na naši práci v oblasti tlakového lití hliníku. Náš sortiment zahrnuje skříně motorů a pánve převodovek, které jsou vyráběny se stejnou precizností, jakou programy motorů očekávají.
 Skříň motoru z vysokotlakého tlakově litého hliníku pro aplikace s hnacím ústrojím Tento hliníkový kryt motoru využívá vysokotlaké tlakové lití k dosažení tenkých stěn a těsných tolerancí a doplňuje bloky motoru odlévané do písku. Jeho integrovaný design a optimalizovaná žebra pro odvod tepla podporují spolehlivý výkon a efektivní řízení teploty v hnacích ústrojích vozidel. Zobrazit produkt →
Když získáte tyto komponenty hnacího ústrojí, lití do písku a lití pod tlakem nejsou soupeři – vzájemně se doplňují. Bloky motorů zachovávají pískovou metodu, zatímco okolní odlitky využívají rychlosti tlakového lití a povrchové úpravy. Pochopení tohoto rozdílu vám umožní vyjednat chytřejší dodací lhůty a náklady v celé sestavě motoru.
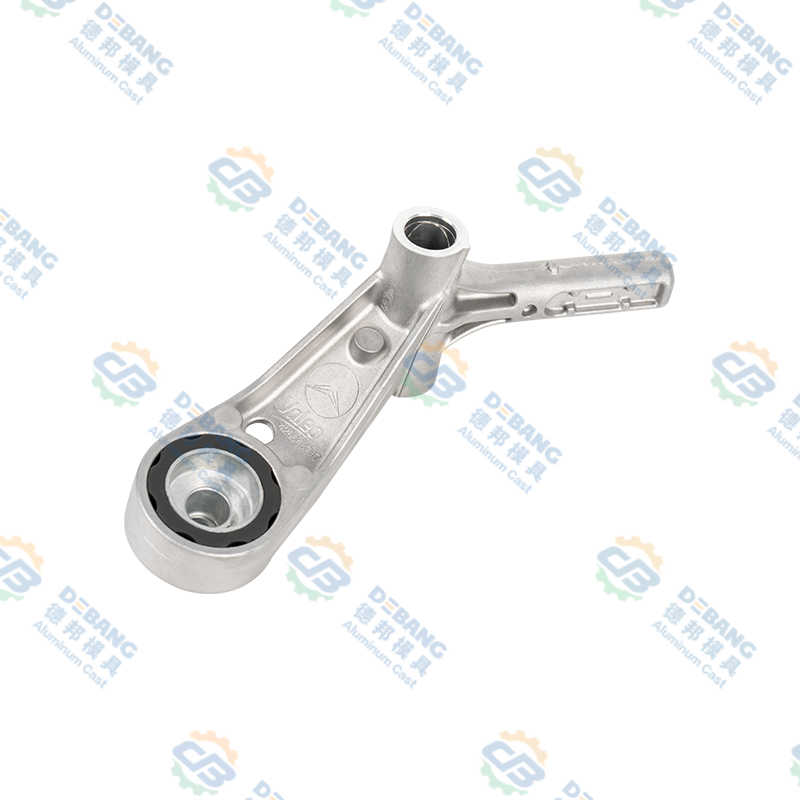
 Přesná hliníková tlakově litá převodová pánev pro automobilové hnací ústrojí Tato převodová pánev je vyrobena vysokotlakým litím, aby byla zajištěna rychlejší výroba a vynikající povrchová úprava. Doplňuje těžší součásti motoru a umožňuje efektivní montáž a nákladově efektivní získávání kompletních systémů hnacího ústrojí. Zobrazit produkt →
Na co se zaměřit při nákupu hliníkových dílů motoru
Začněte řízením procesu. Odlévání do písku může způsobit poréznost, smrštění a oxidové inkluze, takže dodavatel vám musí ukázat zdokumentovaný systém kvality. V Debang Mold naše stránka kvality vysvětluje, jak sledujeme kontroly od příchozího materiálu až po konečné obrábění. Stejná přísnost platí bez ohledu na to, zda je součást litá do písku nebo tlakově litá. Přečtěte si o naší kontrole kvality zde .
Poté zvažte možnosti obrábění. Blok motoru není dokončen, když opouští slévárnu. Vývrty, čela a štoly musí být opracovány s přesností na mikrometry. Dodavatel, který nabízí vlastní obrábění, snižuje vaši dodavatelskou základnu a zkracuje komunikační řetězec. Debang Mold poskytuje integrované služby od návrhu forem, odlévání, sekundárních operací a přesného obrábění až po povrchovou úpravu a montáž. Tento jednorázový přístup je zvláště cenný, když spouštíte nový model a potřebujete zkrátit dobu vývoje.
Nakonec záleží na technické podpoře. Pokud vám dodavatel odlitků může pomoci optimalizovat návrh z hlediska vyrobitelnosti, vyhnete se nákladným druhým iteracím. Před objednáním nástroje vám doporučujeme projednat vaše požadavky s naším týmem. Kontaktujte nás mluvit o své castingové výzvě.
Odlévání do písku zůstává nejpraktičtějším způsobem výroby hliníkových bloků motoru. Poskytuje vám vnitřní svobodu vytvářet účinné chladicí kanály, flexibilitu nástrojů pro iteraci a mikrostrukturu materiálu, která odolává teplu. Tlakové lití zároveň pokrývá jinou sadu dílů hnacího ústrojí. Ať už pracujete na samotném bloku nebo na odlitcích kolem něj, klíčové je sladit proces s geometrií a objemem.
Nejnovější zprávy
Zjistěte více o Industry News
-
02
Sep
 Odlévání hořčíku a hliníku: Porovnání hustoty, pevnosti, nákladů a použitíInženýr OEM, který přezkoumává novou součást elektrického vozidla, se dostává na známou křižovatku: má být toto pouzdro hořčíkové nebo hliníkové? Odpověď není nikdy jednoduchá materiální prefere...
-
16
Jul
Kompletní technická příručka: Co jsou hliníkové tlakově lité komponenty a komplexní přehled procesů tlakového lití z hliníkových slitinObsah Přímá definice Výrobní proces Co jsou komponenty Výběr slitiny ... -
16
Nov
Odlévání hořčíku vs hliníku: Praktický průvodce pro konstrukční týmyZeptejte se deseti inženýrů, co odlišuje hořčík od hliníku, a obvykle dostanete deset variant stejných tří slov: hmotnost, cena, koroze. Na všech třech záleží, ale žádný z nich nerozhoduje o pro... -
09
Nov
Hořčík v hliníkové slitině: Jak Mg řídí pevnost, odlévání a koroziHořčík je nejmenší číslo na většině certifikátů z hliníkové slitiny a často to, které rozhoduje o tom, jak se díl chová. Několik desetin procenta může zvýšit mez kluzu tlakového odlitku o desítk...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití