

Odlévání hořčíku vs hliníku: Praktický průvodce pro konstrukční týmy
 2026.11.16
 Novinky z oboru
Zeptejte se deseti inženýrů, co odlišuje hořčík od hliníku, a obvykle dostanete deset variant stejných tří slov: hmotnost, cena, koroze. Na všech třech záleží, ale žádný z nich nerozhoduje o projektu sám. V naší nástrojárně v Beilun, Ningbo, vyřezáváme nástroje pro oba kovy od roku 1991 a konverzace, která ve skutečnosti řeší otázku, se téměř nikdy netýká abstraktního kovu. Jde o část: jak tenké musí být stěny, jak tuhá musí držák zůstat, jak vypadá sestava spojovacích prvků a jak komponenta stráví dalších deset let své životnosti.
Tato příručka je verzí rozhovoru, který obvykle vedeme s týmy návrhářů a dodavatelů před vydáním nabídky. Není to přednáška z hutnictví. Jde o praktické srovnání obou lehkých slitin, jak se chovají v buňce pro tlakové lití, v obráběcím přípravku a v terénu.
Krátká odpověď, než se pustíme do detailů
Pokud bychom měli dvacet let citování zkomprimovat do dvou vět, zněly by takto:
Hliník je bezpečnější výchozí nastavení kdy tuhost, plochost, tepelná vodivost, odolnost proti korozi a vyzrálý dodavatelský řetězec mají větší váhu než posledních pár gramů. Jeho design je shovívavý, snadno se eloxuje a téměř každý sekundární proces v průmyslu je postaven na jeho základě.
Hořčík se stává vážným když hmotnost je omezením, které nelze vyměnit, součást je tenkostěnná a dobře chráněná a roční objem je dostatečně vysoký, aby ospravedlnil specializovaný proces. Nejedná se o náhradní náhražku; je to jiná filozofie designu.
Zbytek tohoto článku vysvětluje, odkud tato dvě tvrzení pocházejí a kde se začínají rozpadat.
Hořčík vs hliník na první pohled
Níže uvedená tabulka shromažďuje čísla, která se nejčastěji objevují v recenzích projektů. Zacházejte s nimi jako s orientačními hodnotami pro nejběžnější třídy tlakového lití, nikoli jako se zaručenými vlastnostmi pro konkrétní slitinu nebo tepelné zpracování.
| Majetek | Hliník (typ A380) | Hořčík (typ AZ91) |
|---|---|---|
| Hustota | cca. 2,7 g/cm³ | cca. 1,81 g/cm³ |
| Obvyklá cesta odlévání | Studená komora | Horká komora je běžná |
| Pevnost v tahu | cca. 320 MPa | cca. 230 MPa |
| Mez kluzu | cca. 160 MPa | cca. 150 MPa |
| Prodloužení | cca. 3 % | cca. 3 % |
| Modul pružnosti | cca. 70 GPa | cca. 45 GPa |
| Tepelná vodivost | cca. 96 W/m·K | cca. 51 W/m·K |
| Typická minimální stěna | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Zemřít život | Základní linie | Často delší, méně pájení |
| Korozní chování | Samopasivující oxid | Vyžaduje nátěr a izolaci |
| Běžná úprava | Eloxování, chromátování, práškové lakování | Chromování, e-coat, práškový lak |
| Obrábění | Dobře | Velmi dobrý, nebezpečí požáru třísek |
| Cena kovu | Základní linie per kg | Vyšší na kg, často nižší na litr kovu |
Přečtěte si rychle tu tabulku a hořčík vypadá, že vítězí na hmotnosti a prohrává ve všem ostatním. To je zhruba správně a také proto tolik projektů typu „jen přejdeme na hořčík“ vázne. Zajímavá část je na okrajích.
Hmotnost a tuhost: proč se o 33 % lehčí zřídka stane o 33 % lehčí
Hořčík je při stejném objemu zhruba o třetinu lehčí než hliník. To je skutečná a opakovatelná výhoda a to je důvod, proč se hořčík udržel v ručních zařízeních, přístrojových panelech a tenkostěnných krytech, kde je tloušťka stěny řízena limity odlévání spíše než zatížením.
Past se objeví v okamžiku, kdy díl musí držet tvar. Modul pružnosti hořčíku je asi 45 GPa oproti zhruba 70 u hliníku, takže paprsek hořčíku stejné geometrie se při stejném zatížení vychýlí asi o polovinu více. Pro obnovení tuhosti konstruktér zesílí stěny nebo přidá žebra a každý přidaný gram se odrazí na úsporách.
Hmotnost stejného objemu
100
Hořčíková hmota
67
Tuhost, stejná geometrie
64
Tepelná vodivost
53
Hliník = 100 v každé řadě. Pouze orientační poměry založené na typických třídách typu A380 a AZ91.
V praxi dobře provedená přeměna hořčíku obvykle přináší něco v oblasti 20 až 30 procent redukce hmotnosti spíše než titulní jednu třetinu. Na 400gramovém pouzdře je to stále 80 až 120 gramů, které se vyplatí mít ve vozidle. Na 40gramovém držáku se jedná o zaokrouhlovací chybu a dodatečné technické náklady je těžké ospravedlnit.
Chování uvnitř buňky tlakového lití
Toto je část srovnání, která se jen zřídka objevuje v materiálových listech a ve skutečnosti se zde rozhodují o nástrojích.
Tekutost a minimální tloušťka stěny
Roztavený hořčík dobře teče a rychle uvolňuje teplo, což umožňuje znatelně tenčí části než hliník ve stejné geometrii. Stěna, která se stabilizuje na 1,2 mm v hliníku, může přesvědčivě běžet na 0,8 mm v hořčíku. Pro návrhářský tým, který se honí tenkou kosmetickou skořápkou, může tento rozdíl záležet více než na samotném údaji o hustotě.
Životnost a tepelné zatížení
Hliník je chemicky agresivní vůči ocelové zápustce. Roztavený hliník rozpouští železo, podporuje pájení a postupně eroduje dutinu, zejména při vysoké teplotě u těžkých profilů. Hořčík je v tomto ohledu mírnější a životnost matrice při výrobě hořčíku je často delší, což zlepšuje amortizované náklady na nástroje na součást. Výhradou je tepelná únava: nižší licí teplota hořčíku je užitečná, ale tenkostěnné hořčíkové formy stále potřebují robustní chlazení a zvládání napětí.
Tání, ochrana a bezpečnost
Hořčík potřebuje nad taveninou ochrannou atmosféru, obvykle směs krycího plynu obsahující fluor nebo alternativní plynový systém, plus disciplinované zacházení s třískami a prachem. To přidává vybavení a školení, které obchod pouze s hliníkem nemá. Každý dodavatel, kterého hodnotíte za práci s hořčíkem, by vás měl bez váhání provést manipulací s čipy, úklidem a reakcí na oheň.
Doba cyklu a výtěžnost
Rychlejší tuhnutí obecně znamená kratší cykly au strojů s horkou komorou dobrou opakovatelnost při velkém objemu. Protiváhou je, že manipulace s hořčíkovým šrotem a žlaby vyžaduje větší péči a obchod, kde se oba kovy mísí, je musí přísně oddělovat, aby se zabránilo kontaminaci taveniny.
Koroze, povrchová úprava a problém s ocelovými spojovacími prvky
Hliník chrání sám sebe. Tenká, samoopravná vrstva oxidu se vytvoří během několika minut po expozici a udržuje povrch stabilní v celé řadě prostředí. Stále může korodovat v přítomnosti chloridů nebo při spojení s ocelí, ale způsob porušení je pomalejší a předvídatelnější.
Hořčík je nejméně ušlechtilý ze strukturálních kovů, což znamená, že když je umístěn vedle oceli v přítomnosti elektrolytu, stává se hořčík obětní anodou. Hořčíkové pouzdro přišroubované k ocelové konzole a vystavené posypové soli bude korodovat v upevňovacím prvku, nikoli uprostřed součásti. Toto je řešitelný problém, ale musí být navržen, nikoli testován:
- Izolujte nepodobná kovová rozhraní potaženými podložkami, plastovými vložkami nebo utěsněnými spoji.
- Specifikujte správný nátěrový systém: chromátová konverze plus e-coat, práškový nátěr nebo cyklus mokrého nátěru s plným pokrytím hran.
- Vyhněte se kapsám a trhlinám, které zadržují vodu; odvodnění je důležitější než celková povrchová úprava.
- Pokud je to možné, držte galvanické páry mimo konstrukci, než se navždy spoléhat na integritu povlaku.
- Očekávejte, že testování solnou mlhou bude krokem ověření návrhu, nikoli formalitou.
Pro interiérové, suché nebo dobře utěsněné aplikace není nic z toho dramatické. Pro část přiléhající k podvozku vystavenou zimnímu ošetření vozovky je to jediný největší důvod, proč projekty s hořčíkem v terénu selhávají.
Cena: za kilogram je špatná čočka
Kupující často porovnávají dva kovy na ceně kovu za kilogram a hořčík obvykle toto srovnání ztrácí. Inženýři je porovnávají z hlediska nákladů na součást a obrázek je mnohem méně jednostranný, protože hořčík vám kupuje větší objem na kilogram a u tenkostěnných dílů celkově méně materiálu.
| Nákladový řidič | hliník | Hořčík | Praktický efekt |
|---|---|---|---|
| Cena kovu per kg | 1.00 | 1.30 – 1.45 | Upřednostňuje hliník |
| Cena kovu per unit volume | 1.00 | 0,85 – 0,95 | Obecně neutrální až mírně příznivé |
| Částečná hmotnost pro ekvivalentní funkci | 1.00 | 0,70 – 0,80 | Upřednostňuje hořčík |
| Amortizace nástrojů | 1.00 | 0,85 – 1,00 | Mírně podporuje hořčík |
| Povlak a izolace | 1.00 | 1.15 – 1.40 | Upřednostňuje hliník |
| Obrábění time | 1.00 | 0,75 – 0,95 | Mírně podporuje hořčík |
| Procesní a bezpečnostní režie | 1.00 | 1.10 – 1.30 | Upřednostňuje hliník |
Upřímným závěrem je, že tyto dva kovy se u mnoha dílů pohybují v podobném nákladovém pásmu a o vítězi rozhoduje objem, kolik dokončení díl potřebuje a zda má úspora hmoty ve vašem programu nějakou cenu.
Kde hliník získává své místo
Většina odlitků, které opouštějí náš závod, je hliník, a to není náhoda historie. Je to prostě materiál, který uspokojí největší počet požadavků najednou.
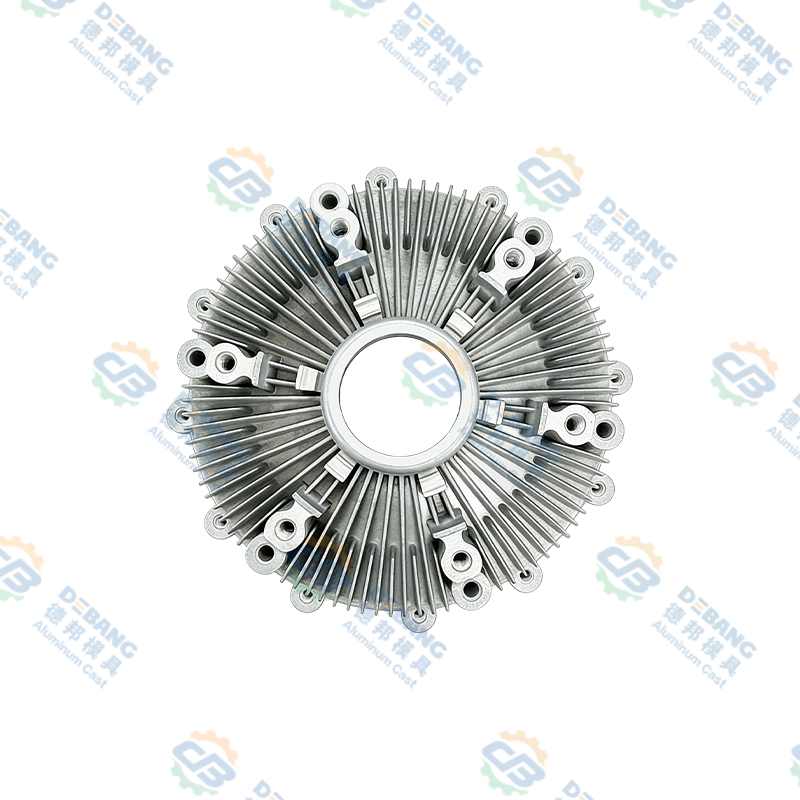
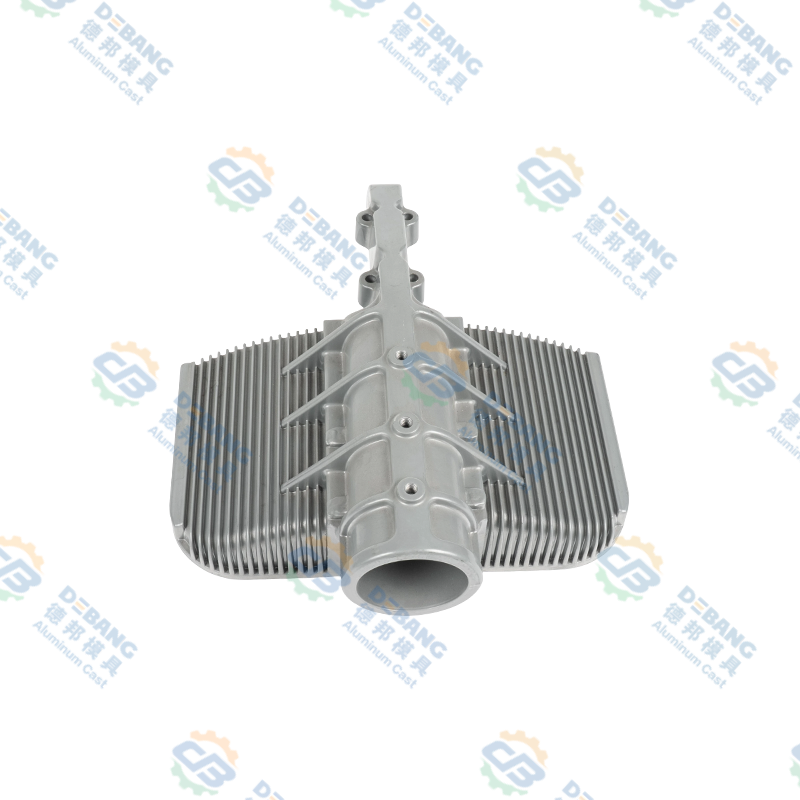
Tepelný management je nejjasnějším příkladem. Osvětlení chladiče žije nebo zemře tepelnou vodivostí a hliník má zhruba 96 W/m·K oproti hořčíku zhruba 51, takže volba pro jakýkoli modul LED se skutečným teplem je přímočará.
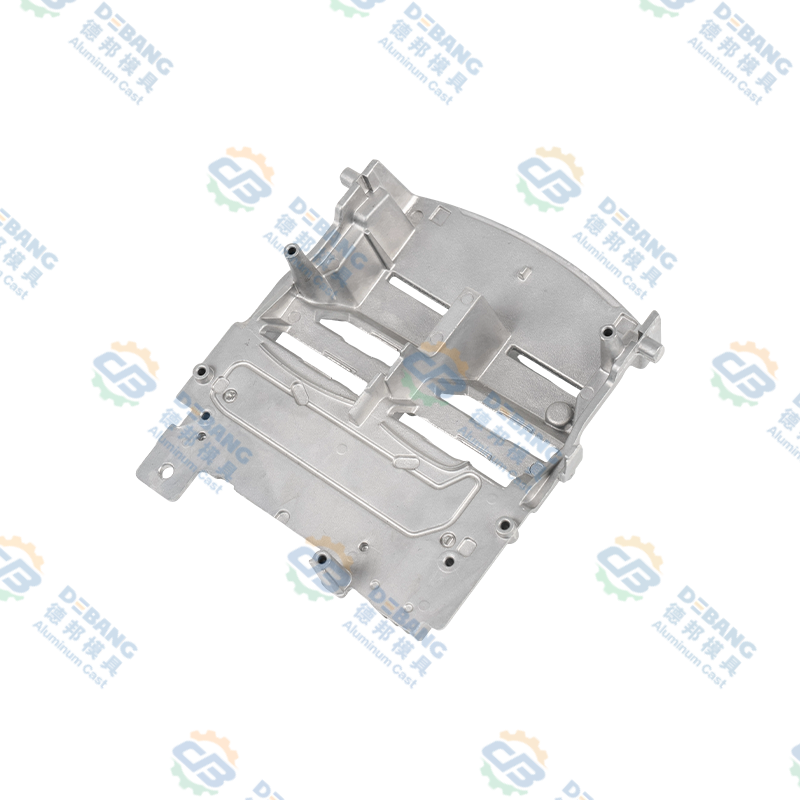 Chladič automobilového osvětlení z hliníkové slitiny pro LED moduly Chladič z tlakově litého hliníku pro automobilové LED osvětlení s hustými žebry, kanálky pro proudění vzduchu a výztužnými žebry pro účinný odvod tepla. Zobrazit produkt →
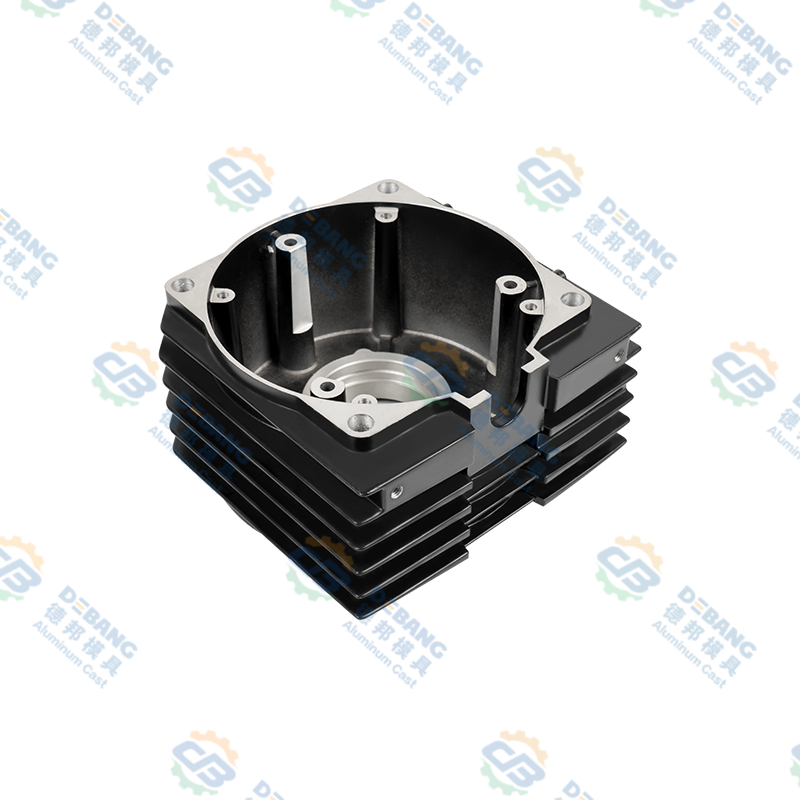
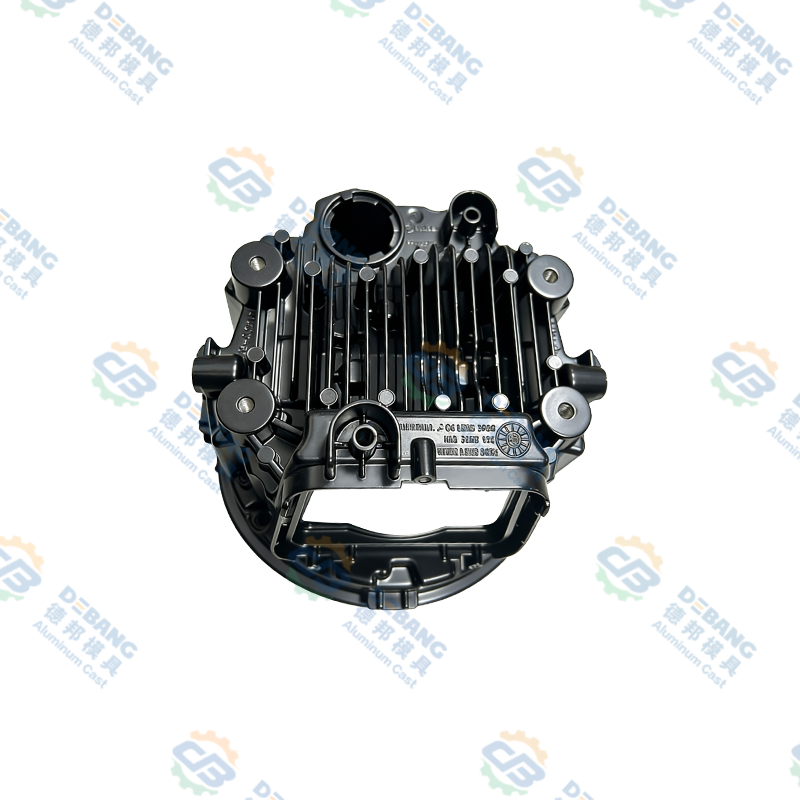
Strukturální kryty a části zadržující tekutiny vyprávějí podobný příběh. Převodové pánve potřebují rovinnost, tuhost a spolehlivé těsnicí plochy a hliník poskytuje konstruktérům větší prostor pro všechny tři bez přidání materiálu.
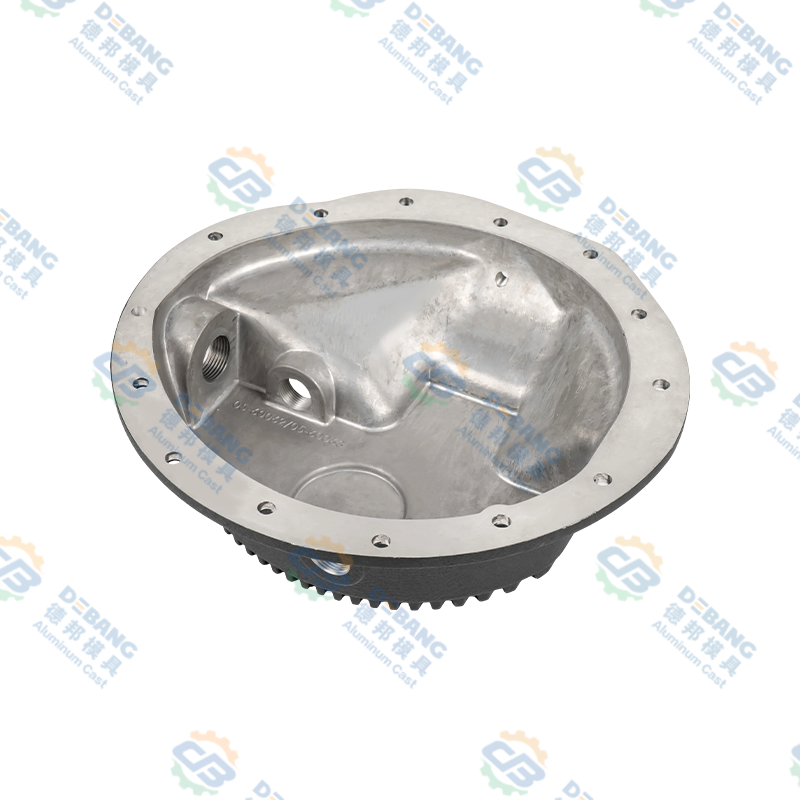 Hliníkové tlakově lité přenosové pánve pro automobilové aplikace Vysoce pevná hliníková tlakově litá převodová pánev s přesně obrobenými závity, odolností proti korozi a matným povrchem odolným proti poškrábání pro použití v automobilech. Zobrazit produkt →
Kromě toho jsou každodenní důvody, proč hliník dominuje, neoslnivé, ale rozhodující:
- Eloxování poskytuje tvrdý, dekorativní a elektricky izolující povrch, kterému se hořčík bez speciálních procesů nevyrovná.
- Plochost a rozměrová stabilita po obrábění se snadněji drží na velkých tenkých panelech.
- Upevnění na ocel je mnohem shovívavější, když je izolace nedokonalá.
- Každý dodavatel obrábění, svařování a montáže v řetězci je na to nastaven.
Pokud je váš program brzy a požadavky jsou široké, hliník je obvykle cesta s nižším rizikem. Širší obrázek procesu jsme shromáždili v samostatném technickém přehledu hliníkové tlakově lité komponenty , což je rozumné další čtení, pokud díl stále tvarujete.
Kde hořčík získává své místo
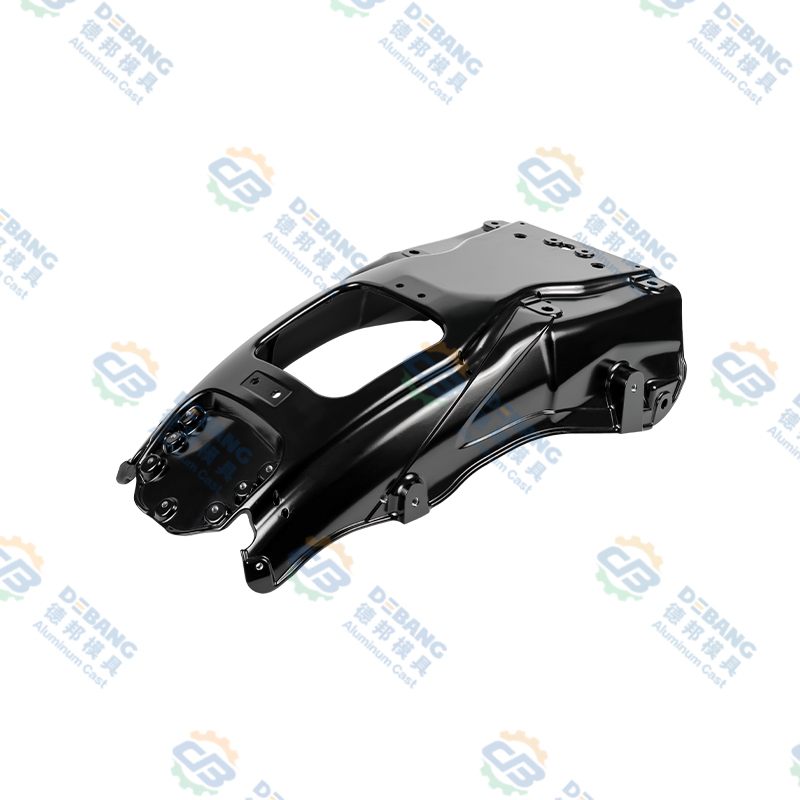
Hořčík vítězí v užší, ale rostoucí sadě pouzder: tenkostěnná pouzdra, zadní strany displeje, těla ručních zařízení a části, kde je celý design postaven na holicí hmotě ze struktury, která je již optimalizována. Jeho tlumicí chování je také skutečně užitečné v konzolách a krytech, které by jinak zvonily nebo přenášely vibrace.
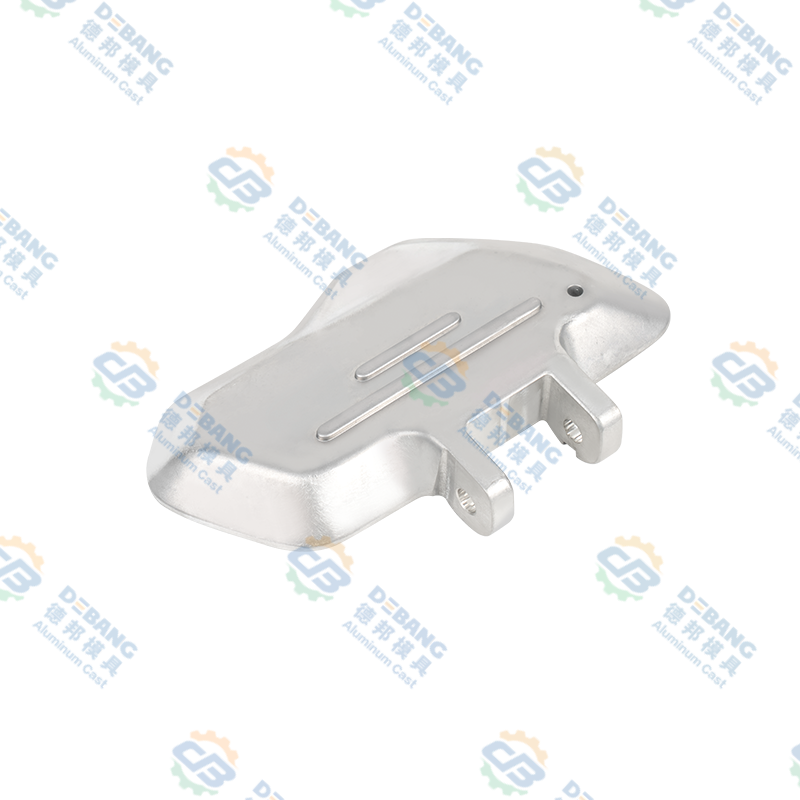
Naše vlastní řada hořčíku je spíše vedle hliníkových a zinkových rodin, než aby je nahrazovala, což odráží to, jak zákazníci skutečně nakupují. Jediný program může používat hliník pro chladič, hořčík pro pouzdro a zinek pro malou přesnou západku, vše od stejného dodavatele nástrojů.
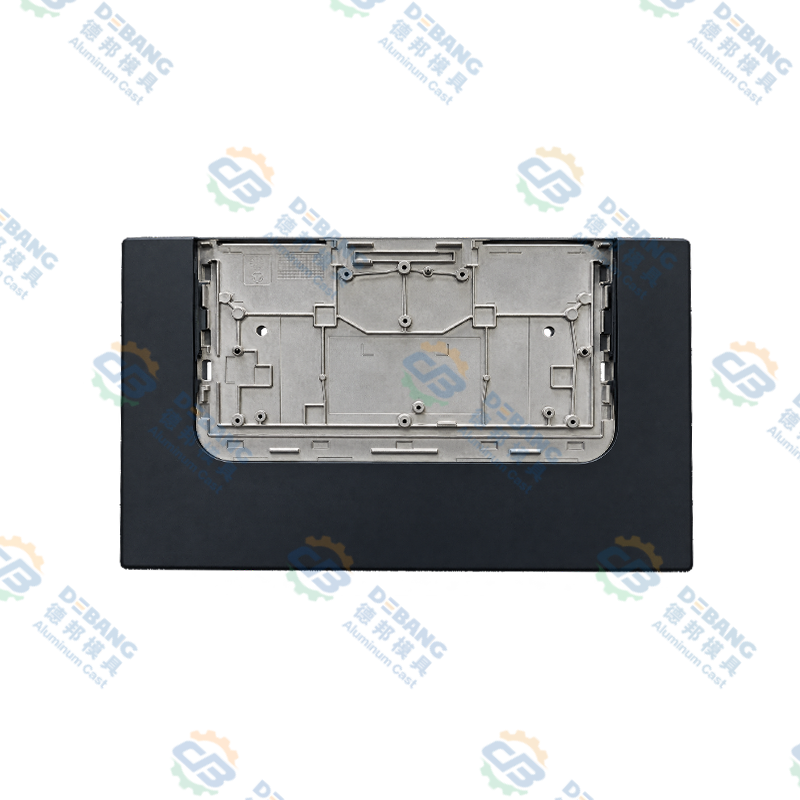 Vlastní tlakově lité konstrukční součásti z hořčíkové slitiny Řada vlastních hořčíkových tlakově litých držáků, nosičů, rámů a stojanů pro moduly podsvícení displeje, sestavy se dvěma obrazovkami a přístrojové desky vozidel. Zobrazit produkt →
Podmínky, které hledáme před doporučením hořčíku, jsou konzistentní: hmotnostní cíl, který nelze jinak splnit, stěny dostatečně tenké, aby využily tekutost, suché nebo dobře utěsněné prostředí, specifikace povlaku sepsané včas a roční objem, který nese režii procesu.
Rozhodovací cesta, kterou můžete použít na skutečné součásti
Když nám zákazník přinese díl a zeptá se, jaký kov použít, je to zhruba sekvence, kterou spolu procházíme.
- Definujte omezení, které je skutečně závazné: hmotnost, tuhost, tepelný výkon, těsnění nebo náklady. Obvykle jeden z nich dominuje a ostatní jsou obchodovatelné.
- Zkontrolujte tloušťku stěny, kterou design potřebuje. Pokud je na velkých plochách menší než 1 mm, stává se hořčík atraktivní; je-li tlustý a strukturovaný, záleží více na modulu hliníku.
- Zmapujte prostředí. O tom, zda je hořčík vůbec realistický, rozhoduje solná mlha, vlhkost, silniční chemikálie a galvanické páry.
- Poctivě odhadněte úsporu hmoty, včetně přidaných žeber a tloušťky, aby se obnovila tuhost. Číslo pod zhruba 15 procenty se za změnu málokdy vyplatí.
- Napište specifikaci dokončování před zmrazením návrhu nástroje. Nátěry aplikované později na geometrii, která zachycuje vodu, jsou falešnou ekonomikou.
- Spusťte malý nástroj nebo obrobený prototyp, než se pustíte do výroby nástrojů, a zahrňte do této zkoušky sadu sestav, nejen odlévání.
Jak zkoušíme materiál, než se zavážeme k obrábění
Rozhodnutí o materiálu jsou levná na papíře a drahá v oceli. Naším zvykem je nejprve prototypovat obtížné prvky: tenkou stěnu, která trápí každého, nástavec, který musí vzít závit, těsnicí plochu, která musí po obrábění zůstat plochá. Raději strávíme dva týdny prokazováním spolehlivé výplně stěny o tloušťce 0,8 mm, než abychom ji objevili po vyříznutí matrice.
V celém tomto procesu platí pro oba kovy stejné disciplíny: dokumentované parametry procesu, zprávy o rozměrech podle výkresu a jasný plán kontroly dohodnutý před prvním výstřelem. Způsob, jakým provádíme tuto stránku práce, je popsán na našem webu kvalitní stránka a je stejná rutina, ať už je slitinou hliník, hořčík nebo zinek.
Co bychom jemně posunuli zpět, je myšlenka, že výběr materiálu je čistě technickou otázkou. Je také komerční. Hořčíkový díl, který ušetří 90 gramů, ale přidá krok potahování, novou sadu spojovacích prvků a kvalifikaci druhého dodavatele, může být stále správnou odpovědí, ale pouze v případě, že hmotnostní cíl skutečně stojí za tento řetězec důsledků.
Často kladené otázky
Je hořčík pevnější než hliník?
Ne absolutně. Typické druhy hořčíku odlévané pod tlakem mají nižší pevnost v tahu než běžné hliníkové slitiny pro tlakové lití, ačkoli jejich poměr pevnosti k hmotnosti je konkurenceschopný, protože jsou mnohem lehčí. Hořčík je také méně tuhý, což je důvod, proč design obvykle řídí spíše tuhost než pevnost.
Který z nich je levnější na hotový díl?
Záleží na partu, ale často přistávají v podobném pásmu. Hořčík stojí více na kilogram a zároveň dodává větší objem na kilogram a může zkrátit dobu obrábění a prodloužit životnost matrice. Naproti tomu povlakování, izolace a režie procesu zvyšují náklady. Spusťte srovnání na skutečném designu spíše než na cenách kovů.
Lze stávající hliníkový díl jednoduše vyměnit za hořčíkový?
Málokdy bez redesignu. Tloušťka stěny, uspořádání žeber, úkos, poloha brány a sestava spojovacího prvku – to vše je třeba zkontrolovat. Ochrana proti korozi musí být obvykle specifikována od začátku. Přímá výměna materiálu je nejčastější způsob, jak konverze hořčíku zklamou.
Potřebuje hořčík vždy speciální povlak?
Pro jakoukoli část vystavenou vlhkosti, soli nebo odlišným kovům ano, plánujte nátěrový systém plus galvanickou izolaci. U utěsněných vnitřních součástí je požadavek lehčí, ale přesto bychom nikdy nenechali hořčík holý tam, kde je možná kondenzace.
Jaký kov bych si měl vybrat pro chladič nebo termokryt?
Hliník, téměř ve všech případech. Jeho tepelná vodivost je zhruba dvojnásobná ve srovnání s běžnými druhy hořčíku pro tlakové lití a na šíření tepla ve většině tepelných konstrukcí záleží více než na několika gramech hmoty.
Je tlakové lití hořčíku bezpečné specifikovat?
Ano, s dodavatelem, který s tím správně zachází. Roztavený hořčík a jemný hořčíkový prach vyžadují specifické manipulační postupy, ochranné atmosféry a kázeň v domácnosti. To je kvalifikační otázka dodavatele a je fér se zeptat přímo během návštěvy závodu.
Nejnovější zprávy
Zjistěte více o Industry News
-
02
Sep
 Odlévání hořčíku a hliníku: Porovnání hustoty, pevnosti, nákladů a použitíInženýr OEM, který přezkoumává novou součást elektrického vozidla, se dostává na známou křižovatku: má být toto pouzdro hořčíkové nebo hliníkové? Odpověď není nikdy jednoduchá materiální prefere...
-
14
Sep
Odlévání hliníkových motorových bloků do písku: Proces, výhody a klíčové aspektyHliníkové bloky motorů jsou odlévány do písku, protože tento proces může produkovat vnitřní chladicí kanály a přechody z tenkých na tlusté stěny, které se tlakové lití obtížně replikuje bez nákl... -
19
Oct
Automobilové tlakové lití hliníku: Praktický průvodce slitinami, díly a kvalitouTlakové lití hliníku je jedním z tichých tahounů moderního automobilu. Podívejte se za světlomet nebo pod kapotu a zjistíte, že díly z litého hliníku vykonávají neokoukanou, ale zásadní práci: o... -
02
Nov
HPDC Design: Praktický průvodce konstrukcí forem pro vysokotlaké lití pod tlakemVysokotlaké tlakové lití má pověst procesu s téměř čistým tvarem, díky čemuž to zní, jako by se většina skutečné práce odehrávala uvnitř stroje. Ve skutečnosti je téměř každá kvalitativní charak...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití