

HPDC Design: Praktický průvodce konstrukcí forem pro vysokotlaké lití pod tlakem
 2026.11.02
 Novinky z oboru
Vysokotlaké tlakové lití má pověst procesu s téměř čistým tvarem, díky čemuž to zní, jako by se většina skutečné práce odehrávala uvnitř stroje. Ve skutečnosti je téměř každá kvalitativní charakteristika odlitku, od vzoru výplně a pórovitosti až po rovinnost a životnost nástroje, uzamčena ve fázi návrhu. HPDC design je disciplína, která dělá tato rozhodnutí záměrně: jaká by měla být geometrie součásti, jak bude kov cestovat dutinou, kam půjde teplo a jak se nástroj otevře, vysune a přežije několik set tisíc cyklů.
Tato příručka vás provede způsobem, jakým přistupujeme k práci ve společnosti Debang Mold, výrobce forem pro tlakové lití a OEM tlakového slévače se sídlem v Ningbo v Číně, který provozuje projekty HPDC od roku 1991. Je napsán pro inženýry a kupující, kteří chtějí pochopit, jak vypadá dobrý design tlakového lití a proč některé nástroje běží tiše po celá léta, zatímco jiné bojují se svými operátory od prvního výstřelu.
Co pokrývá tato příručka
- Jak se k sobě hodí design součásti a návrh formy na jednom projektu
- Sekvence krok za krokem od tisku součásti po uvolnění nástroje
- Geometrická pravidla pro stěny, úkos, žebra a nálitky
- Rozhodování o hradlování, přetečení a ventilaci
- Uspořádání chlazení a tepelná bilance
- Jak volba slitiny přetváří nástroj, nejen součást
- Designové chyby, které se objevují téměř v každé recenzi
Co vlastně HPDC design pokrývá
Lidé používají frázi HPDC design pro dvě související, ale odlišné věci: design samotného odlitku a design formy, která jej vyrábí. Na obou záleží a ani jedno nemůže být dokončeno bez druhého.
Návrh odlitku, často nazývaný návrh součástí nebo návrh pro výrobu, pracuje na geometrii, kterou zákazník potřebuje. To znamená, že části stěny jsou dostatečně tlusté, aby se vyplnily, ale dostatečně tenké, aby se ochladily, úhly úkosu, které umožňují uvolnění součásti, zaoblení, která šíří napětí, a prvky, které lze obrábět bez otevření podpovrchové pórovitosti.
Design matrice přeměňuje tuto geometrii na hardware: dělicí čáru a uspořádání dutin, vtokový a vtokový systém, strategii přetečení a odvětrávání, chladicí okruhy, uspořádání ejektorů, skluzavky a jádra a tolerance, které musí nástrojárna dodržet. Je to také ekonomické cvičení. Nástroj se dvěma dutinami, čtyřmi suporty a vakuovým blokem stojí znatelně více než jednodutinový nástroj s jednoduchým přímým tahem a cena dílu musí tento rozdíl ospravedlnit po dobu životnosti programu.
Ve většině projektů se tyto dva neustále překrývají. Změnou jednoho stupně úkosu v modelu součásti lze odstranit snímek z matrice. Přidání malého nálitku může vyžadovat další vyhazovací kolík. To tam a zpět, provedené brzy a na obrazovce, spíše než pozdě a v oceli, je místo, kde hodnota HPDC designu skutečně sedí.
Sekvence návrhu, krok za krokem
Každý projekt má své vlastní zvláštnosti, ale základní sekvence je konzistentní. V našem obchodě to obvykle vypadá takto.
- Funkční kontrola tisku součásti. Co dělá součást, které povrchy jsou kritické, jaké zatížení, těsnění nebo tepelné požadavky platí?
- Výběr slitiny a stroje. Slitina nastavuje teplotu lití, tekutost a smrštění; stroj nastaví uzavírací sílu, kapacitu záběru a velikost desky.
- Dělící čára a průvan. Dělicí čára je umístěna tak, aby součást zůstala v jedné polovině, aby se zabránilo podříznutí a viditelné pomocné čáry skončily někde přijatelně.
- Tloušťka stěny a přechody. Jednotné stěny a postupné přechody jsou založeny před zahájením jakýchkoliv vtokových prací.
- Rozložení brány a běhounu. Umístění vtoku, plocha vtoku a cílová doba plnění jsou vypočteny podle objemu dutiny a tloušťky stěny.
- Konstrukce přepadu a ventilace. Vzduch musí odcházet tak rychle, jak vstupuje kov, proto jsou společně s bránou plánovány přepady, průduchy a tam, kde je potřeba, podtlak.
- Uspořádání chladicího okruhu. Kanály, přepážky a bublinky jsou umístěny tak, aby nejprve odváděly teplo z tlustých částí.
- Vyhazování, šoupátka a jádra. Pozice vyhazovače, směry posuvu a tahy jádra jsou definovány pomocí průvanů, které umožňují čisté uvolnění.
- Simulace a revize nástrojů. Zkontroluje se plnění, tuhnutí a tepelné chování, poté je výkres nástroje uvolněn k výrobě.
- Vyzkoušení, vzorkování a iterace. První snímky potvrzují nebo opravují předpoklady a záznam návrhu je aktualizován pro výrobu.
V krocích tři až osm se v tichosti rozhoduje o většině výrobních nákladů. Nástroj, který se snadno spouští, je téměř vždy nástrojem, který byl v těchto fázích pečlivě specifikován.
Pravidla geometrie, která rozhodují o tom, zda nástroj funguje dobře
Některá pravidla designu jsou stará, otestovaná a stojí za to je dodržovat, pokud neexistuje konkrétní důvod, proč to tak není. Níže uvedená tabulka shrnuje pokyny, po kterých nejčastěji saháme u hliníkových a zinkových odlitků pro automobilové a průmyslové aplikace.
| Funkce | Typické vodítko | Proč na tom záleží |
|---|---|---|
| Minimální stěna, hliník | 1,2 až 2,5 mm | Tenčí stěny se rychle zaplní, ale brzy zamrznou a mohou se naplnit krátce |
| Minimální stěna, zinek | 0,6 až 1,5 mm | Zinek teče dále při nižší teplotě, což umožňuje jemné detaily |
| Přechod na stěnu | Postupné, zúžené přes nejméně trojnásobek změny | Náhlé změny vytvářejí horká místa, smršťovací poréznost a deformace |
| Průvan, vnější povrchy | 1 až 2 stupně minimálně | Snižuje vyhazovací sílu, oděrky a opotřebení matrice |
| Průvan, jádrové otvory a hluboká žebra | 2 až 5 stupňů | Kov se smršťuje na jádra, takže hlubší prvky vyžadují větší průvan |
| Poloměr vnitřního rohu | Minimálně 0,5 násobek sousední stěny | Zlepšuje tok kovu a snižuje koncentraci napětí |
| Tloušťka žebra | 0,6 až 0,8 násobek jmenovité stěny | Zabraňuje stopám po dřezu na opačném povrchu |
| Tloušťka stěny nástavce | Asi 0,75 násobek hlavní stěny | Izolované tlusté části vychladnou jako poslední a stahují poréznost |
| Obráběcí zásoby | 0,3 až 0,8 mm na povrch | Další zásoby stojí dobu cyklu a mohou odhalit podpovrchové dutiny |
Zaoblené rohy jsou důležitější, než mnozí designéři očekávají. Ostré vnitřní rohy zvyšují napětí v hotovém dílu a tepelné pasti v matrici, zatímco poloměr zhruba poloviny tloušťky stěny obvykle stačí k tomu, aby se oba chovaly.
Hradlování, přetečení a odvětrávání
Vtokový systém je součástí konstrukce HPDC, které je věnována největší pozornost poté, co se objeví závada, což je přesně důvod, proč stojí za to se hned napoprvé uvést do pořádku. Cíl je jasný: vyplňte dutinu rychle a hladce, udržujte kovovou přední část v pohybu jedním směrem a nechte poslední kov, který dorazí, dokončit svou cestu v přepadu, nikoli uvnitř strukturální stěny.
V praxi to znamená zvolit oblast brány s ohledem na zamýšlenou dobu plnění a objem dutiny, zaměřit se na rychlost brány, která atomizuje kov bez otryskání stěny dutiny, a směrovat tok z tlustých sekcí do tenkých, nikoli naopak. Tam, kde má díl několik silných uzlů, jsou často zapotřebí samostatné brány a přepady, takže každý uzel má svůj vlastní přívod kovu a vlastní cestu pro únik vzduchu.
Stejnou pozornost si zaslouží ventilace. Vzduch zachycený v dutině vytváří poréznost, puchýře a neúplnou výplň a vzduch, který nemůže uniknout průduchy, je často odstraněn pomocí vakua. Dobře odvětrávaný nástroj také pracuje s nižším vstřikovacím tlakem, což prodlužuje životnost matrice. U dílů s přísnými požadavky na vnitřní zvuk obvykle vakuum v kombinaci s vyváženým uspořádáním přepadu samo o sobě překonává silnější hradlo.
Tepelná bilance a uspořádání chlazení
Chlazení je nejpomalejší částí cyklu a jedním z nejsilnějších vlivů na životnost matrice. Pokud se nástroj nerovnoměrně ochlazuje, jedna oblast dutiny zůstává horká, díl se na tuto stranu deformuje a operátoři to kompenzují dodatečným nástřikem matrice, který vytáhne tepelnou rovnováhu dále mimo linii.
Dobré uspořádání chlazení začíná součástí. Přívod tepla sleduje tloušťku sekce, takže nejtlustší uzly potřebují nejvíce chlazení a potřebují ho nejblíže k dutině. Kanály jsou normálně umístěny ve vzdálenosti od povrchu dutiny rovnající se zhruba dvěma až třem průměrům kanálů a probíhají spíše paralelně s povrchem dutiny než přes něj. Hluboká jádra a štíhlé čepy jsou chlazeny přepážkami nebo bubblery a sklíčka jsou chlazena odděleně, aby se nezadíraly.
Slitiny zinku asi 390 °C
Slitiny hliníku asi 600 °C
Slitiny hořčíku asi 630 °C
Výše uvedená tabulka porovnává typické teploty lití napříč třemi rodinami slitin. Čím vyšší je teplota, tím větší tepelné namáhání ocel v každém cyklu absorbuje, což je jeden z důvodů, proč zinkové nástroje často vydrží déle než hliníkové nástroje podobné složitosti.
Tepelná únava, spíše než opotřebení, je to, co obvykle končí život kostky. Trhliny začínají na ostrých vnitřních rozích a na okrajích chladicích kanálů, pak rostou, dokud se neobjeví na povrchu odlitku. Hladké poloměry, rozumné rozestupy kanálů a konzistentní předehřívání – to vše zpožďuje tento okamžik.
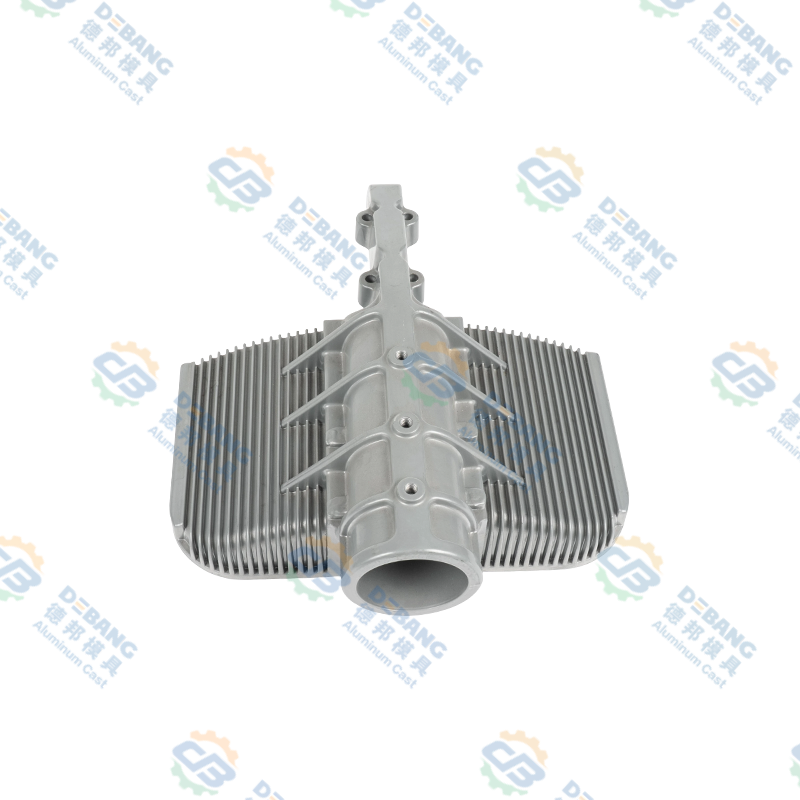
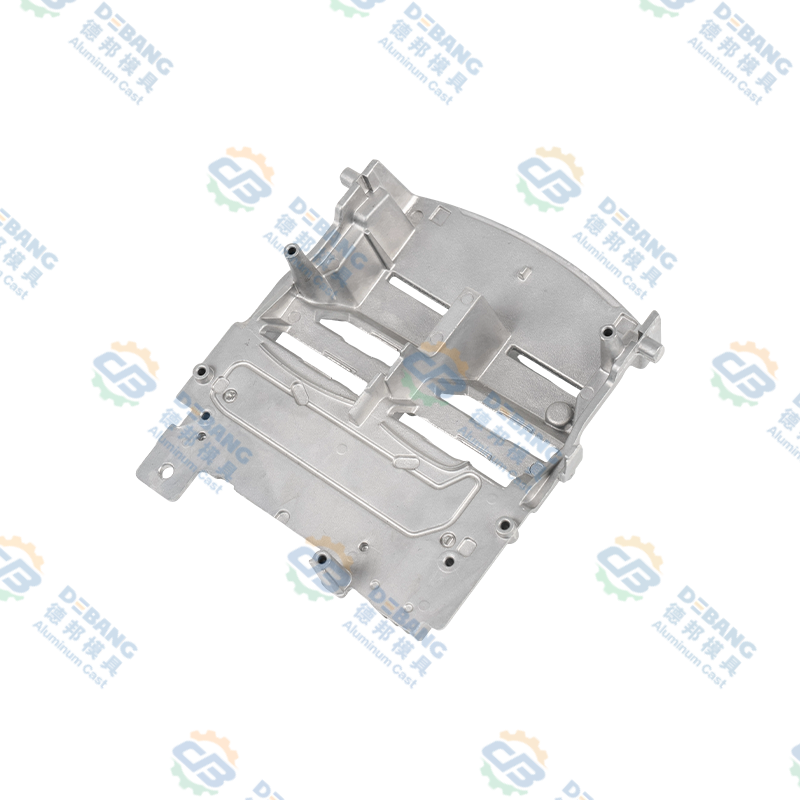 Hliníkový tlakově litý chladič automobilového osvětlení Hliníkový tlakově litý automobilový osvětlovací chladič s vysokohustotními žebry, ventilačními kanály a žebry pro LED tepelné řízení a stabilní odvod tepla. Zobrazit produkt →
Jak Alloy Choice mění nástroj
Slitina je vybrána pro součást, ale mění také nástroj. Hliník, zinek a hořčík se nacházejí na velmi odlišných místech, pokud jde o teplotu lití, tekutost, schopnost stěny a opotřebení formy, a design, který funguje krásně v jedné rodině, může být neekonomický v jiné.
| Slitinová rodina | Teplota nalévání | Nástěnná řada | Nástrojové implikace |
|---|---|---|---|
| Hliník (ADC12, A380, A360) | 580 až 620 °C | 1,2 až 4 mm | Vysoké tepelné zatížení, nástrojová ocel H13, robustní chlazení, dobrá pevnost vůči hmotnosti |
| Zinek (Zamak 3, Zamak 5) | 385 až 420 °C | 0,6 až 3 mm | Delší životnost matrice, vynikající detaily a tenké stěny, vhodné pro pokovené díly |
| Hořčík (AZ91D, AM60) | 600 až 650 °C | 1,0 až 3 mm | Pečlivá ochrana taveniny a vstřikování, nejnižší hustota, přísná kontrola procesu |
Hliník je výchozí pro konstrukční a tepelné díly, jako jsou kryty, chladiče, držáky a součásti hnacího ústrojí, a naše technická příručka pro hliníkové tlakově lité komponenty jde hlouběji tam, kde se rodině daří nejlépe. Zinek se často volí pro malé, přesné nebo dekorativní díly, kde tenké stěny a povrchová úprava záleží více než na hmotnosti. Hořčík je nejlehčí variantou a je obvykle vyhrazen pro pouzdra citlivá na hmotnost s přísnějšími kontrolami manipulace s taveninou a vtokem.
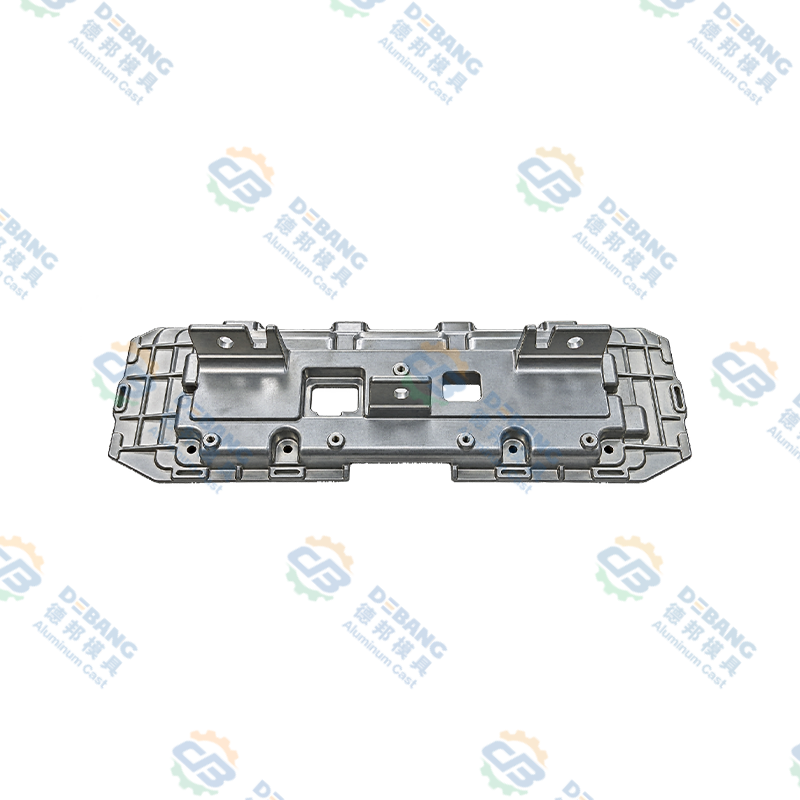
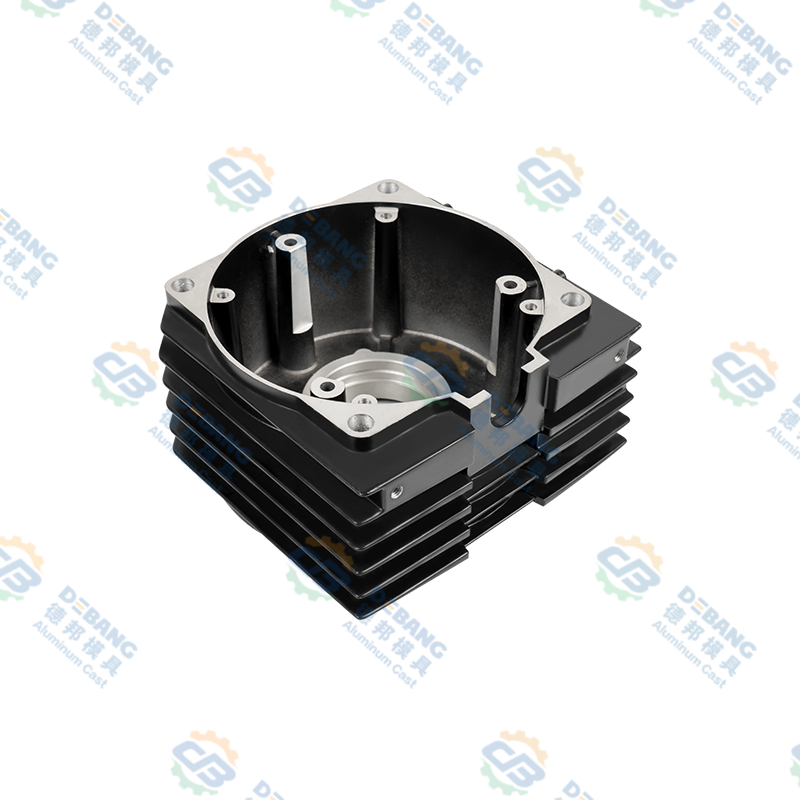
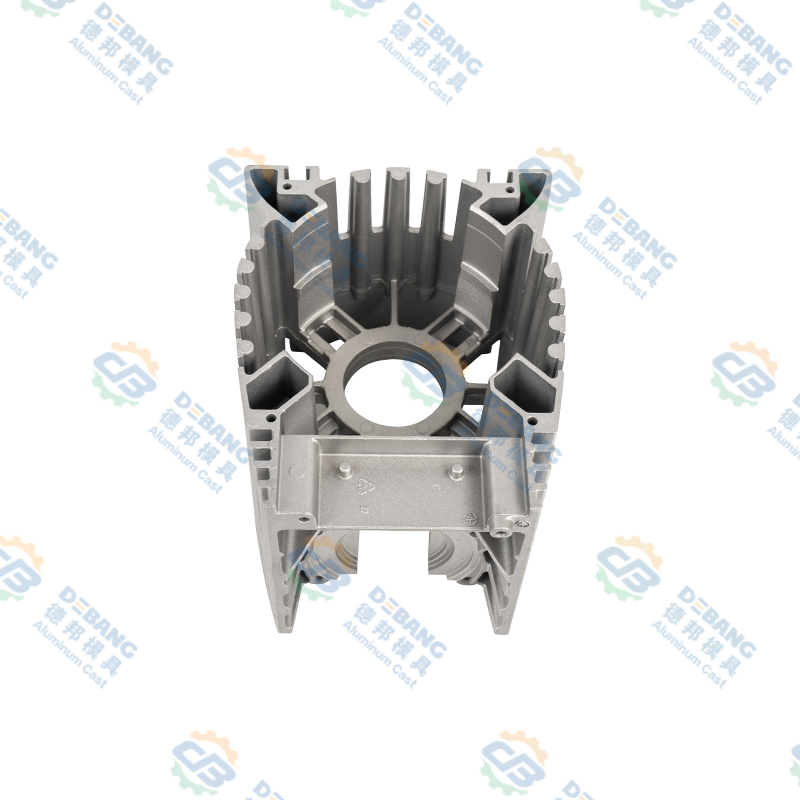 Hliníkový tlakově litý motor a skříň ovladače Integrovaný hliníkový tlakově litý kryt motoru nebo ovladače s žebry pro odvod tepla, montážními body a tuhostí pro ochranu součástí při vibracích. Zobrazit produkt →
Vyhazování, skluzy a tahy jádra
Design vyhazování je neokoukaný a rozhodující. Vyhazovací kolíky jsou umístěny tam, kde je odlitek tuhý, v rozích a podél žeber, a jsou dimenzovány tak, aby místní tlak zůstal dostatečně nízký, aby nezanechával kosmetický povrch. Vyhazovací deska je vyvážena tak, aby součást opouštěla jádro rovně, spíše než aby se naklánělo a táhlo na jedné straně.
Diapozitivy a jádra současně zvyšují kapacitu a náklady. Každé sklíčko potřebuje svůj vlastní průvan, vlastní chlazení a vlastní otěrové plochy a každé jádro potřebuje dostatečné zúžení, aby jej smršťující se odlitek čistě uvolnil. Hydraulické šoupátka se používají tam, kde je dráha dlouhá nebo kde se šoupátko musí pohybovat nezávisle na otvoru matrice, zatímco mechanické šoupátka jsou levnější a velmi spolehlivé tam, kde je pohyb jednoduchý.
Simulace a ověření před řezáním oceli
Simulace je nyní standardní praxí před řezáním oceli na jakékoli součásti, která je tenkostěnná, geometricky složitá nebo se týká bezpečnosti. Simulace výplně ukazuje, zda se kovová přední strana rozpadne, zda se dvě přední strany setkají ve studeném svaru a kde se pravděpodobně zachytí vzduch. Solidifikace a termická analýza odhalují horká místa a předpovídají, kde se objeví smršťovací pórovitost. Analýza deformace odhaduje, jak moc se součást po vysunutí a ochlazení deformuje.
Výstup není dokonalá předpověď, ale je to velmi užitečný filtr. Je mnohem levnější přidat přepad nebo přemístit bránu v simulaci než svařovat a znovu obrábět vložku matrice. Když se simulace a zkušenost neshodují, máme tendenci důvěřovat zkušenostem s polohou brány a simulaci tepelné rovnováhy, poté obojí ověřujeme při zkoušce.
Běžné chyby v designu HPDC, které hledáme jako první
Po dostatečném počtu recenzí designu se znovu objeví stejné problémy. To jsou ty, které kontrolujeme dříve než cokoli jiného.
- Nejednotné části stěny, zejména tlustý uzel sedící vedle tenké stěny
- Žádný průvan na hlubokých žebrech nebo dírách s jádrem nebo průvan aplikovaný ve špatném směru
- Brána umístěná na viditelném kosmetickém povrchu nebo namířená přímo na tenkou stěnu
- Chlazení určené pouze pro polovinu krytu, přičemž ejektor zůstává napůl horký
- Ostré vnitřní rohy jak v odlitku, tak v zápustce
- Nereálné tolerance v odlitku, zejména rovinnost a souosost
- Přebytek obráběného materiálu, který zvyšuje náklady a odhaluje poréznost
- Vyhazovací kolíky umístěné na těsnící ploše nebo na povrchu, který bude lakován
- Návrh nástroje dokončen bez zkušebního plánu nebo definované cesty pro revize
Jak přistupujeme k návrhu HPDC ve společnosti Debang Mold
Od roku 1991 vyrábíme nástroje pro tlakové lití v Ningbo a pracovní metoda se za tu dobu příliš nezměnila: porozumět funkci, navrhnout nástroj kolem kovu a ponechat stejný tým zodpovědný od prvního výkresu až po výrobní část.
Tato kontinuita je důležitá, protože design a výroba jsou umístěny v jedné budově. Návrh a výroba forem, tlakové lití, sekundární operace, přesné obrábění, povrchová úprava a konečná montáž probíhají jako jeden řetězec, nikoli jako oddělení dodavatelé, což zkracuje smyčku mezi rozhodnutím o návrhu a jeho důsledkem. naše kontrola kvality proces probíhá vedle projektu nástroje, nikoli až po něm, přičemž rozměrové zprávy o prvních vzorcích a záznamy procesu jsou uchovávány po celou dobu životnosti programu.
Díly, které vyrábíme, se nejčastěji řídí automobilovým dodavatelským řetězcem: komponenty osvětlení a tepelného managementu, díly systému stěračů, díly chladicího systému, komponenty spojky a hardware karoserie, z hliníku, zinku a hořčíku. Každá z těchto kategorií přináší své vlastní designové návyky. Osvětlovací chladič s dlouhými tenkými žebry se chová velmi odlišně od krytu motoru stěrače se dvěma otvory pro koaxiální ložiska a nástroje musí tento rozdíl odrážet od prvního náčrtu.
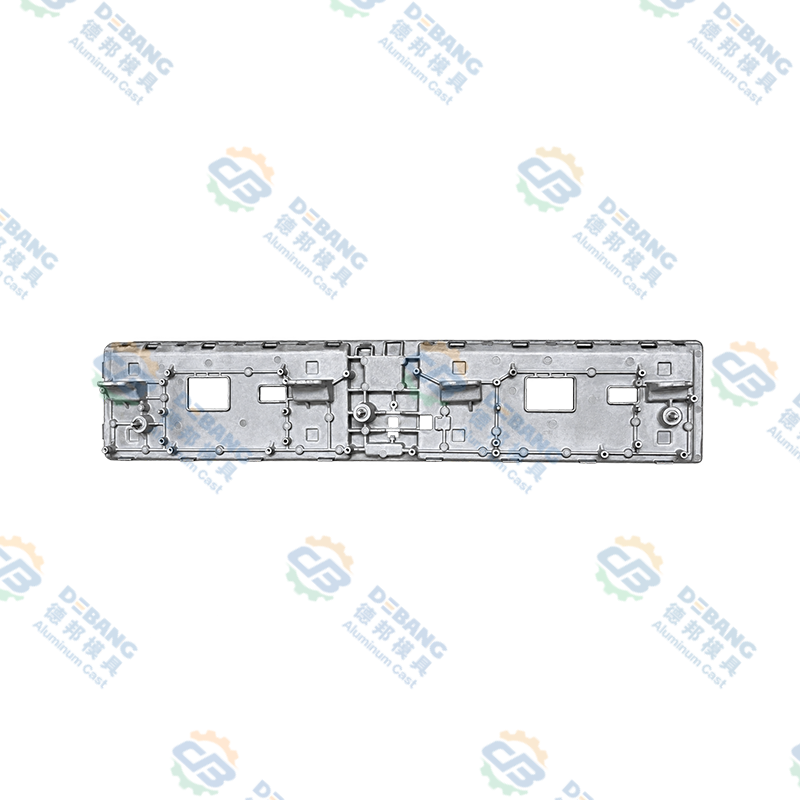
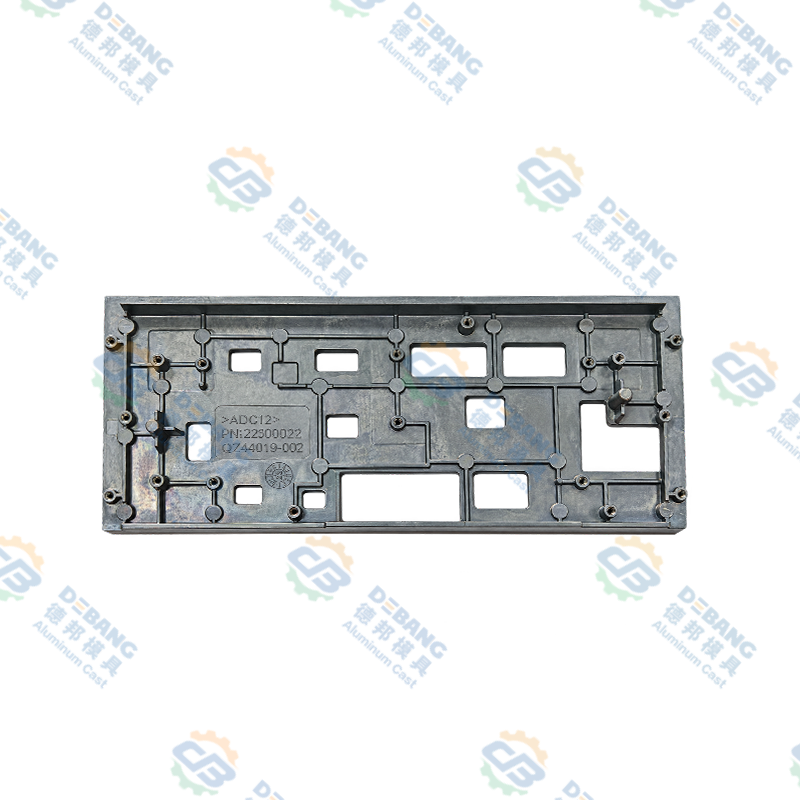
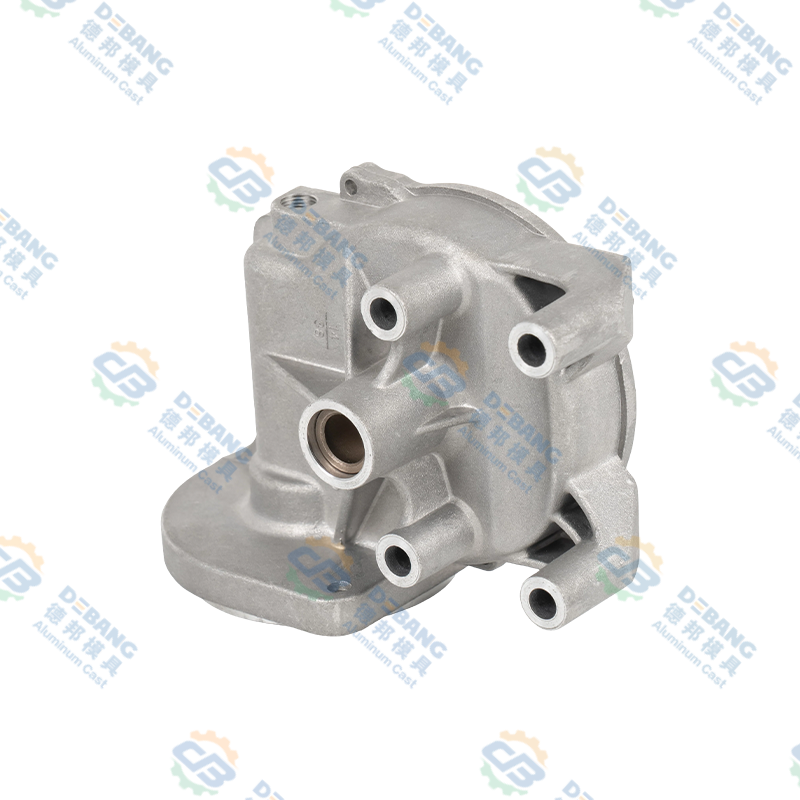 Hliníkový tlakově litý kryt motoru automobilových stěračů Přesné hliníkové tlakově lité pouzdro motoru stěrače s jednotnými stěnami, úzkými tolerancemi, odolností proti korozi a odvodem tepla pro systémy stěračů automobilů. Zobrazit produkt →
Často kladené otázky o návrhu HPDC
Co je to HPDC design?
HPDC design pokrývá dvě propojené věci: design samotného odlitku, včetně stěn, ponoru, poloměrů a tolerancí, a design formy, která jej vyrábí, včetně dělicí linie, vtoku, přepadu, chlazení, vyhazování a skluzů. Oba jsou vyvíjeny společně, protože většina rozhodnutí o geometrii součástí má přímý důsledek pro nástroje.
Jaká je minimální tloušťka stěny pro vysokotlaké lití?
U hliníku jsou praktická minima obvykle kolem 1,2 mm, přičemž většina výrobních dílů se pohybuje mezi 1,5 mm a 3 mm. Zinek může být tenčí, až na zhruba 0,6 mm na malých částech, protože teče dále při nižší teplotě. Překročení těchto rozsahů je možné, ale zužuje to procesní okno a zvyšuje riziko zmetkovitosti.
Kolik ponoru potřebuje součást HPDC?
Jeden až dva stupně jsou normální pro vnější stěny. Díry s jádrem, hluboká žebra a jakékoli prvky, na které se odlitek smršťuje, potřebují více, obvykle dva až pět stupňů v závislosti na požadavcích na hloubku a povrchovou úpravu.
Jak dlouho trvá návrh formy?
U jednoduchého automobilového dílu s jednou dutinou trvá fáze návrhu obvykle dva až čtyři týdny, včetně kol simulace a kontroly zákazníkem. Složité víceskluzové nástroje s požadavky na těsné těsnění nebo optické požadavky trvají déle, částečně proto, že před vydáním výkresu je potřeba více iterací simulace.
Mohou být tlakové odlitky tepelně zpracovány?
Hliníkové tlakové odlitky se obecně nezpracovávají roztokem při vysoké teplotě, protože zachycený plyn expanduje a vytváří puchýře na povrchu. Běžné je odlehčení pnutí při nižších teplotách a stabilizační ošetření a vakuové lití zlepšuje vnitřní neporušenost, kterou tepelné zpracování nemůže následně opravit.
Kdy se simulace vyplatí?
Simulace se vyplatí, když je součást tenkostěnná, má několik tlustých uzlů, nese přísné požadavky na únik nebo únavu, nebo když je nástroj natolik drahý, že by druhá iterace bolela. U jednoduchých silnostěnných dílů s velkým úkosem může stačit pečlivá kontrola návrhu.
Poskytujete jak formu, tak odlitky?
Ano. Navrhneme a postavíme nástroj, spustíme první vzorky a poté dodáme výrobní odlitky s druhotným obráběním, povrchovou úpravou a montáží podle potřeby, takže stejný tým zůstává odpovědný za hotovou součást.
Konstrukce HPDC je disciplínou malých rozhodnutí učiněných brzy: určitý stupeň průvanu zde, další přepad tam, chladicí potrubí posunuté o deset milimetrů blíže k dutině. Žádný z nich nevypadá na výkresu nijak dramaticky, ale společně rozhodnou, zda nástroj poběží roky tiše, nebo stráví svůj život v údržbovém prostoru. Pokud jste stále ve fázi, kdy je možné změnit tisk dílu, je to ten nejlepší okamžik, kdy do konverzace přivést výrobce nástrojů, a je to rozhovor, který vedeme nejčastěji se zákazníky.
Nejnovější zprávy
Zjistěte více o Industry News
-
19
Oct
 Automobilové tlakové lití hliníku: Praktický průvodce slitinami, díly a kvalitouTlakové lití hliníku je jedním z tichých tahounů moderního automobilu. Podívejte se za světlomet nebo pod kapotu a zjistíte, že díly z litého hliníku vykonávají neokoukanou, ale zásadní práci: o...
-
28
Sep
Zamak 3 Zinc Alloy: Vlastnosti, aplikace tlakového lití a průvodce výběrem pro výrobce OEMPokud kovový díl vyžaduje složitou geometrii, úzké tolerance a dobrou povrchovou úpravu za rozumnou cenu, materiálový inženýr se často obrací jako první na Zamak 3. Tento závěr není založen pouz... -
16
Nov
Odlévání hořčíku vs hliníku: Praktický průvodce pro konstrukční týmyZeptejte se deseti inženýrů, co odlišuje hořčík od hliníku, a obvykle dostanete deset variant stejných tří slov: hmotnost, cena, koroze. Na všech třech záleží, ale žádný z nich nerozhoduje o pro... -
14
Jul
Komplexní průvodce tlakově litými díly: Procesy, materiály a aplikaceDíly odlévané pod tlakem jsou kovové součásti vyrobené vytlačením roztaveného kovu, typicky hliníku, zinku nebo hořčíku, do opakovaně použitelné ocelové formy pod vysokým tlakem. Tato metoda...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití