

Komplexní průvodce tlakově litými díly: Procesy, materiály a aplikace
 2026.07.14
 Novinky z oboru
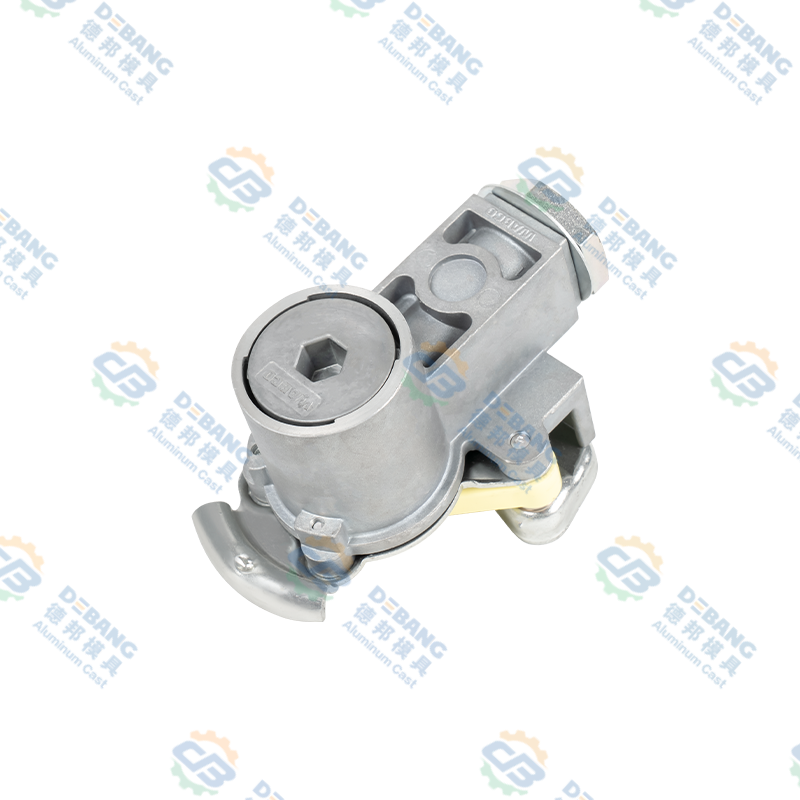
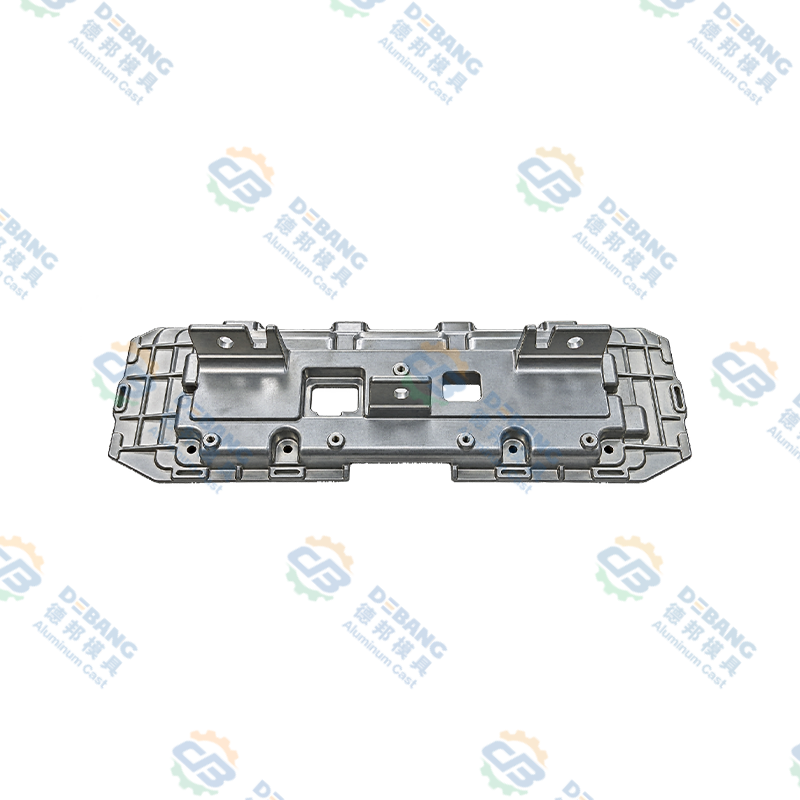
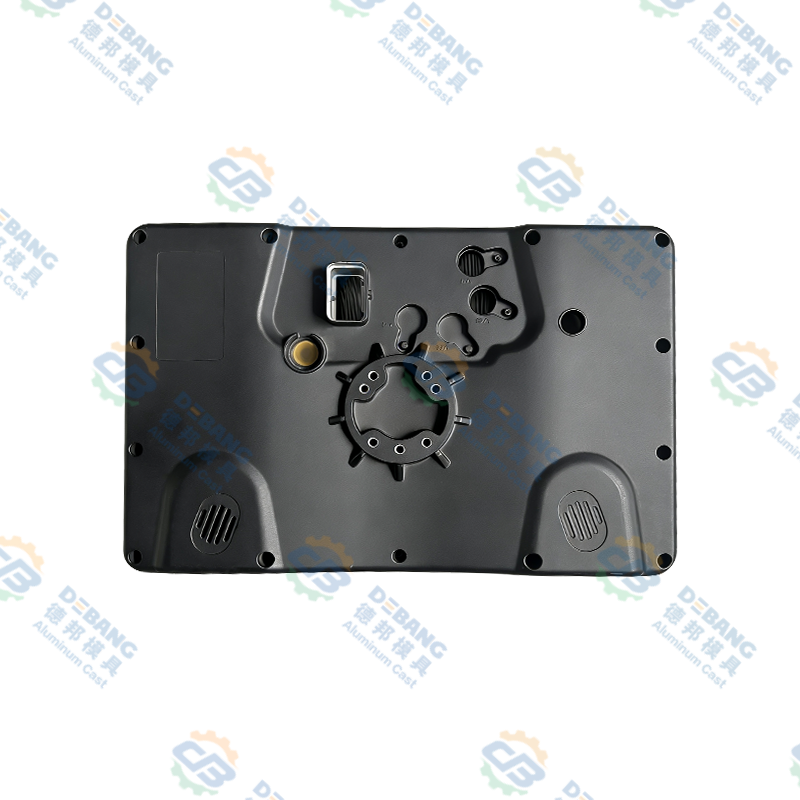
Díly odlévané pod tlakem jsou kovové součásti vyrobené vytlačením roztaveného kovu, typicky hliníku, zinku nebo hořčíku, do opakovaně použitelné ocelové formy pod vysokým tlakem. Tato metoda se používá v automobilovém průmyslu, elektronice, průmyslových zařízeních a spotřebním průmyslu, protože vyrábí přesné, opakovatelné díly ve velkém objemu a relativně nízkých jednotkových nákladech. Tato příručka vás seznámí s tím, jak se vyrábí díly pro tlakové lití, jaké materiály a povrchové úpravy jsou k dispozici, kde se proces nejlépe hodí a jak spolupracovat s dodavatelem, abyste dosáhli konzistentních a vysoce kvalitních výsledků.
přímá odpověď: Díly odlévané pod tlakem se nejlépe hodí pro střední až velké objemy výroby, obvykle začínající kolem 1000 jednotek a škálováním do milionů, kde na přesnosti rozměrů, tenkých stěnách a hladkém povrchu záleží více než hrubá mechanická pevnost. Pokud váš projekt potřebuje méně než několik stovek jednotek, CNC obrábění nebo lití do písku je obvykle nákladově efektivnější. Pokud váš projekt vyžaduje velký objem, úzké tolerance a složitou geometrii v jediném záběru, díly odlévané pod tlakem jsou téměř vždy tou správnou volbou.
Co jsou díly pro tlakové lití
Díly odlévané pod tlakem jsou kovové součásti vyrobené procesem tlakového lití, při kterém je roztavený kov vstřikován do přesně obrobené ocelové formy, známé jako zápustka, pod značným tlakem. Kov vyplní dutinu zápustky ve zlomku sekundy, rychle se ochladí a ztuhne do konečného tvaru součásti. Jakmile kov ztuhne, matrice se otevře a hotový díl se vysune, připraven pro minimální sekundární dokončování.
Tento proces se zásadně liší od lití do písku nebo vytavitelného lití, protože forma je opakovaně použitelná, často pro desítky tisíc cyklů, což je to, co činí díly tlakového lití ekonomickými pro velkoobjemovou výrobu. Jedna matrice může vyrobit kdekoli od 50 000 do více než 1 milionu dílů, než bude vyžadovat významnou údržbu nebo výměnu, v závislosti na použité slitině a složitosti součásti.
Pojem tlakově lité díly zahrnuje velmi širokou škálu fyzických produktů, od malého zinkového konektoru o hmotnosti několika gramů až po velké hliníkové pouzdro převodovky o hmotnosti několika kilogramů. To, co je spojuje, je spíše výrobní metoda než konečné použití, což je důvod, proč stejný základní proces slouží průmyslům tak odlišným, jako je automobilový průmysl, spotřební elektronika a domácí hardware. Pochopení tohoto sdíleného základu pomáhá kupujícím a inženýrům činit lepší rozhodnutí, když hodnotí, zda je tlakové lití tou správnou volbou pro nový díl.
Za zmínku také stojí, že díly odlévané pod tlakem mají téměř vždy čistý tvar nebo téměř čistý tvar, což znamená, že díl vychází z formy velmi blízko svým konečným rozměrům. To je v kontrastu s procesy, jako je kování nebo rozšířené obrábění, kde je pro dosažení konečného tvaru odstraněno velké množství materiálu navíc. Povaha téměř čistého tvaru dílů odlévaných pod tlakem je jedním z největších důvodů, proč je proces tak materiálově efektivní v měřítku.
Rozměrová přesnost
Typické tolerance se pohybují od plus minus 0,05 mm do 0,15 mm v závislosti na velikosti součásti a slitině, mnohem těsnější než lití do písku.
Tloušťka stěny
Díly odlévané pod tlakem běžně dosahují tloušťky stěny mezi 0,5 mm a 5 mm, což umožňuje lehké, ale konstrukčně zdravé návrhy.
Rychlost cyklu
Vysokotlaké licí stroje mohou produkovat kdekoli od 200 do více než 1000 výstřelů za hodinu v závislosti na velikosti dílu.
Povrchová úprava
Díly vycházejí z formy s hladkým jako litým povrchem, často vyžadující před použitím malé nebo žádné dodatečné obrábění.
Vysvětlení procesu tlakového lití
K výrobě dílů pro tlakové lití se dnes používají tři primární metody tlakového lití: vysokotlaké tlakové lití, nízkotlaké tlakové lití a gravitační tlakové lití. Vysokotlaké tlakové lití tvoří velkou většinu dílů vyráběných po celém světě, protože nabízí nejrychlejší doby cyklu a nejpřísnější tolerance. Nízkotlaké lití pod tlakem se často volí pro větší automobilová kola a konstrukční díly, kde pomalejší a kontrolovanější plnění snižuje poréznost. Gravitační tlakové lití, někdy nazývané lití do stálých forem, spoléhá spíše na gravitaci než na vnější tlak a obvykle se používá pro jednodušší tvary v menších výrobních sériích. Obecný proces tlakového lití pod vysokým tlakem, nejrozšířenější varianta, následuje po těchto fázích.
1
Příprava a upnutí matrice
Dvě poloviny ocelové matrice jsou vyčištěny, namazány uvolňovacím prostředkem a sevřeny k sobě při zajišťovací síle, která může u velkých strojů přesáhnout 4000 tun, což zajišťuje, že matrice zůstane utěsněna proti tlaku přicházejícího kovu. Vrstva maziva také napomáhá čistému oddělení hotového tlakového odlitku od povrchu formy během vyhazování, čímž se snižuje riziko roztržení povrchu.
2
Tavení a vstřikování kovů
Kov se taví v peci, typicky mezi 380 stupni Celsia pro zinek a 660 stupni Celsia pro hliník, a poté je vstřikován do dutiny formy při tlacích v rozmezí od 1500 do více než 25000 psi v závislosti na stroji a slitině. Kov prochází systémem žlabů a vtokem navrženým k vyplnění nejtenčích a nejpodrobnějších částí části tlakového lití, než tlustší části ztuhnou.
3
Chlazení a tuhnutí
Roztavený kov ochlazuje a tuhne uvnitř formy během zlomku sekundy až několika sekund, v závislosti na tloušťce stěny a objemu součásti, přičemž má přesný tvar dutiny, včetně jemných povrchových detailů a vnitřních žeber. Chladicí kanály zabudované do formy cirkulují vodu nebo olej, aby se řídila rychlost tuhnutí a snížila se možnost defektů vnitřního smrštění.
4
Otevírání a vyhazování matrice
Jakmile ztuhne, forma se otevře a vyhazovací kolíky vytlačí hotový odlitek z dutiny, připravený na další cyklus, který může začít téměř okamžitě. Dobře udržované vyhazovací systémy pomáhají zabránit deformaci tenkostěnných částí během této fáze, zejména u dílů s hlubokými dutinami.
5
Ořezávání a dokončování
Přebytečný materiál, jako je třmen a systém kovových vodicích lišt, se ořízne a díl může podstoupit sekundární operace, jako je tryskání, obrábění, pokovování nebo práškové lakování v závislosti na aplikaci. Mnoho výrobních linek automatizuje tento krok ořezávání pomocí vyhrazené ořezové formy, což umožňuje, aby se díly tlakového lití rychle přesunuly z licího stroje do balení.
Běžné materiály používané u dílů pro tlakové lití
Výběr správné slitiny je jedním z nejdůležitějších rozhodnutí při navrhování dílů odlévaných pod tlakem, protože ovlivňuje pevnost, hmotnost, odolnost proti korozi a celkovou cenu. Níže uvedená tabulka porovnává čtyři nejpoužívanější materiály pro tlakové lití.
| Materiál | Typická hustota | Vlastnosti klíče | Běžná použití |
|---|---|---|---|
| Hliníkové slitiny, jako je ADC12 a A380 | Asi 2,7 g na kubický cm | Lehký, dobrá odolnost proti korozi, dobrý poměr pevnosti k hmotnosti, vysoká tepelná vodivost | Automobilové skříně, držáky motoru, elektronické skříně, chladiče |
| Slitiny zinku, jako je Zamak 3 a Zamak 5 | Asi 6,6 g na kubický cm | Vynikající slévatelnost, velmi těsné tolerance, vysoká rázová houževnatost, snadné pokovování | Konektory, dekorativní kování, malá přesná ozubená kola, vodovodní armatury |
| Slitiny hořčíku, jako je AZ91D | Asi 1,8 g na cm krychlový | Nejlehčí konstrukční kov pro tlakové lití, dobrá pevnost, vynikající obrobitelnost | Automobilové vnitřní držáky, kryty notebooků a fotoaparátů, těla elektrického nářadí |
| Slitiny mědi a mosazi | Asi 8,5 g na kubický cm | Pevný, odolný proti opotřebení, dobrá elektrická vodivost, vyšší bod tání | Elektrické konektory, vodovodní ventily, námořní hardware |
Hliníkové tlakově lité díly představují největší podíl celosvětové produkce tlakového lití, protože vyvažují hmotnost, pevnost a nákladově efektivní napříč průmyslovými odvětvími. Díly pro tlakové odlévání zinku se volí tam, kde jsou vyžadovány velmi jemné detaily a úzké tolerance u menších součástí, protože slitiny zinku snadněji tečou do tenkých částí než hliník.
Díly odlévané pod tlakem z hořčíku se prosazují v odvětvích, kde záleží na každém gramu, protože hořčík je při srovnatelné geometrii dílu zhruba o 35 procent lehčí než hliník. Díky tomu je běžnou volbou pro ruční elektroniku, elektrické nářadí a určité automobilové interiérové držáky. Slitiny na bázi mědi, i když jsou méně běžné než hliník nebo zinek, se vybírají, když je elektrická vodivost nebo odolnost proti opotřebení při zatížení důležitější než minimalizace hmotnosti, jako například v elektrických svorkovnicích nebo těžkých pouzdrech.
Při porovnávání materiálových možností inženýři obvykle zvažují čtyři faktory dohromady, nikoli izolovaně: provozní teplotu, které bude díl čelit, mechanické zatížení, které musí nést, způsob povrchové úpravy plánovaný po odlití a cílové jednotkové náklady. Díl odlévaný pod tlakem určený pro motorový prostor musí tolerovat trvalé teplo nad 120 stupňů Celsia, což obvykle vylučuje slitiny zinku nižší kvality a místo toho směřuje k žáruvzdorné hliníkové slitině. Dekorativní klika dveří může naopak upřednostňovat hladký povrch, který dobře přijímá chromování, které upřednostňuje zinek před hliníkem.
Tlakové lití vs jiné metody lití kovů
Díly odlévané pod tlakem jsou často srovnávány s litím do písku a vytavitelným litím, protože všechny tři procesy tvarují roztavený kov do konečné podoby. Správná volba do značné míry závisí na objemu výroby, požadované přesnosti a velikosti dílu. Níže uvedená tabulka shrnuje, jak se tyto tři metody liší mezi faktory, které jsou pro kupující nejdůležitější.
| Faktor | Odlévání pod tlakem | Odlévání do písku | Investiční lití |
|---|---|---|---|
| Typická tolerance | Plus nebo mínus 0,05 až 0,15 mm | Plus nebo mínus 0,5 až 1,5 mm | Plus nebo mínus 0,1 až 0,3 mm |
| Nejvhodnější objem | 1000 jednotek a více | 1 až několik set jednotek | 50 až několik tisíc jednotek |
| Povrchová úprava | Hladký, téměř síťový tvar | Hrubý, potřebuje opracování | Hladké, jemné detaily |
| Náklady na nástroje | Vysoká předem, nízká na jednotku | Nízké předem, vyšší na jednotku | Mírné předem a na jednotku |
| Běžné materiály | Hliník, zinek, hořčík | Železo, ocel, bronz, hliník | Ocel, nerezová ocel, superslitiny |
Díly odlévané pod tlakem jasně vítězí vždy, když je výrobní série velká a geometrie těží z tenkých, konzistentních stěn. Odlévání do písku zůstává vhodnější pro velmi velké díly nebo jednorázové prototypy, kde by stavba ocelové formy nebyla ekonomická. Investiční lití má tendenci být zvoleno, když součást potřebuje jak jemné detaily, tak kov, jako je nerezová ocel, který není praktické odlévat pod vysokým tlakem.
Možnosti povrchové úpravy dílů tlakového lití
Většina dílů odlévaných pod tlakem již opouští formu s použitelným povrchem, ale mnoho aplikací vyžaduje další dokončovací krok ke zlepšení vzhledu, odolnosti proti korozi nebo opotřebení. Níže uvedená tabulka uvádí nejběžněji používané dokončovací metody u dílů odlévaných pod tlakem.
| Dokončovací metoda | Účel | Typické aplikace |
|---|---|---|
| Tryskání | Odstraňuje zbytky povrchu a vytváří jednotnou matnou texturu | Univerzální držáky a pouzdra |
| Práškové lakování | Dodává trvanlivou barevnou vrstvu s dobrou odolností proti korozi | Venkovní vybavení, skříně spotřebičů |
| Chromování nebo niklování | Zlepšuje vzhled a přidává tvrdou vrstvu odolnou proti korozi | Dekorativní kování, sanitární armatury |
| Eloxování, pouze hliník | Vytváří ochrannou vrstvu oxidu a umožňuje barevné barvení | Spotřební elektronika, architektonické obložení |
| CNC obrábění | Dosahuje přesnějších tolerancí na specifických spojovacích površích | Součásti motoru, přesné sestavy |
Výběr správné povrchové úpravy pro tlakový odlitek není čistě kosmetický. Například práškové lakování a eloxování dodávají měřitelnou vrstvu protikorozní ochrany, která může prodloužit životnost venkovního komponentu o několik let ve srovnání s nedokončeným dílem vystaveným stejnému prostředí.
Klíčové výhody dílů odlévaných pod tlakem
A
Vysoká rychlost výroby
Jediný stroj na tlakové lití dokáže vyrobit stovky dílů za hodinu, díky čemuž je tento proces ideální pro objednávky v řádu desítek tisíc nebo milionů, zejména ve srovnání s mnohem pomalejšími dobami cyklu lití do písku nebo CNC obrábění.
B
Komplexní geometrie v jednom záběru
Žebra, výstupky, závity a tenké stěny mohou být vytvořeny přímo v matrici, což snižuje nebo eliminuje potřebu sekundární montáže více komponent, což snižuje jak počet dílů, tak i montážní práci.
C
Vynikající opakovatelnost rozměrů
Vzhledem k tomu, že při každém výstřelu se znovu používá stejná tvrzená ocelová matrice, zůstává variace dílu od dílu při dlouhých výrobních sériích extrémně nízká, což je rozhodující pro díly, které musí přesně pasovat do větší sestavy.
D
Nižší náklady na jednotku při objemu
I když jsou náklady na nástroje předem vyšší, náklady na součást výrazně klesají s rostoucím objemem a často se stávají nejlevnější variantou po několika tisících jednotek a stále se zlepšují, protože objem stoupá do stovek tisíc.
E
Silná povrchová úprava
Díly obvykle vyžadují malé nebo žádné leštění před lakováním, pokovováním nebo povlakováním, což zkracuje celkovou časovou osu výroby a snižuje mzdové náklady spojené se sekundární přípravou povrchu.
F
Materiálová účinnost
Přebytečný kov z žlabů a přepadových vrtů lze přetavit a znovu použít, čímž je odpad materiálu relativně nízký ve srovnání s subtraktivními procesy, jako je CNC obrábění, kde velká část výchozího materiálu končí jako šrot.
Běžné aplikace a průmyslová odvětví pro tlakové lití dílů
Automobilový průmysl
Bloky motorů, skříně převodovek, držáky a konstrukční součásti, kde hliníkové tlakově lité díly pomáhají snížit hmotnost vozidla a zlepšit spotřebu paliva. Mnoho výrobců nyní používá díly odlévané pod tlakem ve velkém měřítku, aby nahradily to, co bývaly sestavy desítek lisovaných ocelových kusů, čímž se snížila hmotnost i doba montáže.
Spotřební elektronika
Rámy notebooků, těla fotoaparátů a součásti smartphonů se spoléhají na díly z hořčíkového a hliníkového tlakového odlitku, které vytvářejí pevný, ale lehký kryt, který také může pomoci odvádět teplo z citlivých vnitřních obvodů.
Průmyslová zařízení
Skříně čerpadel, kryty převodovek a kryty motorů používají díly odlévané pod tlakem, protože dokážou odolat vibracím a mírnému tepelnému zatížení při zachování přísných tolerancí pro vyrovnání hřídele a uložení ložisek.
Svítidla
LED chladiče a kryty osvětlení závisí na vynikající tepelné vodivosti hliníkových tlakově litých dílů pro řízení odvodu tepla, což přímo prodlužuje životnost součástí LED uvnitř.
Domácí spotřebiče
Rukojeti, držáky a vnitřní konstrukční díly v kuchyňských a domácích spotřebičích jsou často vyráběny tlakovým litím zinku, přičemž se využívá jeho jemných povrchových detailů a kompatibility s dekorativním pokovováním.
Hardware a zámky
Dveřní kliky, tělesa zámků a ozdobné kování používají díly ze zinkového tlakového odlitku pro jejich jemné detaily a snadné pokovení chromem nebo niklem, což výrobcům poskytuje širokou škálu možností povrchové úpravy z jediného základního materiálu.
Kontrola kvality a běžné vady dílů odlévaných pod tlakem
I dobře navržená matrice může způsobit defekty, pokud parametry procesu nejsou řádně kontrolovány. Včasná identifikace hlavní příčiny pomáhá výrobcům udržet míru odmítnutí dílů odlévaných pod tlakem pod průmyslovými standardy, na které se běžně cílí pod 2 procenta u vyspělých výrobních linek. Většina defektů v dílech odlévaných pod tlakem má původ v jednom ze tří zdrojů: nesprávná teplota kovu, nedostatečný nebo nadměrný vstřikovací tlak nebo konstrukce formy, která nezohledňuje, jak kov skutečně proudí a ochlazuje uvnitř dutiny.
| Defekt | Typická příčina | Společné řešení |
|---|---|---|
| Pórovitost | Zachycený vzduch nebo plyn během vysokorychlostního vstřikování nebo smrštění během chlazení | Optimalizujte konstrukci vtoku, snižte rychlost vstřikování ve fázi plnění nebo použijte vakuové lití |
| Cold Shut | Roztavený kov tuhne před úplným vyplněním dutiny formy, často kvůli nízké teplotě kovu | Zvyšte teplotu kovu nebo matrice a zlepšujte umístění vtoku pro lepší průtok |
| Flash | Přebytečný kov uniká dělicí linií v důsledku nedostatečné upínací síly | Zvyšte upínací sílu nebo zlepšujte údržbu a vyrovnání matrice |
| Povrchové puchýře | Zachycený plyn expanduje blízko povrchu během následného tepelného zpracování nebo pokovování | Snižte vnitřní poréznost u zdroje a řiďte rychlost chlazení |
| Pokřivení | Nerovnoměrné rychlosti ochlazování napříč různými tloušťkami stěn ve stejné části | Navrhněte rovnoměrnější tloušťku stěny a upravte rozložení chladicích kanálů v matrici |
Renomovaní výrobci dílů odlévaných pod tlakem používají při procesních kontrolách, jako je rentgenová kontrola, tlakové zkoušky a ověřování souřadnicových měřicích strojů, aby tyto problémy zachytili před odesláním dílů zákazníkům. Mnohá zařízení také sledují metriku výtěžnosti prvního průchodu pro každý výrobní cyklus, která měří procento dílů odlévaných pod tlakem, které projdou kontrolou bez jakéhokoli přepracování, což dává výrobci i zákazníkovi jasný a trvalý signál o stabilitě procesu.
Úvahy o udržitelnosti dílů pro tlakové lití
Udržitelnost výroby se stává stále důležitějším faktorem při získávání dílů pro tlakové lití a proces má v této oblasti několik podstatných výhod. Hliníkový, zinkový a hořčíkový šrot vznikající při ořezávání a z žlabového systému lze přetavit a vrátit zpět do výroby, přičemž mnoho zařízení interně recykluje více než 90 procent výrobního odpadu.
Spotřeba energie na díl
Protože díly tlakového lití vyžadují minimální sekundární obrábění, celková energie spotřebovaná na hotový díl je často nižší než u procesů, které odstraňují velké množství materiálu.
Recyklovatelné základní kovy
Hliník i zinek mohou být opakovaně recyklovány bez významné ztráty mechanických vlastností, což podporuje použití materiálu s uzavřenou smyčkou napříč výrobními sériemi.
Long Die Life
Jediná ocelová matrice, která vyrábí stovky tisíc dílů, šíří svou vlastní ztělesněnou výrobní stopu na velmi velké množství hotových součástí.
Výhody odlehčení
V dopravních aplikacích se úspory hmotnosti hliníkových a hořčíkových tlakově litých dílů promítají do nižší spotřeby paliva nebo energie po celou dobu životnosti vozidla.
Pokyny pro návrh dílů pro tlakové lití
Dodržování osvědčených konstrukčních pravidel v raném stádiu vývoje součásti může výrazně omezit revize nástrojů a zlepšit konečnou kvalitu dílů odlévaných pod tlakem. Inženýři, kteří aplikují tyto pokyny během počáteční fáze návrhu, spíše než po selhání prvního prototypu, mají tendenci vidět mnohem méně nákladných změn, jakmile je matrice již vyříznuta. Následující pokyny jsou široce používány konstruktéry.
- Udržujte stejnoměrnou tloušťku stěny. Zaměřte se na konzistentní stěny mezi 1 mm a 3,5 mm pro hliník, protože náhlé změny tloušťky vedou k deformaci a poréznosti, protože silnější části se ochlazují pomaleji než tenčí poblíž.
- Přidejte úhly úkosu. Na svislých plochách zahrňte úhel úkosu alespoň 1 až 2 stupně, aby se díly uvolnily čistě z matrice bez poškození, přičemž hlubší dutiny obecně vyžadují větší úhel úkosu.
- Vyhněte se ostrým vnitřním rohům. Použijte poloměr zaoblení alespoň 0,5 mm pro snížení koncentrace napětí a zlepšení toku kovu během plnění, protože ostré rohy jsou také náchylnější k praskání při zatížení.
- Naplánujte si včas umístění brány a běžců. Umístěte vrata tak, aby roztavený kov vyplnil nejdříve nejtlustší části, čímž se sníží riziko studeného uzavření a neúplného naplnění, a koordinujte umístění vrat s uspořádáním ventilace, aby mohl uniknout zachycený vzduch.
- Minimalizujte podříznutí. Podřezy vyžadují přídavná kluzná tělesa nebo zvedáky, které zvyšují náklady na nástroje a dobu realizace, proto je navrhujte, pokud je to možné, nebo přijměte přidanou složitost nástroje pouze v případě, že je to funkčně nutné.
- Designová žebra pro úsporu hmotnosti. Žebra na 50 až 60 procentech přilehlé tloušťky stěny dodávají pevnost, aniž by vytvářely tlusté části, které zpomalují chlazení, což umožňuje, aby součást zůstala lehká a přitom stále odolávala ohybovým zatížením.
Jak si vybrat dodavatele dílů pro tlakové lití
01
Ověřte vybavení a rozsah tonáže
Potvrďte, že dodavatel provozuje stroje s tonážním rozsahem potřebným pro vaši velikost dílu, protože poddimenzované zařízení nedokáže udržet správný upínací tlak a může vést k prasknutí nebo neúplnému plnění u větších dílů odlévaných pod tlakem.
02
Zkontrolujte certifikáty kvality
Hledejte certifikace, jako jsou ISO 9001 a IATF 16949, pokud jsou díly určeny pro použití v automobilech, protože ty naznačují vyspělý systém řízení kvality s dokumentovanými procesními kontrolami v průběhu výroby.
03
Zeptejte se na domácí nářadí
Dodavatelé, kteří navrhují a vyrábějí své vlastní lisovací nástroje sami, mohou obvykle zkrátit dodací lhůty a vyřešit problémy s návrhem rychleji než outsourcing nástrojů, protože změny nemusí být směrovány přes výrobce nástrojů třetí strany.
04
Vyžádejte si vzorové díly a zprávy
Spolehlivý dodavatel by měl před zahájením plné výroby poskytnout vzorky dílů pro tlakové lití spolu se zprávami o rozměrové kontrole, což vám dává příležitost včas ověřit vhodné a funkční vlastnosti.
05
Vyhodnoťte sekundární služby
Zkontrolujte, zda dodavatel nabízí vlastní obrábění, pokovování, práškové lakování nebo montáž, což může značně zjednodušit váš dodavatelský řetězec a snížit počet prodejců, se kterými musíte koordinovat.
06
Porovnejte komunikaci a dodací lhůtu
Rychlá a jasná komunikace během cenové nabídky je často silným ukazatelem toho, jak bude dodavatel řešit výrobní problémy na lince, proto dbejte na vstřícnost ještě před zadáním první objednávky.
Nákladové faktory ovlivňující ceny dílů pro tlakové lití
Konečná cena tlakově litých dílů závisí na několika faktorech, z nichž každý má v celkové nabídce jinou váhu. Níže uvedený graf ukazuje relativní vliv běžných nákladových faktorů.
Obecným pravidlem je, že nástroje pro středně složitý hliníkový tlakový odlitek se mohou pohybovat od přibližně 5 000 do více než 40 000 amerických dolarů, zatímco jednotkové náklady na samotný díl mohou klesnout mezi 0,50 až 10 USD v závislosti na velikosti, slitině a požadavcích na konečnou úpravu, jakmile je objem výroby dostatečně vysoký, aby se investice do nástrojů rozložily. Kupující, kteří vyhodnocují cenové nabídky na díly pro tlakové odlévání, by měli požádat dodavatele, aby rozepsali náklady na nástroje odděleně od ceny za kus, protože to usnadňuje porovnání cenových nabídek mezi dodavateli a modelování celkových nákladů při různých objemech objednávek, než se zaváže k výrobě.
Často kladené otázky týkající se dílů pro tlakové lití
Jaké je minimální objednací množství dílů odlévaných pod tlakem
Většina výrobců doporučuje minimální objednávku kolem 1 000 až 5 000 jednotek, aby ospravedlnila počáteční investici do nástrojů, ačkoli někteří dodavatelé přijímají menší série prototypů s použitím levných prototypových nástrojů.
Jak dlouho trvá výroba nové formy pro odlévání dílů
Doba realizace nástroje se obvykle pohybuje od 4 do 8 týdnů u středně složité matrice, v závislosti na velikosti součásti, počtu dutin a na tom, zda jsou vyžadovány skluzavky nebo zvedáky.
Díly odlévané pod tlakem lze recyklovat
Ano, hliníkový, zinkový a hořčíkový šrot vznikající při ořezávání lze přetavit a znovu použít v budoucích výrobních sériích, díky čemuž je tlakové lití proces relativně efektivní z hlediska zdrojů.
Jaký je rozdíl mezi tlakově litými díly a CNC obráběnými díly
Díly odlévané pod tlakem are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Která slitina je nejlepší pro lehké tlakové lití dílů
Slitiny hořčíku nabízejí nejnižší hustotu mezi běžnými kovy pro tlakové lití, což z nich dělá preferovanou volbu, když je nejvyšší prioritou snížení hmotnosti, jako je tomu u krytů notebooků nebo fotoaparátů.
Potřebují díly odlévané pod tlakem následné zpracování, než je lze použít
Záleží na aplikaci. Mnoho dílů odlévaných pod tlakem lze použít jako odlitky po oříznutí, zatímco jiné vyžadují opracování na kritických lícovaných površích, pokovení pro odolnost proti korozi nebo práškové lakování pro vzhled a dodatečnou ochranu.
Jaká je typická životnost formy na tlakové lití
Dobře udržovaná ocelová forma používaná pro tlakové lití hliníku může obvykle vyrobit 100 000 až 500 000 dílů, než je potřeba větší renovace, zatímco formy používané pro tlakové lití zinku mohou často překročit 1 milion cyklů, protože zinek je na nástrojové oceli méně abrazivní.
Díly odlévané pod tlakem lze svařovat
Standardní tlakově lité hliníkové a zinkové díly mohou být obtížně svařitelné konvenčním způsobem, protože zachycená vnitřní pórovitost plynu může způsobit defekty v oblasti svaru, takže se místo toho často používá mechanické upevnění, lepení nebo specializované svařovací techniky.
Je tlakové lití vhodné pro prototypy i sériovou výrobu
Úplné výrobní nástroje jsou obecně vyhrazeny pro větší objemy, ale mnoho dodavatelů nabízí levné prototypové zápustky nebo jednodutinové měkké nástroje, které umožňují inženýrům ověřit návrh dílů pro tlakové odlévání před tím, než se zapojí do finální kalené výrobní zápustky, což zkracuje celkovou cestu od konceptu k výrobě v plném rozsahu.
Závěrečné myšlenky na díly pro tlakové lití
Díly odlévané pod tlakem zůstávají jedním z nejúčinnějších způsobů výroby přesných, opakovatelných kovových součástí ve velkém měřítku. Porozuměním fázím procesu, výběrem správné slitiny pro vaši aplikaci, dodržováním zásad správného návrhu a partnerstvím s kvalifikovaným dodavatelem mohou výrobci dosáhnout vysoké kvality dílů při zachování nízkých jednotkových nákladů ve velkých objemech výroby.
Ať už navrhujete automobilové držáky, elektronické kryty nebo průmyslová pouzdra, díly odlévané pod tlakem nabízejí osvědčenou cestu od konceptu k hotovému produktu. Kombinaci rychlosti, opakovatelnosti a konstrukční volnosti je obtížné sladit s jakýmkoli jiným procesem tváření kovů, jakmile objem výroby ospravedlňuje investice do nástrojů, což je přesně důvod, proč jsou díly pro tlakové lití nadále rok co rok specifikovány v tak široké škále průmyslových odvětví.
Nejnovější zprávy
Zjistěte více o Industry News
-
19
Oct
 Automobilové tlakové lití hliníku: Praktický průvodce slitinami, díly a kvalitouTlakové lití hliníku je jedním z tichých tahounů moderního automobilu. Podívejte se za světlomet nebo pod kapotu a zjistíte, že díly z litého hliníku vykonávají neokoukanou, ale zásadní práci: o...
-
28
Sep
Zamak 3 Zinc Alloy: Vlastnosti, aplikace tlakového lití a průvodce výběrem pro výrobce OEMPokud kovový díl vyžaduje složitou geometrii, úzké tolerance a dobrou povrchovou úpravu za rozumnou cenu, materiálový inženýr se často obrací jako první na Zamak 3. Tento závěr není založen pouz... -
02
Nov
HPDC Design: Praktický průvodce konstrukcí forem pro vysokotlaké lití pod tlakemVysokotlaké tlakové lití má pověst procesu s téměř čistým tvarem, díky čemuž to zní, jako by se většina skutečné práce odehrávala uvnitř stroje. Ve skutečnosti je téměř každá kvalitativní charak... -
16
Jul
Kompletní technická příručka: Co jsou hliníkové tlakově lité komponenty a komplexní přehled procesů tlakového lití z hliníkových slitinObsah Přímá definice Výrobní proces Co jsou komponenty Výběr slitiny ...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití