

Casting an Engine: Materials, Processes, and Die Casting Explained for OEMs
 2026.10.26
 Novinky z oboru
Zeptejte se deseti lidí, co znamená obsazení motoru, a dostanete deset různých obrázků. Člověk vidí, jak se naběračka roztaveného železa překlápí do pískové formy. Další zobrazuje robotické rameno stříkající separační prostředek do leštěné ocelové matrice. Třetina myslí pouze na hotový blok motoru sedící na paletě, opracovaný a připravený na montážní linku.
Všechny tři obrázky jsou správné, protože obsazení motoru je jak jediná operace, tak dlouhý řetězec rozhodnutí. Jaký proces? Která slitina? Jak silné by měly být stěny? Jak velký příspěvek na obrábění necháváte? Kdo vlastní nástroje a kdo nese odpovědnost, když se šarže vrátí s porézností pod těsnicí plochou? Odpovězte na tyto otázky dobře a získáte lehkou, tuhou součást bez úniků, která obrábí čistě a přežije desetiletí tepelných cyklů. Odpovězte na ně špatně a dalších šest měsíců strávíte honbou za zmetkovitostí.
Tato příručka je napsána pro inženýry, nákupčí a produktové manažery, kteří chtějí spíše praktický pohled na toto téma než učebnici. Vyrábíme nástroje pro tlakové lití a vyrábíme hliníkové a zinkové odlitky v Ningbo v Číně a děláme to od roku 1991, takže poznámky níže pocházejí z dílny stejně jako z knihovny.
Co ve skutečnosti znamená lití motoru
Odlévání je proces tvarování. Roztavený kov se nalévá nebo vstřikuje do dutiny, jejíž tvar je záporem požadovaného dílu. Když kov zamrzne, zůstane vám téměř čistý tvar: blízko konečné velikosti, ale ne konečná. Obrábění pak odstraní tenkou vrstvu z čel, které vyžadují těsné tolerance, jemný povrch nebo spolehlivý těsnící povrch.
Proč jednoduše nevyříznout celý díl z masivního sochoru? Protože motor je plný geometrie, na kterou žádná fréza nedosáhne. Plášť chladicí kapaliny se ovíjí kolem válců, olejové kanály procházejí blokem a žebra sedí na vnitřní straně krytů, kam se nástroj nedostane. Odlévání vytváří tyto prvky v jednom záběru s použitím kovu, který je již blízko konečnému metalurgickému stavu. Také se tím plýtvá mnohem méně materiálu a měří se na objemy, které by obrábění nikdy nemohlo.
Obecně řečeno, existují dvě rodiny odlitků. V procesech spotřebovaných forem se forma zničí, aby se uvolnila součást, a tímto způsobem funguje lití do písku, ztracená pěna a lití na vytavitelný model. V procesech trvalé formy se stále znovu používá stejný ocelový nebo grafitový nástroj a do této skupiny patří vysokotlaké tlakové lití, nízkotlaké tlakové lití a gravitační tlakové lití.
Jedno upřesnění ušetří spoustu zmatků na schůzkách. Odlití motoru v užším slova smyslu znamená odlití bloku, hlavy válců a hlavních konstrukčních částí samotného motoru. V dodavatelském řetězci tato fráze zahrnuje také odlitky, které obklopují motor: kryty rozvodů, skříně motoru, olejové vany, vany převodovky, držáky, chladiče a skříně spojky. Na obou významech záleží a oba obvykle pocházejí od stejného druhu dodavatele.
Základní pravidlo: velký dutý díl vyrobený v řádu desítek tisíc je běžně litý do písku nebo nízkotlaký tlakový odlitek. Malý, tenkostěnný díl vyrobený ve stovkách tisíc je téměř vždy litý pod tlakem.
Hlavní procesy používané pro součásti motoru
Většina odlitků motorů pochází ze šesti tras. Liší se cenou nástroje, dobou cyklu, dosažitelnou tloušťkou stěny, povrchovou úpravou a vnitřní pevností kovu. Výběr mezi nimi je otázkou přizpůsobení dílu objemu, nikoli výběrem oblíbeného.
| Proces | Typické díly motoru | Běžné slitiny | Náklady na nástroje | Nejlépe sedí |
|---|---|---|---|---|
| Lití do písku | Bloky, hlavy válců, výfukové potrubí | Šedá litina, tvárná litina, hliník | Nízká až střední | Velké díly, nízký až střední objem |
| Odlévání pod vysokým tlakem | Skříně motoru, kryty, olejové vany, držáky, chladiče | Hliník ADC12 a A380, zinek, hořčík | Vysoká | Vysoká volume, thin walls, tight tolerances |
| Nízkotlaké lití | Hlavy válců, konstrukční pouzdra | Hliník A356 | Střední až vysoká | Hustší odlitky, mírný objem |
| Gravitační lití | Písty, tělesa čerpadel, kryty | Hliník a hypereutektické slitiny | Střední | Husté partie, mírný objem |
| Ztracený pěnový odlitek | Komplexní bloky s vnitřními průchody | Hliník, železo | Střední | Složitá geometrie, střední objem |
| Investiční lití | Turbo komponenty, malé přesné díly | Nerezová ocel, superslitiny | Vysoká | Přesné a vysokoteplotní slitiny |
Začněte od části, ne od procesu. Tlakové lití nemůže ekonomicky naplnit 40 kilogramový blok a písková slévárna nemůže udržet tloušťku stěny, kterou vyžaduje moderní design krytu. Upřímná odpověď na to, který proces je nejlepší, obvykle závisí na třech číslech: roční objem, maximální rozdíl tloušťky stěny a nejpřísnější tolerance, která skutečně ovlivňuje funkci.
Rovněž stojí za to pamatovat na to, že výběr procesu je uzamčen brzy. Jakmile raznice existuje, změna slitiny nebo tloušťky stěny znamená řezání nové oceli. Proto na kontrole designu záleží více než na čemkoli jiném v tomto odvětví.
Výběr slitiny: železo, hliník, hořčík a zinek
Slitina často rozhoduje více o hotovém dílu než o procesu. Určuje hmotnost, tepelnou roztažnost, korozní chování a náklady na obrábění. V práci motoru dominují čtyři rodiny.
| Slitinová rodina | Typické použití motoru | Proč se volí | Co sledovat |
|---|---|---|---|
| Šedá litina | Bloky motorů, vložky válců | Vynikající tlumení, odolnost proti opotřebení, nízká cena | Těžká, omezená tenkostěnná schopnost |
| Tvárná litina | Klikové hřídele, nějaké bloky, držáky | Vysokáer strength and ductility | Více smrštění, vyžaduje pečlivé krmení |
| Hliník A356 and A360 | Hlavy válců, konstrukční pouzdra | Dobrá slévatelnost a tepelná zpracovatelnost | Vyžaduje vložky nebo vložky na opotřebitelných plochách |
| Hliníkové ADC12 a A380 | Skříně motoru, kryty, pánve, chladiče | Dobře teče v matricích, tenké stěny, dobrá povrchová úprava | Kontrola poréznosti je kritická |
| Hořčík AZ91 a AM60 | Kryty, držáky, lehká pouzdra | Velmi lehké, dobré tlumení | Ochrana proti korozi a manipulace s taveninou |
| Zinek ZAMAK 3 a 5 | Malé držáky, pouzdra snímačů, díly stěračů | Rozměrová stabilita, vynikající tenké stěny | Hmotnostní limity, nevhodné do horkých oblastí |
Hliník převzal většinu nových skříní motoru a hnacího ústrojí, protože odstraňuje váhu přesně z místa, kde váha nejvíce bolí. Železo stále vítězí tam, kde tuhost, tlumení a cena za kilogram záleží více než na hmotnosti. Zinek je speciální materiál: krásně se odlévá, drží velmi tenké stěny a rychle se obrábí, ale je těžký a při zvýšených teplotách ztrácí pevnost.
Praktické poučení je, že stejný díl často existuje ve dvou slitinách. Například chladič osvětlení může být vyroben z hliníku pro vysoce výkonné vozidlo a ze zinku pro kompaktní vozidlo se stejnou montážní geometrií a odlišným tepelným chováním. Specifikace slitiny je systémové rozhodnutí, nikoli rozhodnutí o nákupu.
Odlévání součásti motoru krok za krokem
Skříň motoru litá pod tlakem prochází předvídatelnou sekvencí. Sekvence vypadá na vývojovém diagramu jednoduše, ale každý krok nese proměnné, které rozhodují o tom, zda se hotový díl prodá nebo sešrotuje.
- Kontrola designu a DFM. Geometrie součásti, dělicí čára, úhly úkosu, pozice vtoku a rozvržení vyhazovače jsou přezkoumány společně. Většina problémů s odléváním je navržena v této fázi, dlouho předtím, než je jakákoli ocel řezána.
- Výroba nástrojů. Forma nebo vzor je obroben, tepelně zpracován a namontován. Nástroje pro tlakové lití jsou obvykle vyrobeny z oceli H13 s kalenými vložkami v oblastech s vysokým opotřebením kolem vrat a jader.
- Vyzkoušení a odběr vzorků. Nástroj se spustí, změří se první díly a stanoví se procesní okno: tlak vstřiku, teplota matrice, doba cyklu, případně úroveň vakua.
- Tavení a zpracování taveniny. Slitina se roztaví, odplyní a zjemní. Sleduje se obsah vodíku a hladina železa, protože obojí řídí poréznost a obojí je v hotovém dílu neviditelné.
- Vyplnění dutiny. Při tlakovém lití protlačuje broková manžeta kov skrz běžce a brány do dutiny během milisekund. Vzor plnění rozhoduje o tom, kde skončí zachycený vzduch, a to rozhoduje o tom, kde bude díl unikat.
- Tuhnutí a vyhození. Odlitek zamrzne během několika sekund. Vyhazovací kolíky ji vytlačí a tepelná kontrola matrice udržuje deformaci a horká místa pod kontrolou.
- Odstraňování otřepů a odstraňování otřepů. Lisy, přepady a třmeny jsou odstraněny, poté vibrační dokončovací, omílací nebo ořezávací lisy začistí okraje.
- Obrábění. CNC operace přidávají otvory, závity, těsnicí plochy a montážní otvory s tolerancemi, které žádný litý povrch sám o sobě neudrží.
- Povrchová úprava. Tryskání, eloxování, práškové lakování, elektronické lakování nebo chromátování chrání součást a poskytuje konzistentní vzhled v celé dávce.
- Kontrola a balení. Rozměrové zprávy, testy těsnosti, rentgenové snímky a materiálové certifikáty putují se zásilkou, takže zákazník může zpětně sledovat každou šarži až k číslu tepelného zpracování.
Dva z těchto kroků si zaslouží zvláštní pozornost. Úprava taveniny je neviditelná, ale rozhodující, protože špatně odplyněná tavenina vytvoří díly, které projdou vizuální kontrolou a neprojdou tlakovou zkouškou. Obrábění je místo, kde si zvukový odlitek získává svou pověst, protože odlitek s vnitřní pórovitostí se často otevře pouze tehdy, když je do něj vyříznut otvor.
Které části motoru jsou ve skutečnosti odlévány?
Uvnitř moderního enginu je seznam obsazení delší, než většina lidí očekává. Zahrnuje blok, hlavu válců, olejové vany, kryty ventilů, kryty rozvodů, sací potrubí, výfukové potrubí, skříně turba, skříně vodních čerpadel, skříně termostatů, držáky motoru a dlouhý konec malých držáků.
Mimo spalovací jádro je nejběžnějším tlakově litým dílem samotný kryt motoru, někdy nazývaný kryt rozvodu, přední kryt nebo pouzdro příslušenství. Je tenkostěnná, nese těsnící drážku, podpírá nálitky šroubů a často obsahuje ložiskové otvory pro hřídele. Musí být plochý, rozměrově stálý a zcela bez pórovitosti skrz stěnu, protože odděluje olej na jedné straně od vzduchu na straně druhé.
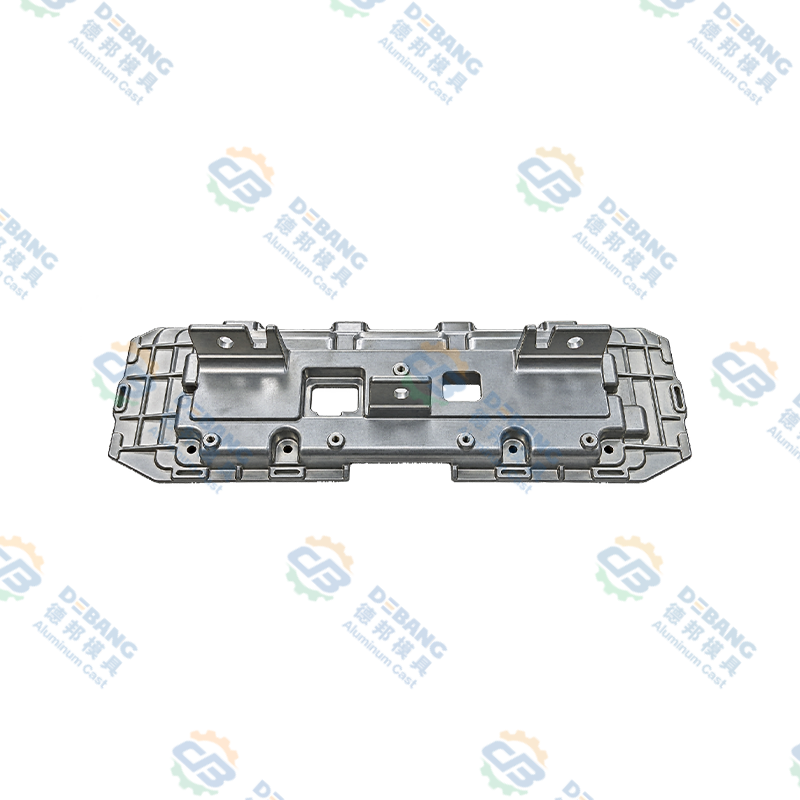
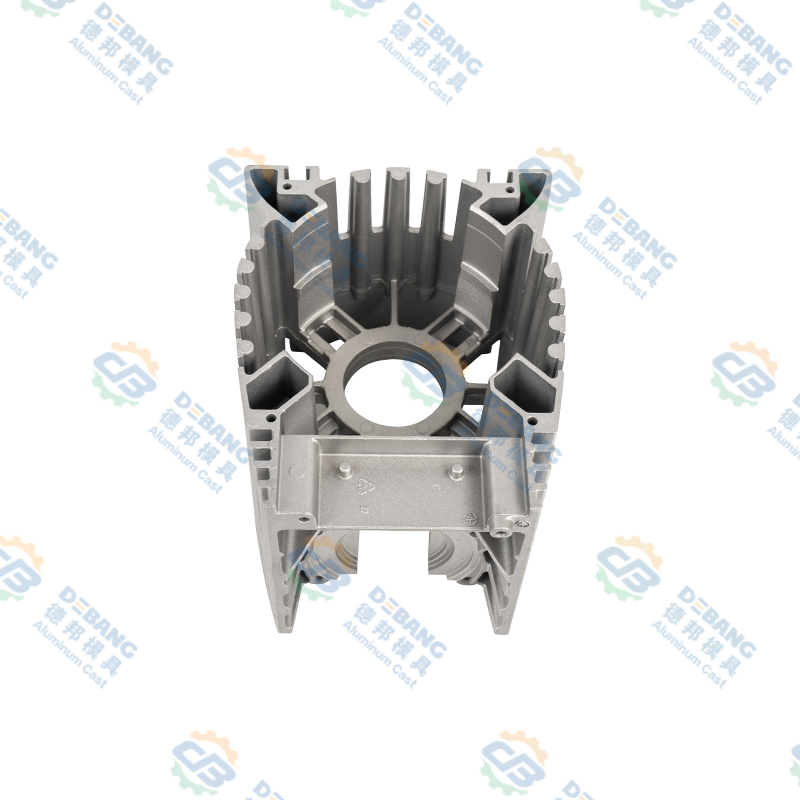 Hliníkový tlakový odlitek Skříň motoru a skříň ovladače Hliníkový tlakově litý kryt motoru nebo kryt automobilového ovladače s žebry pro odvod tepla a integrovanou konstrukcí, vhodný pro tenkostěnné těsnění a strukturální tuhost. Zobrazit produkt →
Díly jako tato odměňují dodavatele, který řídí celý řetězec. Pokud je nástroj na jednom místě řezán, odlitek naléván na druhé a obrábění je zadáno na třetí místo, nikdo nevlastní tloušťku stěny, která způsobila netěsnost. Jediný dodavatel od návrhu formy až po hotový obrobený odlitek tuto mezeru odstraňuje.
Odlitky kolem motoru: Převodovka, spojka a tepelné díly
Motor nepracuje sám a jeho odlitky také ne. Olejové vany převodovky jsou umístěny ve spodní části hnacího ústrojí, shromažďují kapalinu a slouží jako konstrukční kryt. Obvykle jsou velké, ploché a žebrované, s výstupkem vypouštěcí zátky a těsnicí přírubou, která musí zůstat plochá po letech tepelných cyklů.
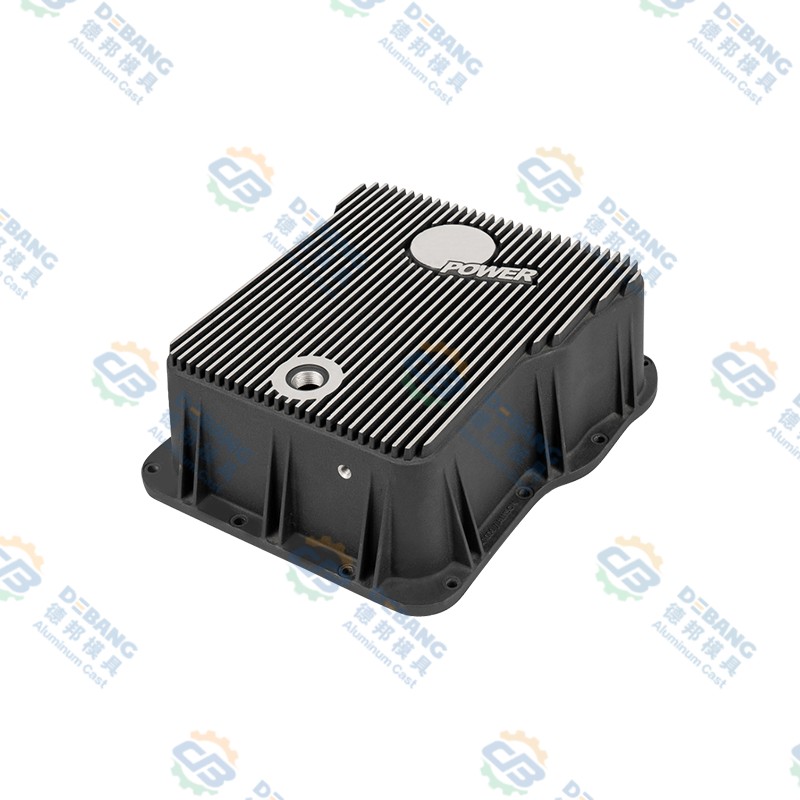
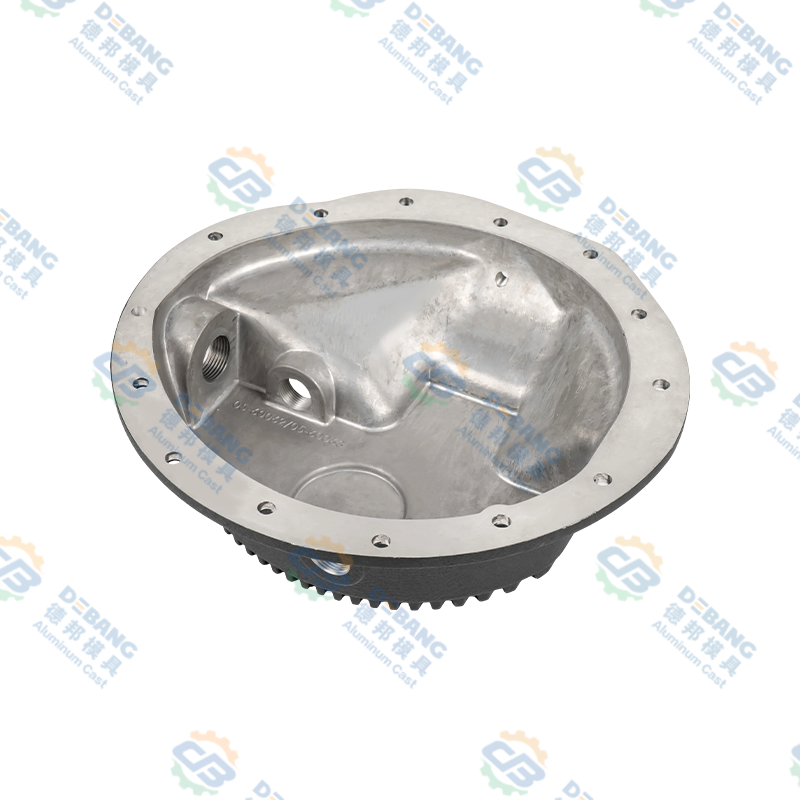 Hliníkové tlakově lité převodové pánve pro automobilové hnací ústrojí Tato hliníková tlakově litá převodová pánev zdůrazňuje korozivzdornou povrchovou úpravu a nepropustné těsnění pro úlohu sběru kapaliny v hnacím ústrojí pod vozidly. Zobrazit produkt →
Komponenty spojky jsou jinou výzvou. Části spojky se silikonovým olejem pro těžká nákladní vozidla fungují při nepřetržitém zatížení a teplotě, takže na rozměrové přesnosti a vnitřním stavu záleží více než na vzhledu. Tloušťka stěny musí být dostatečně stejnoměrná, aby nedocházelo k horkým místům, a obráběný materiál musí být dostatečně předvídatelný, aby se hotový díl vyrovnal.
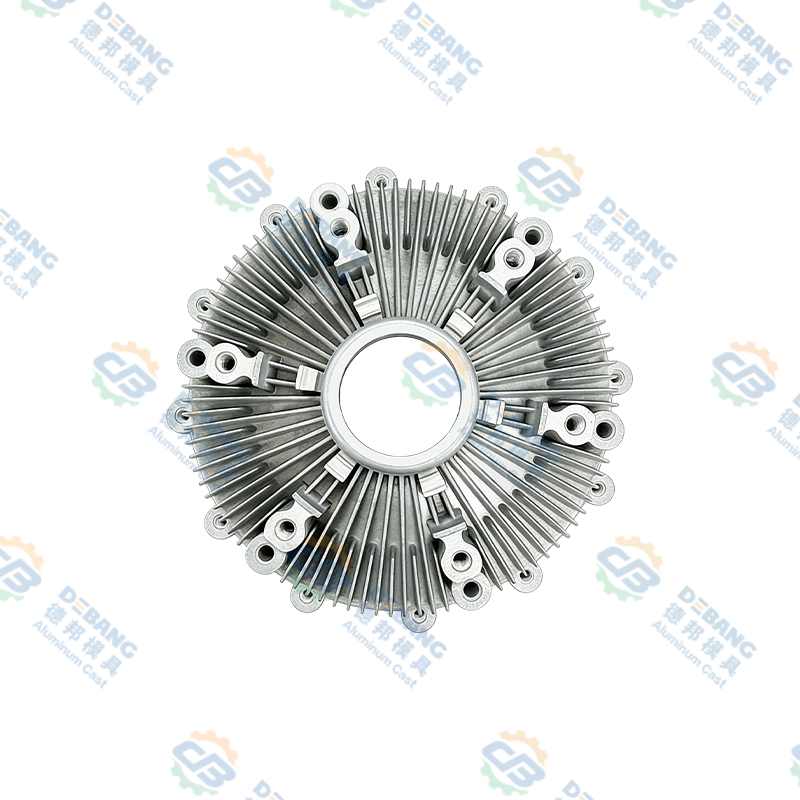
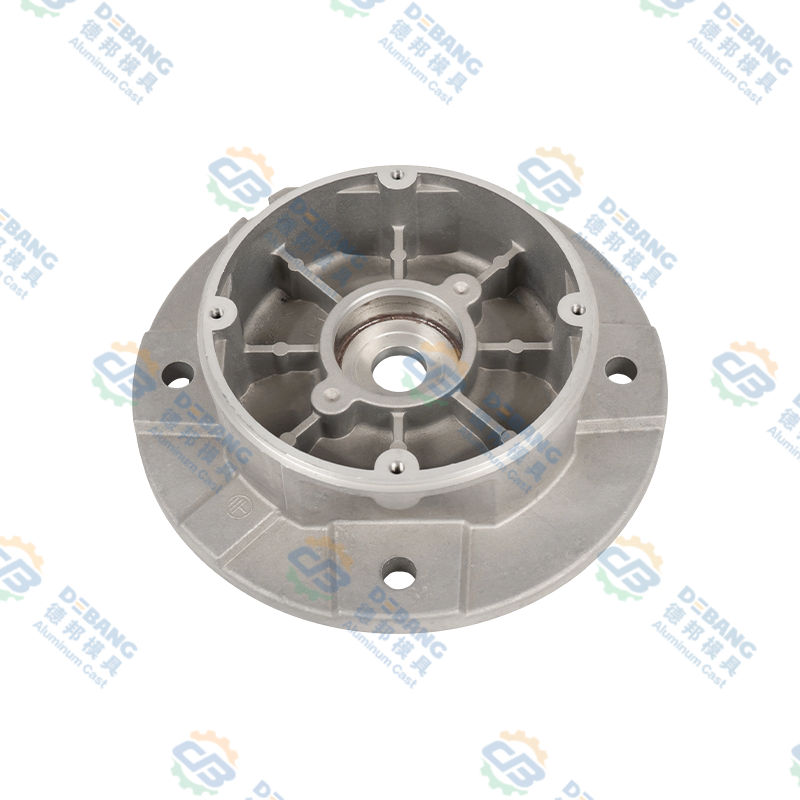 Komponenty spojky se silikonovým olejem odlévané pod tlakem Odolné díly spojky z hliníkového tlakově litého silikonového oleje pro ventilátory chlazení motoru, upravující otáčky ventilátoru podle teploty pro podporu chlazení a úspory paliva. Zobrazit produkt →
Tepelné části doplňují obrázek. S přechodem na elektrické a hybridní pohony se odlitky přesunuly z bloku motoru do skříně baterie, skříně měniče, skříně motoru a chladiče osvětlení. Kov je často stejný, tloušťka stěny je často tenčí a požadavky na těsnění jsou obvykle přísnější. Dodavatelé, kteří již rozumí krytům motorů, mají tendenci se těmto dílům rychle přizpůsobit, protože základní disciplína je totožná.
Pravidla konstrukce, která udržují zvuk odlitků motoru
Dobré odlitky jsou navrženy, nejsou kontrolovány. Následující pravidla platí pro téměř každý odlitek související s motorem, bez ohledu na proces.
- Udržujte tloušťku stěny pokud možno jednotnou. Silné části se pomalu ochlazují a stahují kov z tenkých sousedů, čímž vytvářejí smršťovací dutiny.
- Použijte velkorysé zaoblení ve vnitřních rozích. Ostré rohy koncentrují napětí a omezují tok kovu.
- Přidejte průvan na každou svislou plochu. Bez něj se díl při vyhazování táhne a povrch se trhá.
- Navrhněte spíše žebra než tlusté výstupky. Tuhost pochází z geometrie, nikoli z hmoty.
- Přídavek na obrábění umístěte pouze tam, kde k obrábění skutečně dojde. Extra zásoba na litém povrchu je plýtvání kovem a doba cyklu navíc.
- Přemýšlejte o umístění vyhazovacího kolíku včas. Kolíček, který dosedne na těsnicí plochu, je netěsnost, která čeká, až se stane.
- Udržujte otvory s jádrem jednoduché a v souladu se směrem otevírání matrice. Boční jádra zvyšují náklady a údržbu.
- Zadejte tolerance, které odpovídají procesu. Příliš těsné tolerance na litém povrchu zvyšují náklady na nástroje a zmetkovitost, aniž by se zlepšila funkce.
Při dodržení těchto pravidel dorazí odlitek do obráběcího centra v předvídatelném stavu a celý program běží rychleji. Když jsou ignorovány, první běh vzorku se stává drahým vyjednáváním.
Běžné závady a jak jim předcházet
Každá slévárna si vede mentální seznam závad, protože každá má svůj podpis a příčinu. Těchto šest se v odlitcích motorů objevuje nejčastěji.
Pórovitost plynu
Kulaté vnitřní dutiny způsobené zachyceným vzduchem nebo rozpuštěným vodíkem. Zabráněno lepším odvětráním, podporou vakua a správným odplyněním taveniny.
Smršťovací pórovitost
Nepravidelné dutiny v tlustých úsecích, které zamrzají jako poslední. Zabráněno rovnoměrnou tloušťkou stěny, lepším podáváním a řízenou teplotou matrice.
Studené uzávěry
Dvě kovové přední strany se setkávají bez tavení, zanechávají viditelný šev a slabý spoj. Brání tomu vyšší teplota matrice a rychlejší plnění.
Flash
Kov unikající podél dělicí čáry. Zabráněno údržbou matrice, správnou upínací silou a kontrolovaným tlakem výstřelu.
Warpage
Zkreslení po vysunutí v důsledku nerovnoměrného chlazení. Brání tomu vyvážené chladicí okruhy a správné načasování vyhazování.
Pájení
Hliník se lepí na povrch matrice a zanechává drsnou záplatu. Zabráněno povrchovou úpravou lisováním, kontrolou teploty a vhodnou chemií slitiny.
Vzor je konzistentní: téměř každý defekt má původ v teplotě, vzoru výplně nebo kvalitě kovu. Proto je monitorování procesu cennější než výstupní kontrola. Díl, který je po obrábění vyřazen, již spotřeboval práci, energii a životnost nástroje.
Kontrola kvality při lití dílů motoru
Plánování kvality odlitků motoru začíná funkcí dílu. Kryt, který zadržuje olej, vyžaduje tlakovou těsnost. Držák vyžaduje opakovatelnost rozměrů. Chladič potřebuje celistvost stěny, aby teplo mohlo skutečně procházet kovem.
V praxi typický kontrolní plán kombinuje několik vrstev. Spektrometrické kontroly potvrzují chemii slitiny před použitím taveniny. Průběžné monitorování zaznamenává profily výstřelů a teploty matrice. Rozměrová kontrola používá posuvná měřítka, měřidla a souřadnicové měřicí stroje pro kritické vlastnosti. Nedestruktivní metody, jako je rentgen a tlakové nebo těsnostní zkoušky, hledají vnitřní dutiny, které vizuální kontrola nenajde. Nakonec destruktivní kontroly částí vzorku odhalí mikrostrukturu, tvrdost a skutečné úrovně poréznosti.
Na dokumentaci záleží stejně jako na testování. Dodavatel odlitků by měl být schopen ukázat zákazníkovi záznam o kontrole pro konkrétní šarži, přizpůsobený číslu tavby a stroji. Tato sledovatelnost je to, co promění zásilku ve spolehlivý dodavatelský vztah, a to je důvod, proč považujeme naše vlastní kontrolní záznamy za produkt samy o sobě. Více o tom, jak k tomu přistupujeme, si můžete přečíst na našem webu kvalitní stránka .
Náklady, nástroje a dodací lhůta
Kupující často požadují jedno číslo na díl, ale cena odlitku je součtem několika velmi odlišných nákladů. Níže uvedená tabulka zhruba ukazuje, jak se obvykle dělí celkové programové náklady na hliníkovou tlakově litou součást motoru.
Následují dva závěry. Za prvé, materiál a nástroje dominují, takže malá změna tloušťky stěny může posunout jednotkovou cenu více než dlouhé vyjednávání o mzdových sazbách. Zadruhé, výdaje na kvalitu nejsou režijní. Je to nejlevnější pojištění proti reklamaci na netěsný kryt.
Dodací lhůta se řídí podobnou logikou. Výroba nástrojů obvykle trvá několik týdnů od zmrazení návrhu po první vzorek a obráběcí přípravky navíc přidávají čas. Realistický harmonogram umožňuje kolo odběru vzorků, v případě potřeby korekci návrhu a malou předvýrobní dávku před úplným náběhem.
Spolupráce s partnerem pro tlakové lití
Nejčastější selhání v projektech odlévání není technické. Jedná se o předávací mezeru. Výrobce nástrojů obviňuje slévárnu, slévárna obviňuje šarži slitiny a obrobna objeví problém, který existuje od prvního výstřelu.
Dodavatel, který pod jednou střechou pokryje návrh formy, odlévání, sekundární operace, přesné obrábění, povrchovou úpravu a montáž, většinu tohoto rizika odstraňuje. Zkracuje také zpětnovazební smyčku: když obrobený otvor odhalí pórovitost, slévárna se o tom dozví ve stejný týden, ne ve stejném čtvrtletí.
Pokud plánujete nový odlitek motoru nebo hnacího ústrojí, vyplatí se zapojit do rozhovoru výrobního partnera, než výkres zamrzne. Krátká diskuse o dělicích čarách, tloušťce stěny a materiálu obrábění může ušetřit celý nástrojový cyklus. Jste vítáni mluvit s naším týmem o vašem projektu, ať už se jedná o jeden díl nebo rodinu komponent.
Často kladené otázky
Je odlévání bloku motoru stejné jako tlakové odlévání?
Ne. Bloky motorů jsou obvykle lité do písku nebo tlakově lité ze železa nebo hliníku, protože jsou velké a jejich vnitřní průchody potřebují formu, kterou lze odlomit. Vysokotlaké tlakové lití se běžně používá pro menší, tenčí součásti, jako jsou pouzdra, kryty, pánve a konzoly, kde vysoký objem a úzké tolerance ospravedlňují náklady na ocelovou formu.
Jaký kov se používá pro odlévání částí motoru?
Tradičním blokům a klikovým hřídelům dominuje šedá litina a tvárná litina. Slitiny hliníku jako A356, A360, ADC12 a A380 se používají pro hlavy, pouzdra, kryty a tepelné části. Hořčík se objevuje v lehkých krytech a konzolách, zatímco zinek se používá pro malé přesné součásti, které vyžadují velmi tenké stěny.
Proč odlévané díly motoru stále potřebují obrábění?
Protože odlévání vytváří téměř čistý tvar, nikoli hotový. Litý povrch nemůže dodržet toleranci požadovanou pro otvor ložiska, těsnicí plochu nebo otvor se závitem. Obrábění odstraňuje řízenou vrstvu kovu, aby se dosáhlo těchto tolerancí, a také odhaluje vnitřní poréznost, která by jinak selhala v provozu.
Jak dlouho trvá odlití a dodání součásti motoru?
U nového dílu počítejte s návrhem a výrobou nástrojů několik týdnů a poté s odběrem vzorků k ověření rozměrů a parametrů procesu. Výroba vyzrálého dílu je rychlá, často se měří na dny, ale celková doba realizace zahrnuje také nákup materiálu, obrábění, povrchovou úpravu, kontrolu a expedici.
Lze opravit pórovitost v lité části motoru?
Malá povrchová pórovitost může být někdy utěsněna impregnací, ale strukturální pórovitost v tlakově těsné nebo nosné oblasti by se neměla opravovat. Správná odpověď je opravit proces, upravit bránu nebo chlazení a znovu odebrat vzorky. Oprava vnitřních dutin problém spíše skryje než vyřeší.
Jak poznám, že odlitek neprosakuje?
Těsnost proti úniku je navržena a kontrolována, v kterou se neočekává. Začíná to simulací plnění, pokračuje řízenou kvalitou taveniny a teplotou formy a končí tlakovou zkouškou nebo těsností na výrobních dílech. Rentgenová kontrola vzorků potvrzuje, že vnitřní struktura odpovídá konstrukčnímu záměru.
Odlévání motoru je téma, které odměňuje trpělivost. Proces, slitina a geometrie se vzájemně ovlivňují a rozhodnutí učiněné na první schůzce designu se obvykle projeví ve zmetkovosti o rok později. Získejte správné základy, udržujte krátký dodavatelský řetězec a kontrolujte taveninu a nástroje se stejnou vážností a odlitky budou vykonávat svou tichou práci po celou dobu životnosti vozidla.
Pokud byste chtěli druhý názor na součást, kterou vyvíjíte, pošlete nám výkres. Krátký rozhovor o tloušťce stěny, dělicích čarách a materiálu obrábění je obvykle nejcennější hodinou celého projektu.
Nejnovější zprávy
Zjistěte více o Industry News
-
08
May
 Digitální transformaceOdvětví forem prochází digitální transformací s cílem zlepšit produktivitu a kontrolu kvality zavedením inteligentní výroby a technologií Průmyslu 4.0.
-
08
May
Debang Výhled do budoucnostiNa podporu zelené výroby společnost Debang zavádí výrobu fotovoltaické energie, aby postavila továrnu šetrnou k životnímu prostředí a dosáhla svého cíle snížení emisí uhlíku do roku 2030. Společ... -
07
Sep
Tlakové lití v automobilovém průmyslu: Volba slitiny, tolerance a výběr OEMVedoucí automobilového programu nám jednou poslal převodové pánve, které neustále selhávaly v testech těsnosti. Tloušťka stěny se posunula, objevila se pórovitost a výrobní linka se zastavila dv... -
12
Oct
Cast vs Mold: Jaký je skutečný rozdíl? Die Caster's Plain-English GuideVětšina lidí se s těmito dvěma slovy setkává dlouho předtím, než vůbec vkročí do továrny. Rozštípnete kámen, najdete dokonalou prohlubeň ve tvaru mušle a někdo řekne "to je forma." Pak najdete o...
Ať už jste kupující nebo vývojový partner, jsme odhodláni poskytnout vám spolehlivé řešení.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových slitin
- Výrobky pro tlakové lití ze slitiny zinku
- Výrobky pro tlakové lití z hořčíkové slitiny
Mobilní
Zákaznický servis
ZÍSKEJTE NABÍDKU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
autorská práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všechna práva vyhrazena.
 OEM/ODM výrobci tlakového lití